近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
冷餵料擠出機温度控制老是不稳,说不定问题根本不在温控表上
通常情况下,大家做新能源材料,像电池隔膜、光伏胶膜用的那些高分子材料的时候,挤出段的温度稳不稳,直接就影响产品的厚度一致性,还有内部的微观结构。很多厂家碰到温度波动的第一反应,就是换温控表或者调PID参数,可往往问题过两天又冒出来,反反复复的。这种情况在冷餵料擠出機上其实特别常见,毕竟物料是从低温状态喂进去,再慢慢升到高温完成塑化的,这个过程本身就比热喂料的机型更难搭建出稳定的温度梯度。温度失控的根因,很多时候都藏在加热和冷却的配合逻辑里面,我们这里也不聊那些太复杂的控制算法,就从设备配置的层面,捋一捋温度失稳的几个常见来源,还有怎么快速判断问题出在哪个环节。
机筒加热和冷却的切换衔接,是温度波动的常见源头
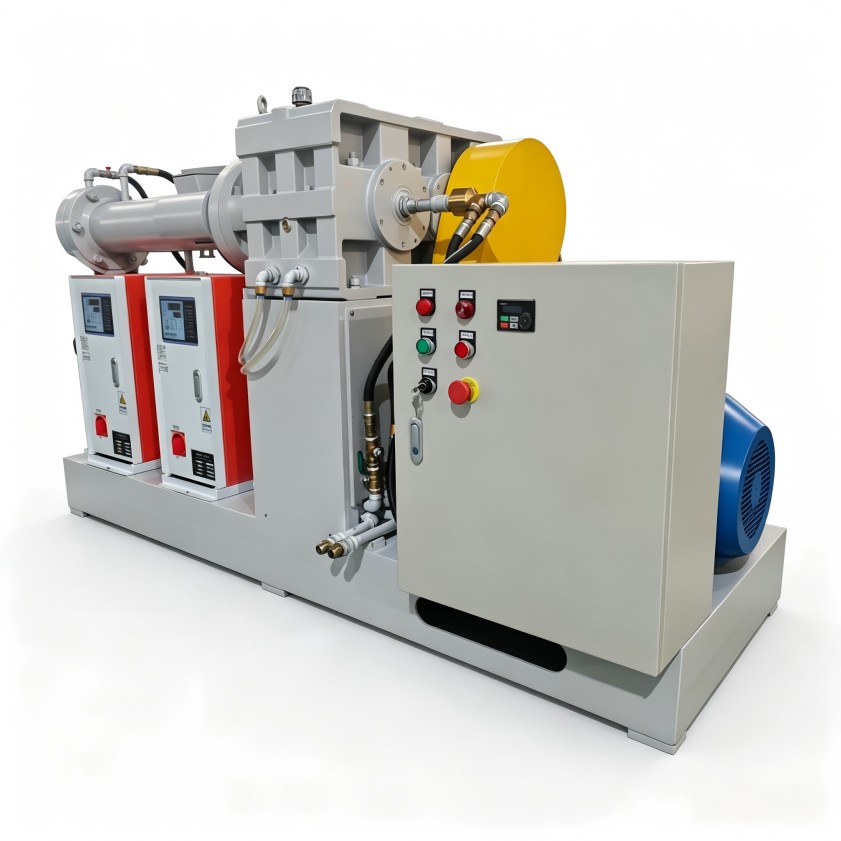
冷喂料挤出机的机筒,一般来说都会同时装加热器和冷却通道,加热器管升温,通冷却水来带走多余的热量,两者配合着把温度维持在设定值附近。理想状态下,加热和冷却交替运行,温度只会在很小的范围内浮动,但实际生产的时候,不少设备的加热器功率和冷却通道的换热面积是不匹配的。比较典型的表现就是,温度刚超过设定值,冷却水就通进去,降温速度快得离谱,直接把温度摔到设定值以下,之后加热器又重新启动,升温又冲过了头,就这么来回反复,实际温度一直在设定值附近晃来晃去,这种振荡传到挤出段的熔体里,直接就会让出料温度时高时低。判断的标准也很简单,正常生产的时候去看温度曲线,要是波动幅度超过±3℃,还呈现出周期性的锯齿状,大概率就是加热冷却的切换逻辑出了问题。冷却水流量不稳也是很常见的诱因,不少工厂的冷却水管路是好几台设备共用的,其他设备一开一关就会影响水压,冷却强度自然忽大忽小,要是已经排除了温控表的问题,建议优先查一下冷却水进水管路有没有单独接,进水口那边有没有装稳压阀。
螺杆结构和测温点位置,直接决定温控的“感知精度”
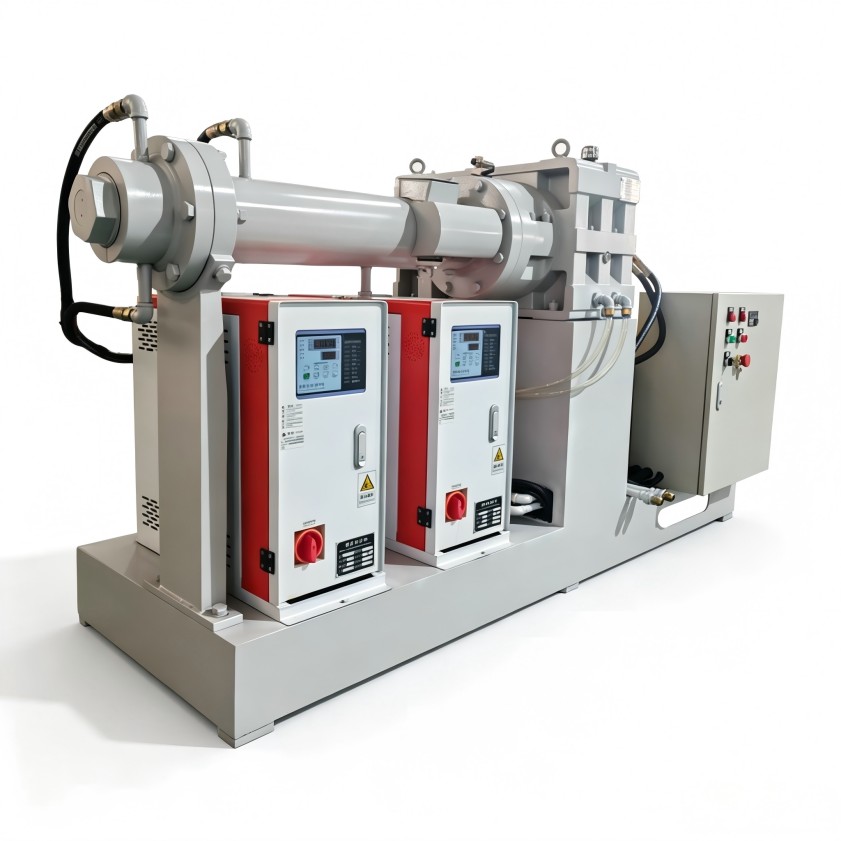
温度控制的前提肯定是测温准,冷喂料挤出机的测温热电偶,通常都是装在机筒壁里面的,测出来的其实是机筒的温度,不是熔体的实际温度。当螺杆转速比较高、剪切作用很强的时候,熔体的实际温度可能比机筒显示的数值高不少,要是工艺人员只盯着机筒的温度设定值看,很可能没注意到熔体的实际温度已经快到分解临界点了。这种情况在新能源材料加工的时候尤其要留意,不少高分子材料的温度耐受窗口很窄,超过上限就会出现交联或者分解的问题。冷喂料挤出机的温度控制靠不靠谱,不能只看温控表本身的精度,还要看测温点的位置是不是有足够的代表性,要是机筒比较长,建议至少在进料段、塑化段、均化段各装一个测温点,还要在机头的位置额外加个熔体温度传感器。螺杆构型对温度分布的影响也不小,剪切元件多的螺杆,局部升温会更猛,混炼效果好的构型,往往需要搭配更强的冷却能力才行。要是设备原先的设计是针对普通橡胶的,直接拿来加工新能源材料,很容易出现“料温局部偏高但机筒显示完全正常”的情况,这时候不能光靠温控系统本身,还得评估下螺杆构型和你要加工的物料是不是匹配。
冷喂料挤出机的温度控制工艺匹配,可不只是设几个数值那么简单
很多操作人员都把温度控制当成“设定温度→等它稳定→开机器生产”的简单流程,实际上冷喂料段的温度、螺杆转速、喂料量,和机筒各段的温度之间都是有联动关系的。喂进去的冷料温度偏低的时候,进料段就需要提供更多的热量,转速提上去之后,剪切热会变多,中后段就需要更强的冷却来做平衡。生产里常碰到的情况是,工艺工程师给了一组温度参数,但没考虑不同批次冷料的温度差异,夏天和冬天,同一台设备的温控表现可能完全不一样。和冷喂料挤出机温度控制相关的参数,应该是一组动态范围,而不是固定死的数值,建议大家把不同环境温度下的工艺参数都记录下来,整理成参数矩阵,到换季的时候就能快速调用了。另外模头温度也经常被大家忽略,模头是熔体挤出的最后一道关口,模头温度偏低的话,挤出来的制品表面会粗糙,温度太高又可能引发物料分解变色,模头温度要和机头段的温度协同着来设定,还要留出足够的加热功率裕量,来应对开机初期的热量需求。
从温度异常反推设备状态,常见故障的排查方法
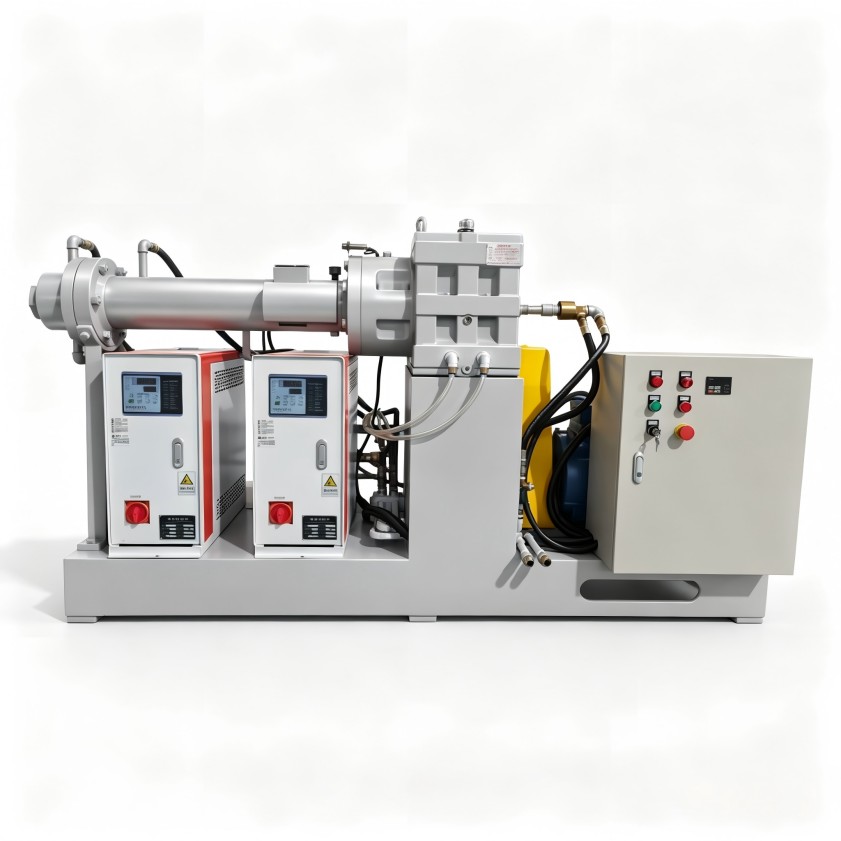
温度一直失控的时候,大家可以按实际情况一步步排查,先看看冷却水路通不通畅,机筒的冷却通道用久了之后很容易结垢,换热效率会往下掉,表现就是设定温度没变,但冷却水阀门的开度明显比之前大,温度还是降不下来,这时候要做的是清洗水路,根本不用换温控阀。再看看加热器的功率有没有衰减,加热器用了很多年之后,部分加热丝会断路,实际功率比额定值低不少,表现就是升温的时间明显变长,而且在低转速的工况下温度很难稳住,拿钳形电流表测一下各段的加热电流就能判断出来。还有就是检查测温热电偶有没有老化或者接触不良,热电偶长期在高温环境里工作,很容易出现数值漂移,要是温度显示值慢慢偏高或者偏低,但物料的实际状态表明温度是正常的,那就可以考虑更换热电偶了。设备配置和实际工况相匹配,才是预防这类温度问题的根本办法,选型阶段要是就能明确要加工的胶料种类、最大产能、环境温度范围,设备制造商完全可以在加热功率、冷却面积、测温点布置这些地方做针对性的设计,后期调试的成本就能少很多。
不同温控需求的设备选型参考
要是你的产品长期在固定的温度区间生产,用标准的温控配置就完全够用了;要是产品种类多,温度切换也很频繁,那就要留意冷却系统的响应速度,还要考虑要不要配独立的冷却水回路。针对新能源材料这类对温度敏感度比较高的行业,建议优先选各段能独立控温、自带熔体测温功能的机型。利拿实业在橡塑混炼挤出设备的温控系统设计这块,攒了不少实际项目的经验,可以根据物料的实际加工窗口,调整加热冷却的配比还有测温布局,要是你需要结合自己这边的具体胶种配方、产能要求和生产工况来评估方案,直接找利拿实业的技术团队进一步沟通就可以。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信