近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
冷餵料擠出機出胶不稳,先照着这几个方向排查故障源头
一般来说,橡胶密封件生产线上,冷餵料擠出機一旦出现出胶不均,焦烧或者尺寸波动的情况,直接影响的就是产品合格率和交付节奏,不少操作人员第一反应就是拆螺杆,查机筒,但很多时候故障根源并不在挤出段本身,反而藏在工艺参数和设备维护的各种小细节里,与其盲目拆机大修,不如先从温控,压力,维护这几个方向逐项捋。
日常维护没跟上,冷喂料挤出机故障很容易提前找上门
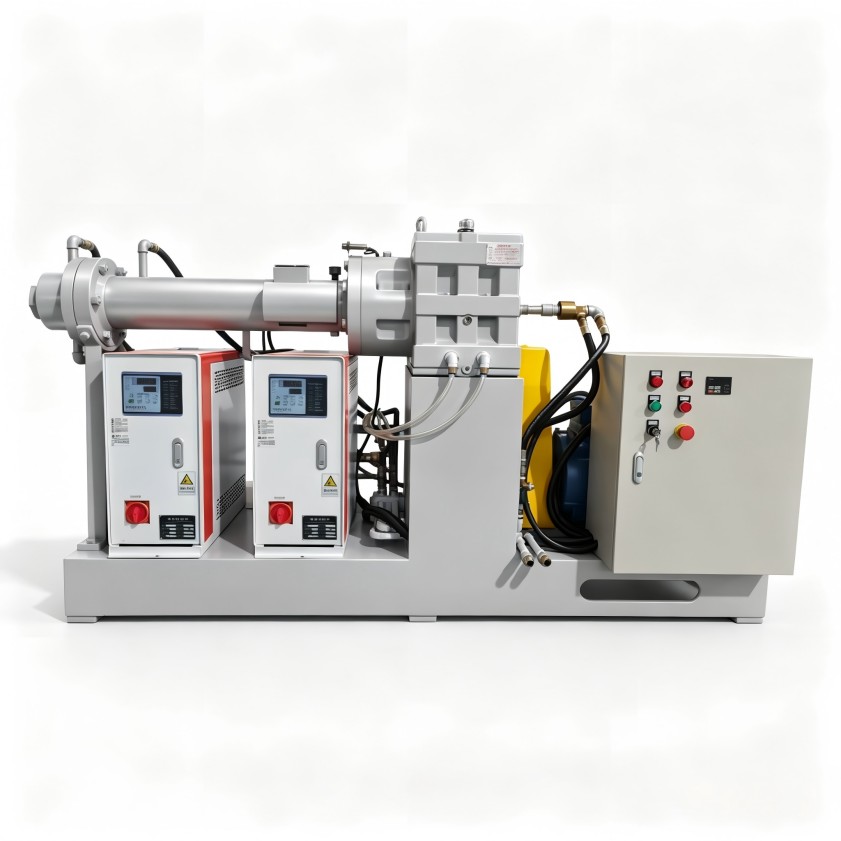
冷喂料挤出机不像密煉機那样有频繁的翻转,压砣动作,所以它的日常维护很容易被大家低估,实际上很多故障都是小问题没及时处理攒出来的,比如螺杆与机筒的磨损监测缺失,冷喂料挤出机处理的都是常温硬胶,螺杆棱顶和机筒内壁的磨损速度,和胶料里有没有杂质,炭黑颗粒硬度是直接挂钩的,密封件用的胶料常带少量补强填料,长期生产之后间隙会慢慢变大,回流增加,产量和压力都会偏离正常的运行曲线,还有润滑系统油压不足的情况,推力轴承和减速箱的润滑要是不到位,初期表现就是噪音变大,后期直接触发扭矩保护停机,还有清理不彻底导致的积胶问题,停机之后要是没及时清理机头,螺杆末段的残胶,再次开机的时候很容易出现黑点,焦烧粒,密封件的表面质量也会跟着下降,通常情况下我们的维护建议也很简单,把螺杆间隙检测纳入季度保养计划,每次换色或者停机超过8小时,就排空机头残胶,顺便检查下过滤网座的密封圈有没有老化变形。
喂料段温度控不住,是很多挤出异常的真正诱因
冷喂料挤出机的工作逻辑本来就是“冷进热出”,它的核心优势就是可以把室温胶条直接喂入,省掉了热炼工序,不过这个优势能成立的前提,就是从喂料口到机筒各段的温控精度得达标,当温控出现偏差的时候,很多时候故障表现不会直接弹温度报警,反而是出胶量波动或者胶料塑化不均,常见的温控相关问题有几个,机筒各段温度设定不匹配,喂料段温度过高的话,胶料在螺杆根部就提前软化,容易造成抱杆或者返胶,温度过低的话,胶料硬度大,驱动负荷上升,螺杆扭矩波动就会很明显,还有冷却水路堵塞或者电磁阀卡滞的情况,温控系统反应就会变迟钝,导致实际温度在设定值附近反复震荡,最后反映出来就是制品尺寸断续超差,另外还有测温探头位置偏移的问题,显示温度和胶料实际温度有很大偏差,操作人员照着错误的数值调参,故障自然就越来越重,排查的时候,先检查各段实际温度和设定值的偏差趋势,再确认冷却水流量是不是稳定,最后校核测温探头位置就可以,这类检查花不了多少时间,还常常能直接锁定问题方向。
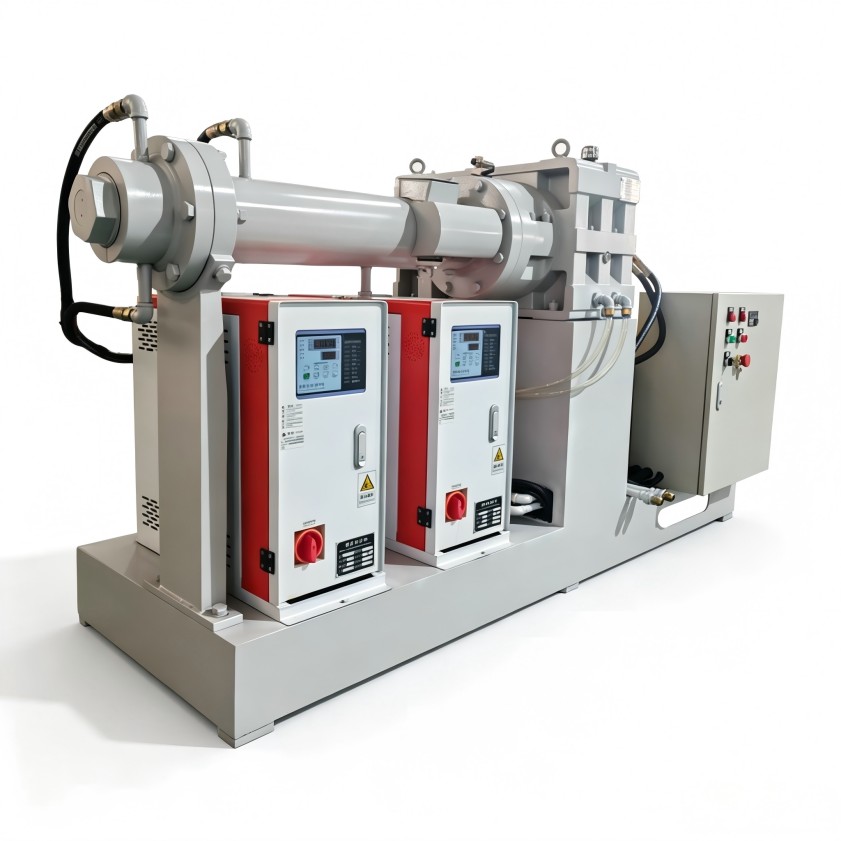
挤出压力波动,先查螺杆转速和过滤网,再核对胶料本身的情况
冷喂料挤出机常见故障里,压力波动是反馈最直接的一类,压力不稳的话,密封件毛坯的重量就很难控制,飞边,缺料的问题也会跟着出现,多数情况下问题都出在几个环节里,比如螺杆转速和喂料速度不匹配,转速过快但供胶不足,挤出段就会出现“饥饿”状态,压力忽高忽低,转速过慢的话胶料在机筒内停留时间延长,还会有早期硫化的风险,还有过滤网目数或者洁净度的问题,过滤网目数选择不当,或者网片局部堵塞,会导致机头压力波动,甚至出现周期性脉动,另外喂入的胶条尺寸和喂料口不匹配,胶条过粗或者过细,都会造成喂料辊抓取打滑,让实际喂入量出现间歇性变化,处理的办法也不复杂,在设定转速不变的前提下,观察主机电流曲线和机头压力表的波动周期,区分是高频脉动还是低频波动,高频的问题大多和螺杆或者过滤网有关,低频波动就优先排查喂料段和胶条的状态。
工艺记录是排查故障的靠谱依据,别光凭感觉调机
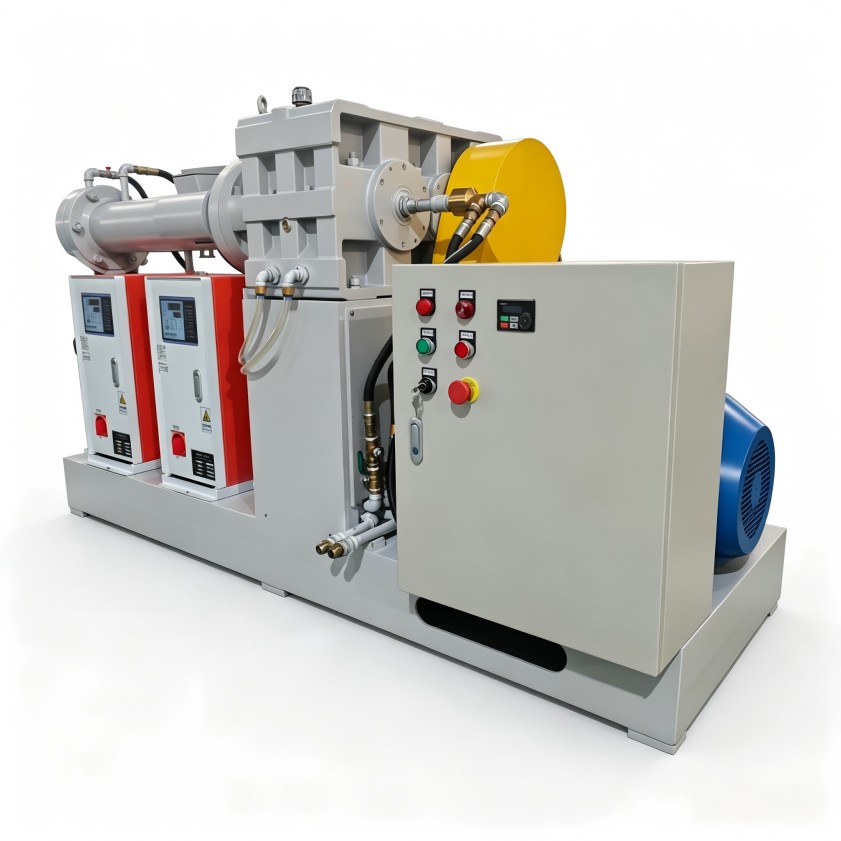
在密封件车间里,常见的一个误区就是“报警就调参数,调完就继续干”,操作人员凭着经验反复调整温控和目标转速,却不记录调整前后的数据,这就导致故障间歇性出现,却始终找不到规律,正确的做法是建立单机台的工艺台账,至少要把胶料牌号与批次,各段温度设定与实际值,螺杆转速、主机电流、机头压力,过滤网目数与使用时长,当班环境温度这些信息都记下来,等故障再次出现的时候,翻下之前的台账做对比,往往能快速定位到变量,比如某批胶料的门尼粘度偏高,同样的温控参数下,机头压力就会比平时高出不少,这不是设备故障,只是工艺窗口需要调整而已。
从故障排查到设备选型,工况匹配才是核心
如果上面说的这些排查都做完了,故障还是频繁出现,那就要看看设备本身的配置是不是和当前的生产工况匹配,比如密封件生产常涉及小批量,多胶种切换,对冷喂料挤出机的温控响应速度和清理便利性要求比较高,而通用型设备如果是按单一胶种长期生产设计的,切换胶种的时候,螺杆结构和温控分区往往很难兼顾硫化速度快和出胶稳定这两个指标,这时候与其反复维修旧设备,不如下次设备更新的时候,把胶种切换频率,温控精度,螺杆长径比列入选型评估项,利拿实业可以根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案,冷喂料挤出机的故障判断,本质上就是对温度,压力,流量三者关系的理解,先看参数记录,再查机械状态,最后评估工况适配,这条路径能帮大家减少大量无效拆装,让设备回归稳定运行,要是需要结合您的具体胶种配方,产能要求和生产工况评估方案,也可以和利拿实业的技术团队进一步沟通。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信