近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
冷餵料擠出機温度老是跳?不少问题其实安装阶段就埋了隐患
做新能源材料改性的同行们,大概率都碰到过这类场景,新设备刚调试那会,挤出温度忽高忽低的,熔体塑化也不均匀,连续生产没跑多久就跳出温控偏差报警,换过配方,调过主机转速,试了一圈效果还是不太理想,很多人第一反应是设备本身质量不过关,或是工艺参数没设对,反倒漏了个很关键的环节,冷餵料擠出機安装阶段的细节,很大程度上就决定了后续长时间生产的稳定性。
我们不是说设备基础、管路连接这些常规工作不重要,实际跑项目的时候,有三个直接关联到“温度—剪切—塑化”整条链条的安装细节,最容易被安装队伍照着通用设备的经验一笔带过,下面就围绕冷喂料挤出机的安装要求,从设备找正、温控系统联调、喂料段衔接这几块,捋捋那些到调试期才会冒头的常见问题。
设备基础找正:别把机组的“内应力”拖成温控误差的源头
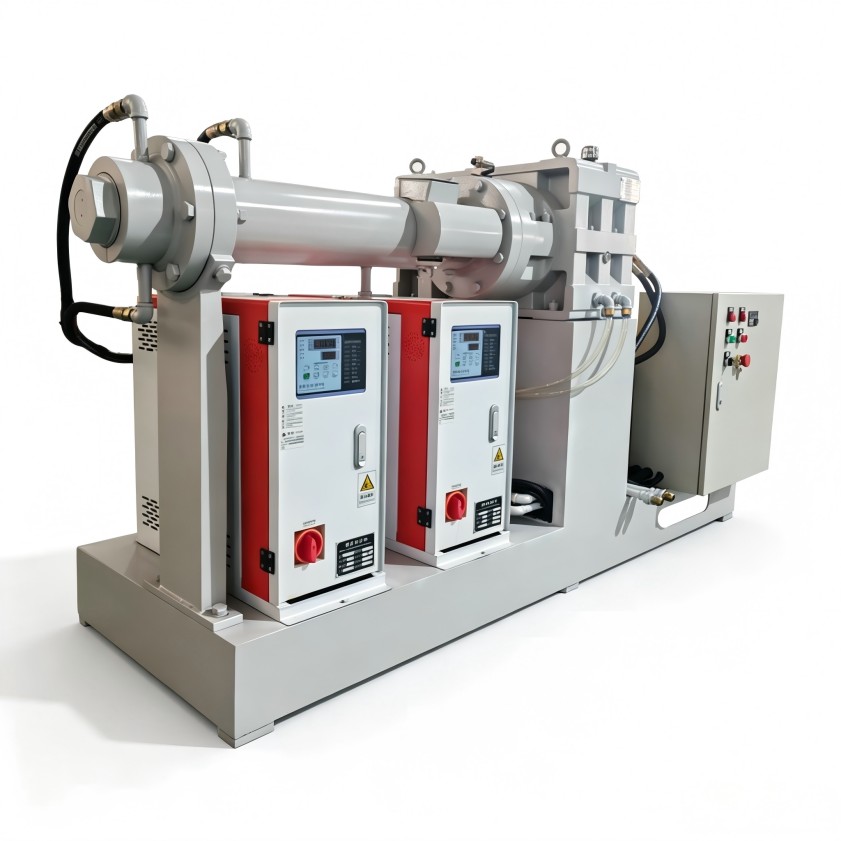
同轴度偏差,是温控来回跳的隐形诱因
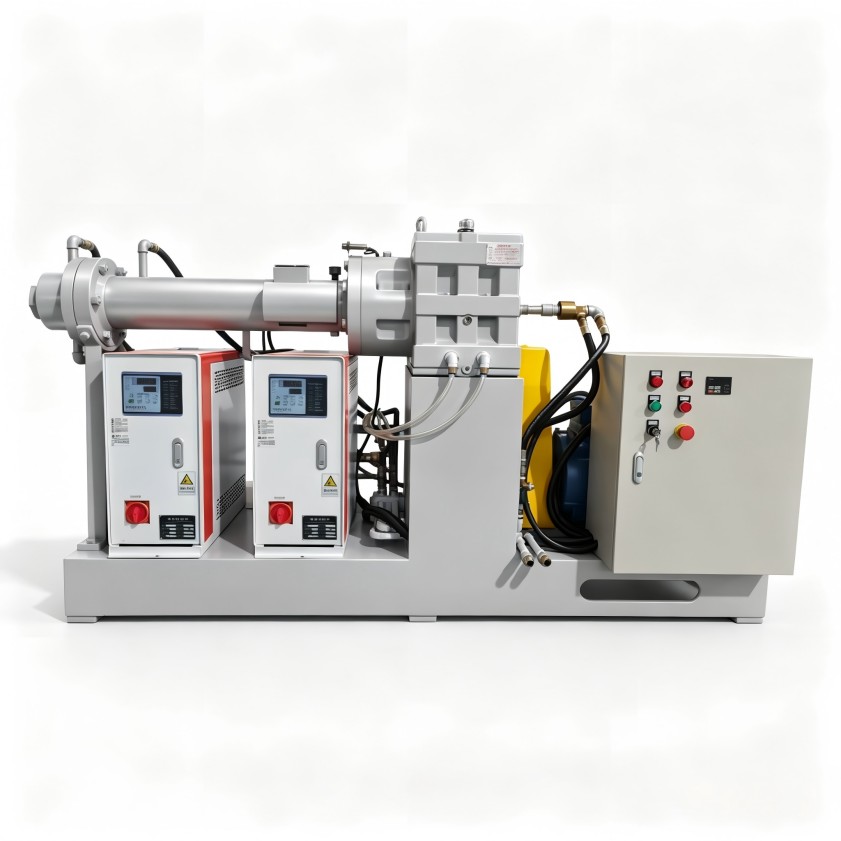
冷喂料挤出机的螺杆和料筒之间,配合间隙本来就很小,如果减速机输出轴、螺杆、料筒这三者的同轴度偏差太大,螺杆转起来的时候就会承受周期性的径向力,这种力直接作用在料筒内壁,落到实际工艺上,就是剪切生热不均匀,生热忽多忽少的,温控系统就得频繁调节冷却水的流量,表现出来就是温度在小范围内来回振荡,熔体温度很难稳在配方要求的窗口里。另外还有个常见问题,就是机组找正完之后没做二次复测,设备运到现场之后,基础底座可能会出现微量变形,安装队伍要是一次性找正完就直接灌浆,忽略了地脚螺栓紧固之后的应力释放,等设备满载运转的时候,最初调好的精度早就偏移了。
安装时怎么把控?
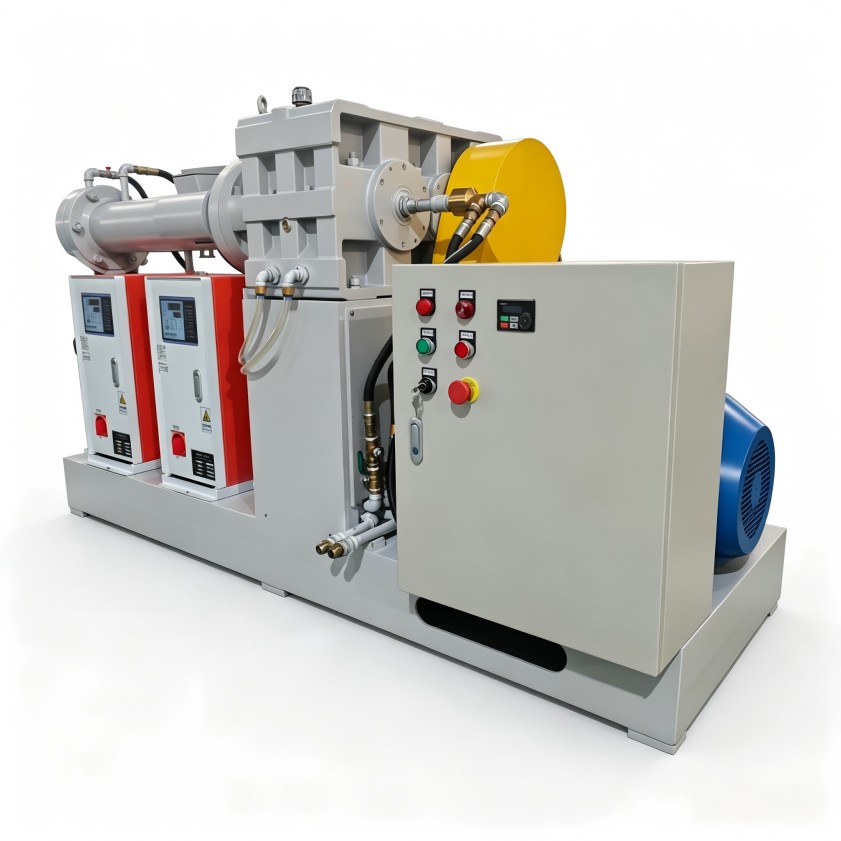
通常情况下,冷喂料挤出机安装要求里,基础找平是第一步,但更核心的是后面的“精找正”,建议大家在减速机和料筒的连接处架上百分表,分别在径向和轴向的四个方向打表,把偏差控制在设备技术文件允许的范围内,要是条件允许的话,带温升预运行之后再复测一次,这时候热膨胀带来的微量位移已经发生了,复测出来的数据才更贴近真实的生产工况。另外,基础混凝土的养护周期也得留意,很多项目为了赶工期,混凝土强度还没达标就急着装设备,后期基础沉降不均匀,直接就把设备的振动值拉高了,还会加剧轴承和密封件的磨损。
温控系统联调:水路别只做到接通就行,温度才能稳得住
冷喂料挤出机的温控系统,一般分为料筒冷却、螺杆内部温度控制(部分机型才配置)和喂料段冷却这几块,每一段的冷却水流量、水温要求都不一样,安装现场最常见的误区就是“水路通了就完事”,水管接对了方向,但没考虑进水温度和流量的分配,比如料筒冷却水要是直接用常温自来水,夏天水温偏高的时候,冷却效率会明显下降,而喂料段反而需要相对稳定的冷却温度,才能保证胶料的初始塑化状态,这两段要是共用一条水路,不做分路调节,生产的时候就容易出现前段热了后段凉的奇怪情况。还有个容易被漏掉的地方,就是温控阀的执行器响应方向,装气动或者电动调节阀的时候,要是信号方向接反了,程序里显示的温度和实际阀门的开度变化是反向走的,调试的时候虽然能靠手动模式把温度勉强稳住,一切到自动控制,系统就会持续振荡,半天都稳不下来。温控系统安装阶段,建议做一次逐段的联调,从进水总阀到每一路分支,确认流量、压力、水温都符合工艺设计值,特别是带螺杆芯温控制的机型,旋转接头位置的密封和流量测试一定要做足,这个地方一旦泄漏或者堵塞,螺杆内部温度传感器反馈的数值就会失真,直接误导整条生产线的控温逻辑。
喂料段和螺杆的匹配:安装阶段就得把胶料特性考虑进去
冷喂料挤出机和热喂料设备最大的区别,就是它直接喂入冷胶条,喂料段的辊筒压力、输送速度、胶条截面尺寸,都得和螺杆的吃料能力匹配上,安装调试的时候,要是只照着设备出厂的默认状态做空载试机,没针对具体的胶料特性做调整,生产的时候就容易出现喂料不均、排气口冒料这类问题。
辊筒间隙和胶条硬度的关联
新能源材料里常见的填料含量高的配方,胶条硬度偏高,冷态下挺性好但不容易变形,喂料辊筒间隙调太小,胶条塞不进去,间隙调太大,又夹不住料,辊筒直接打滑,安装的时候可以先在低速状态下测试不同间隙的送料情况,观察胶条进入螺杆之后是不是连续、稳定,再做最终的定位。
喂料段冷却的独立控制
这一点和温控系统直接相关,喂料段壳体温度太高,胶条表面提前软化,很容易黏在辊筒上,造成缠绕,温度太低,胶条过硬,又会加大喂料的功率,冷喂料挤出机的安装要求里,喂料段冷却水最好单独设置调节支路,别和机筒主冷却段共用一套阀门,这样才能跟着环境温度的变化灵活调整。调试期还有个常见的问题,就是强制喂料装置和主电机之间的速度匹配没设好,联动试机的时候,喂料速度比螺杆吃料能力快,胶料在进料口堆积,反复碾压之后局部过热,会产生焦烧粒子,喂料速度太慢,螺杆吃料不饱和,产量就会来回波动,安装阶段就得把变频器的比例参数、加减速时间提前写到程序里,避免调试现场临时手动调整带来的各种不确定性。
从装设备到稳定量产,调试记录比主观感觉靠谱多了
冷喂料挤出机安装不是那种“装完就能直接开机”的流程,真正做的到位的安装调试,会在空载、负载、连续运行三个阶段分别记录关键数据,不同螺杆转速下的温控偏差、喂料电机电流波动、扭矩变化范围,这些数据都是后续生产调工艺的基准线,很多车间设备运行不稳定,回头查原因的时候,发现连安装调试时的原始记录都不全,全靠当初调试师傅的记忆,真出问题了根本没法追溯。利拿实业在橡塑设备领域做了超过15年的研发和制造,攒下了各类胶料在不同工艺条件下的设备匹配数据,新设备安装调试阶段,我们的技术团队会结合您这边的具体胶种和配方特性,协助确认温控分段设置、喂料系统参数这些关键环节,帮设备更快度过调试期。
安装环节多花一天,生产稳定省心一整年
冷喂料挤出机的安装要求,本质上就是对“温度—剪切—塑化”这条工艺链的一次预演,基础找正解决的是机械内应力的问题,温控联调解决的是热量带走多少、带走得快不快的问题,喂料段匹配解决的则是胶料以什么样的状态进入螺杆的问题,这三个环节在安装阶段都处理到位,后续生产里很多找不到原因的“疑难杂症”根本就不会冒出来。设备安装质量的验收标准,从来不是“能转起来”,而是“转得稳、控得住、调得顺”,要是在安装阶段就建好完整的数据记录和调试基准,后续切换配方、提升产量的时候,工程技术人员能很快找到调整方向,减少很多不必要的试错成本。需要结合您这边的具体胶种配方、产能要求和生产工况评估方案的,随时可以和利拿实业的技术团队进一步沟通。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信