近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
做硫化機自动化改造,先把温度、节拍这两个藏着的瓶颈搞定
一般来说轮胎硫化车间里,大家最头疼的往往不是什么设备大故障,反而是那些摸不清来源的质量波动,同一模出来的产品,上午合格率还挺高,到了下午就冒出边缘欠硫的问题,换了一批胶料之后,硫化时间明明没改,做出来的产品尺寸却总卡在公差的边缘晃,很多厂家第一反应都是去调硫化工艺参数,调来调去问题还是没消掉,原因其实很简单,问题大概率根本就不在硫化工序本身,是出在设备执行层的,硫化机的加热系统响应速度,翻胶动作的节拍快慢,还有操作环节里的人工干预占比,这些就是做硫化机自动化改造的时候,最该优先捋清楚的环节。
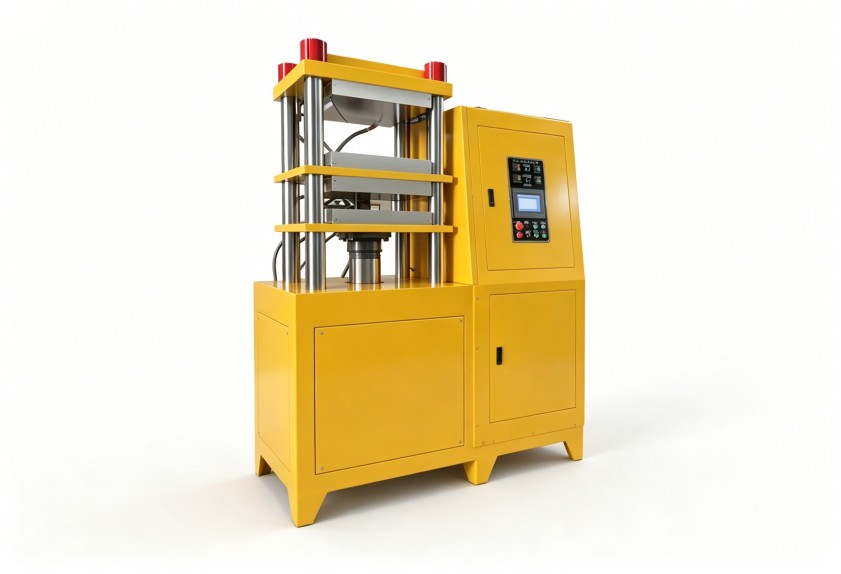
加热系统的温控精度,守着硫化生产的均匀底线
轮胎硫化本来就是典型的非线性升温过程,模具表面温度和内部胶料的实际温度之间是有滞后的,滞后的程度还会受胶料配方,胎胚结构还有模具材质的影响,传统硫化机的常规操作,就是靠经验定一个固定的蒸汽或者电加热温度曲线,操作工做完首件检测之后再手动微调,这种方式在配方稳定,批量大的时候基本没什么问题,可一旦胶料批次有波动或者环境温度变了,固定曲线就会出问题,该升温的时候升不上去,该稳温的时候波动又太大,从设备配置的角度来说,做硫化机自动化改造,最先要评估的就是加热系统能不能做到快速响应和精准控温,比如热板或者热介质管路有没有局部堵塞导致的温差,温控阀门的调节精度够不够,温度传感器的数量和安装位置,能不能真实反映模具各个分区的实际温度,很多老设备根本没到整体报废的程度,就是执行元件太落后了,更换高精度温控阀,多装几个分区测温点,引入基于PID或者更优算法的温控逻辑,就能让原来的硫化机重新满足工艺要求,还有温度记录数据的自动采集和追溯,也建议纳入改造的范围,人工记温度数据不仅效率低,还容易漏记或者错记,改完之后,温度和压力曲线能和每模产品一一对应上,真要是出了质量投诉,直接调出历史曲线就能分析原因,不用再靠操作工的记忆去猜,这对轮胎制造这类要求严格过程追溯的行业来说,是很实用的。
翻胶和取胎动作的节拍控制,是自动化改造的另一个核心方向
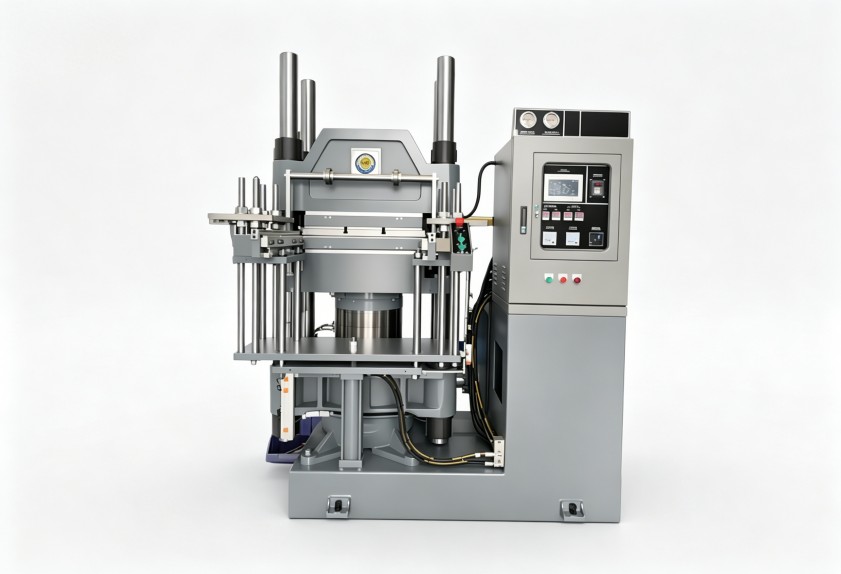
硫化机自动化改造的另一个常见切入点,就是翻胶、装胎、取胎这些环节的自动化程度,很多硫化车间虽然装了机械手,但实际生产里人机配合并不顺畅,机械手的动作节拍和硫化机开合模的时间对不上,或者翻胶定位的重复精度不够,搞得操作工还是得在每个循环里手动干预,这样既耗掉了自动化改造的实际收益,也增加了人为失误带来的质量风险,通常情况下在轮胎制造的场景里,胎胚在模具里的定位精度,直接影响成品轮胎的动平衡和均匀性,要是翻胶机构每次落位的偏差太大,胎胚的受力就不一致,硫化出来的轮胎很容易出现局部厚度不均,改造的时候也不一定非要把所有机械手都换掉,优先调整抓手的定位结构,加个视觉引导或者激光定位的辅助,往往就能把重复精度提上来,同理,取胎之后的残胶清理如果还是靠人工,也会拖慢整个生产线的节拍,加装自动清理装置,是投入产出比很明确的一个改造项,改造的时候还要把硫化时间、温度、压力三个参数的联动关系,加到控制逻辑里,传统设备一般是三套独立的控制系统分开跑,操作工要分别设定和调整,很难做到真正的联锁协同,自动化改造完成之后,设备可以根据实时温度自动修正硫化计时的起点,不会再出现“冷模就开始计时,温度达标了但时间已经走了一半”的常见问题,也就减少了欠硫和过硫带来的质量波动。
生产管理层面的配套改造,容易被忽略但作用很大
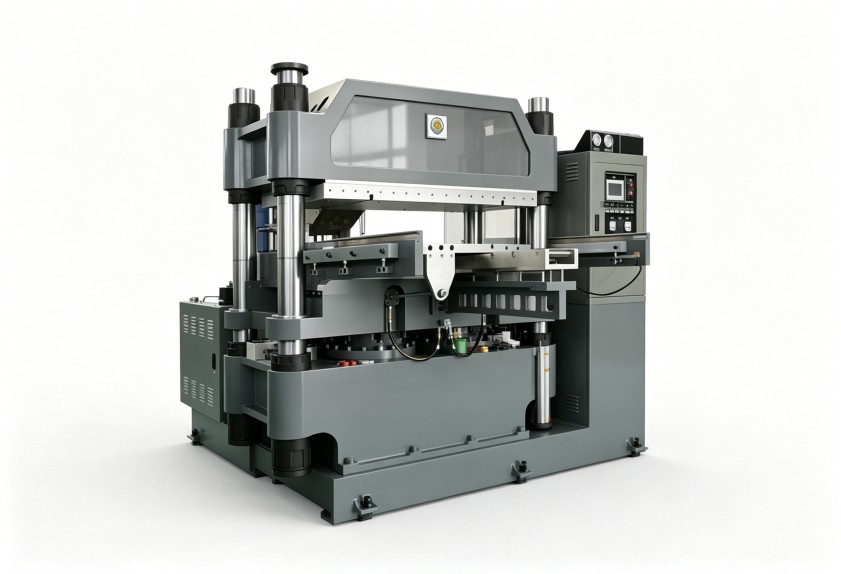
做硫化机自动化改造要是只盯着设备硬件,很容易漏掉生产管理层面的配套工作,设备改造之后产生的这些数据,每模实际硫化时间,各个分区的温度偏差,机械手动作时长,故障报警类型,要是没人去分析和使用,就只是躺在数据库里的一堆数字,没法转化成持续改善的实际动作,实际生产过程里,可以先把设备改造后输出的关键参数和工艺标准做对照,建个“实际值—目标值—偏差容忍度”的日常监控表,让操作工和技术人员一眼就能判断当班生产是不是处于受控状态,也可以把常见的报警和异常做分类,对应上具体的处理指引,比如某一个分区温度持续偏低,可能是加热管故障或者管路堵了,处理指引能帮操作工快速排查问题,不用一碰到异常就直接停线等维修,还有操作培训也要同步跟上,硫化机自动化改造完之后,操作界面和交互逻辑一般都会有变化,操作人员要是摸不清新系统的工作原理,很容易用老办法操作新设备,最后搞成“设备先进、使用落后”的局面,简单的功能说明,常见异常的处理流程,还有哪些参数可以自己调,哪些参数得工艺工程师确认的边界划分,都是改造落地的时候不能省的配套内容。
改造的先后顺序和效益怎么判断
整体来看,硫化机自动化改造没必要追求一步到位,比较务实的做法就是按“温度控制—动作节拍—管理配套”的顺序分步来做,先把影响质量稳定性的加热和温控短板补上,再去优化机械手和翻胶动作的效率和精度,最后把数据追溯和人员培训的管理闭环补上,每一步的效果都能通过质量合格率,单模循环时间,异常处理时长这些指标直接验证,也方便后续改造预算的评估和推进,对于打算启动改造的轮胎及橡胶制品企业来说,重点不是比哪台硫化机的采购价格更便宜,而是先把自己的工艺瓶颈捋清楚,是温度均匀性不够,还是机械手节拍不匹配,或是过程追溯有缺口,把问题边界明确之后,再聊具体的改造方案,投入方向才不容易走偏,利拿实业在橡塑混炼和成型装备领域攒了很多年的研发和现场服务经验,可以结合实际工况给出针对性的硫化机自动化改造思路,还有设备配套建议,要是需要结合您这边的具体胶种配方,产能要求和生产工况评估方案,随时可以和利拿实业的技术团队进一步沟通。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信