近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
陶瓷粉末混炼分散老出问题?先从啮合机的日常使用环节捋捋
一般来说,陶瓷粉末和粘结剂的混炼工序里,最影响后段生产的问题就是分散不均、批次波动大,生坯密度稍微有点不匀,烧结之后很容易出现裂纹或者尺寸偏差,整批报废的成本其实挺高的。很多车间碰到这类情况,第一反应就去延长混炼时间,把转子转速往上调,结果反倒让物料温度升得太高,粘结剂黏度降下来,分散效果也没见得变好,下一批次又得重新摸参数,挺折腾的。这里有个很实用的判断方向,排除配方本身的问题之后,多数分散异常的情况,都能从能耗、维护、操作这三个环节找到对应的线索,不用瞎折腾浪费料。
分散老是不稳,先去翻能耗曲线找规律
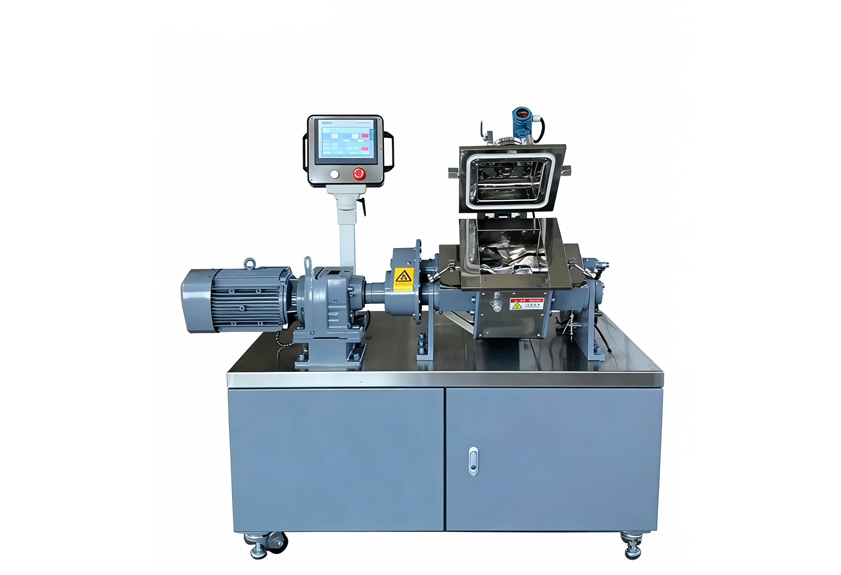
啮合机混炼陶瓷粉末的时候,主电机的负荷会跟着物料状态变化呈现出对应的规律,同个配方、同批次的原料,正常状态下每一锅料的电流趋势基本都是重合的;要是曲线忽高忽低跳得厉害,通常情况下也不是设备突然坏了,多半是物料准备或者操作节奏没稳住,比如粉料受潮、下料口堵了不畅、粘结剂预热温度不统一,这些情况都会让混炼扭矩出现波动。温度对陶瓷粉末混炼的影响还挺明显的,物料温度偏高的时候扭矩会往下掉,看起来负荷好像是“正常”的,但实际剪切力根本不够,分散效果反而达不到标准。所以记录能耗数据的时候,最好顺便把物料温度也一起记上,两相对照着看才不容易出现误判。很多啮合机的实际使用案例里,能耗的变化往往比成品检测更早就能暴露出问题,要是车间暂时没装自动记录系统,安排操作员每隔几分钟读一次电流表,简单描几个点也能看出趋势的,连续三锅数据偏差都很大的话,优先去查粉料批次、加料顺序和温度控制,不用一上来就怀疑是设备出了故障。
磨损和密封这块,维护记录里其实藏着答案
陶瓷粉末本身硬度很高,对混炼室、转子棱顶还有密封结构的磨损速度,比普通的橡胶填料要快很多,转子棱顶的间隙变大之后,剪切效果会慢慢下降,最直接的表现就是混炼时间越拉越长,分散度反而越来越差。这种变化是渐进式的,单看一两批成品根本察觉不出来,但是翻一翻之前的维护记录做对比,规律通常就很清楚了。平时可以多留意几个点,密封件的更换频率,转子间隙的检测结果,还有清理积料的时候有没有看到异常的磨损痕迹。密封失效的一个常见表现就是润滑油混到物料里,陶瓷粉末出料之后会出现深色斑点,这种问题靠延长混炼时间根本解决不了,只能更换密封件,再顺带着排查下润滑系统。很多啮合机的实际使用情况都显示,故障都不是突然冒出来的,多半是维护周期没有跟着物料的磨耗特性做调整,用高硬度粉末的产线,检查的节奏要比常规橡胶工况更紧凑些,要是维护记录长期都是空白的,那分散不良的真正原因大概率就藏在这儿了。
同一台设备不同班组做出来效果不一样,先抠操作细节
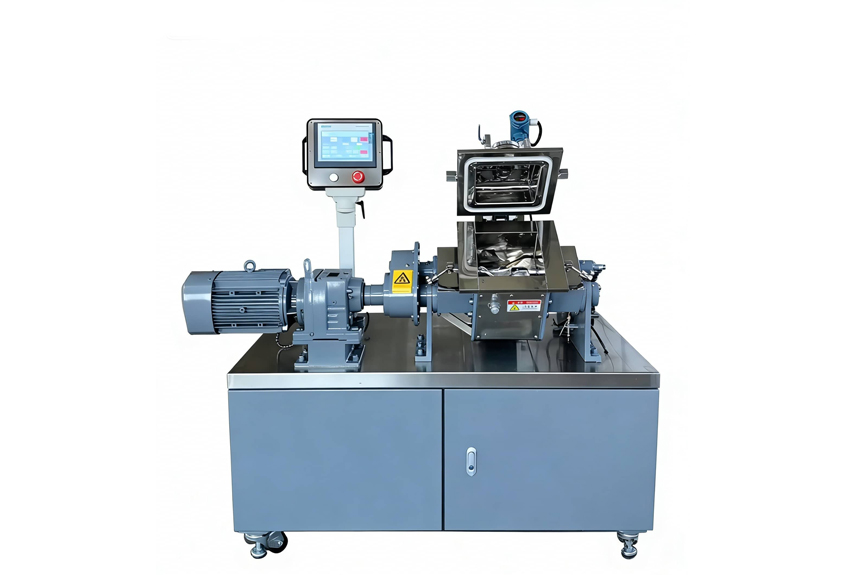
有时候同一台啮合机,白班和夜班做出来的批次状态就是不一样,这种情况多数都不是机械故障,是操作动作没有统一标准。陶瓷粉末细、密度大,很容易扬尘还容易挂壁,加料顺序是先加粉料还是先加粘结剂,压砣什么时候往下压,出料之后有没有把残留料清理干净,这些细节都会影响下一批次的均匀性。有的操作员为了赶生产进度,刻意减少返混次数,或者简化清扫的步骤,残留的粉料和下一批的粘结剂混在一起,就会形成局部硬块,这就是大家常碰到的“这批合格、那批不行”的典型原因。碰到这类问题,条件允许的话可以安排不同班组做同配方的对比试验,在旁边观察下两边的动作差异,把有效步骤整理成作业指导书,明确规定加料顺序、混炼时间范围还有清理要求,同时给新入职的操作员做上岗培训,批次稳定性通常就能得到改善。操作层面的问题没解决的话,就算换新设备,同样的问题也会再出现,这也算是啮合机实际使用里很容易被大家低估的一个环节。
排除管理相关的因素之后,再回头调啮合机的配置
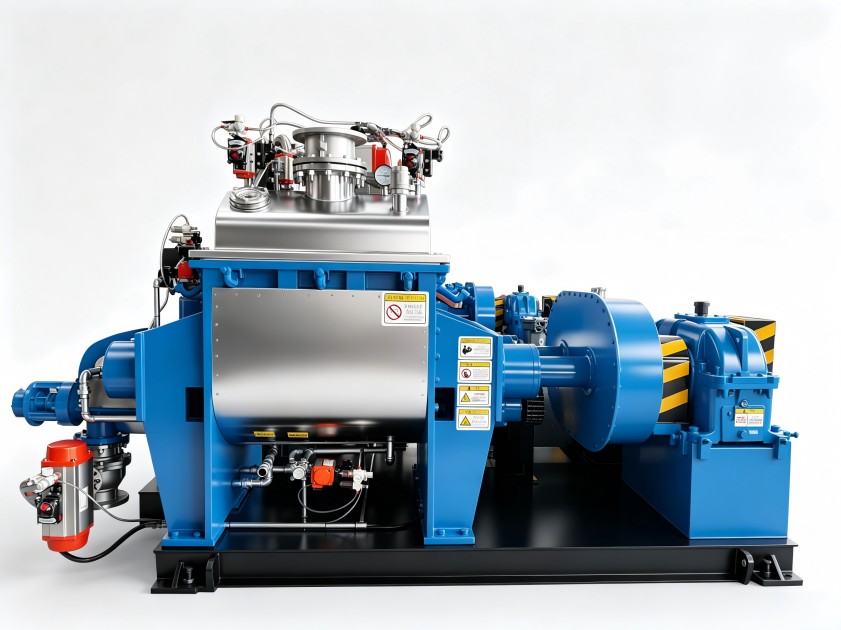
要是能耗记录稳定,维护也做到位了,操作也完全统一了,分散度还是达不到合格线,这时候才值得把注意力放回设备本身。啮合机的转子构型、填充系数、温控精度,每一项都会影响高填充陶瓷粉末的混炼效果,粉体比例高、堆积密度低的配方,混炼室就得预留足够的填充空间;物料对温度敏感的话,温控响应就得足够快;磨耗大的物料,混炼室和转子的表面处理也得相应加强。在很多啮合机的实际使用案例里,配置和物料不匹配的典型表现就是,分散始终差一点,怎么调工艺参数也补不回来。不同配方体系对设备配置的要求差别很大,直接照搬橡胶或者塑料改性领域的标准配置,不一定适配陶瓷粉末的生产需求。利拿实业在橡塑设备研发领域已经做了15年以上,可针对高硬度、高填充物料提供非标定制的方案,比如转子形式和混炼室材质的匹配、卸料方式和生产工艺的衔接、温控系统和配方特性的协调等等,具体的调整方案得结合实际配方和现场工况来定,不存在一种通用的配置能适配所有场景。
平时排查的时候,可以按这样的节奏推进,先翻能耗记录,判断混炼过程是不是稳定;再查维护记录,排除磨损和密封泄漏的干扰;然后统一操作动作,把人为变量消掉,这几步排查下来,多数分散不良的问题都能定位到具体环节,只有这三项都确认没问题的时候,才需要投入精力考虑设备改造。这么做的好处是能减少盲目调机造成的物料浪费,也让每一次调整都有数据做支撑,要是能坚持积累两到三个月的维护记录和能耗数据,设备状态的变化趋势会非常直观,下次选型或者改造的时候,这些数据也是和设备厂家沟通的重要依据。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信