近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
硫化工序前段老是出问题,换硫化機设备厂家就能从根上解决吗
一般来说,做轮胎还有橡胶密封件的生产厂家,碰到硫化工序出质量问题的时候,很少会先往前面的工序找原因,很多人第一反应就是自家硫化机不行了,得换硫化机设备厂家,但其实大部分这类问题,根源都不在硫化机本身的,混炼环节的胶料均匀性、温度历史、排胶状态,这些因素都会直接延续到后面的硫化阶段,最后表现出来就是气泡、欠硫、硬度波动这些常见缺陷,要是混炼上料和温控联动没理顺的话,就算换了新的设备,后面大概率还是会重复碰到同样的问题,废品率该升还是升。
混炼环节的这些小细节,其实直接影响硫化质量稳不稳
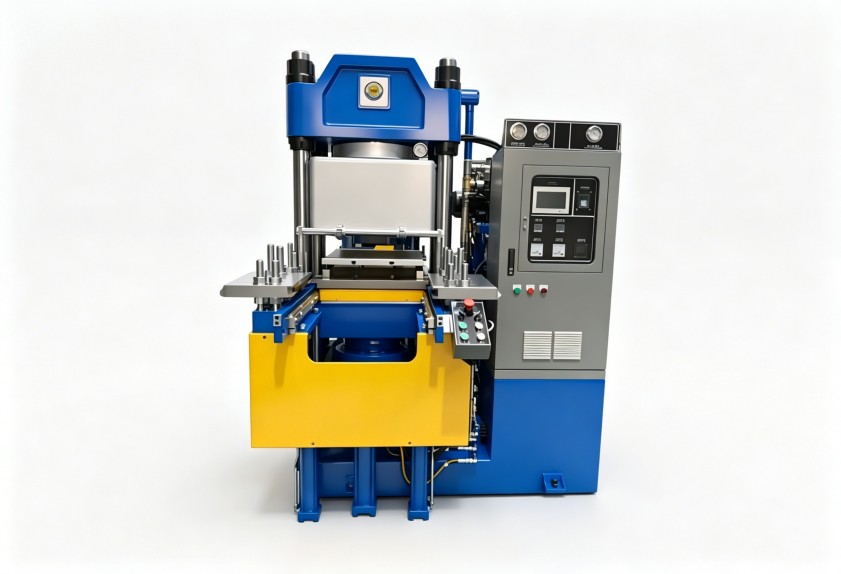
上料顺序和填充系数带来的影响
橡胶配方里生胶、炭黑、油料、硫化剂的加入顺序,直接就会影响炭黑的分散程度的,填充系数要是太高的话,胶料在密炼室内根本没足够的翻滚空间,很容易局部过热;填充系数要是太低的话,转子抓料的能力会下降,混炼时间就被迫要拉长,稳定的上料逻辑,搭配上合适的填充系数,才能给后面的硫化工序提供均一性足够的胶料。
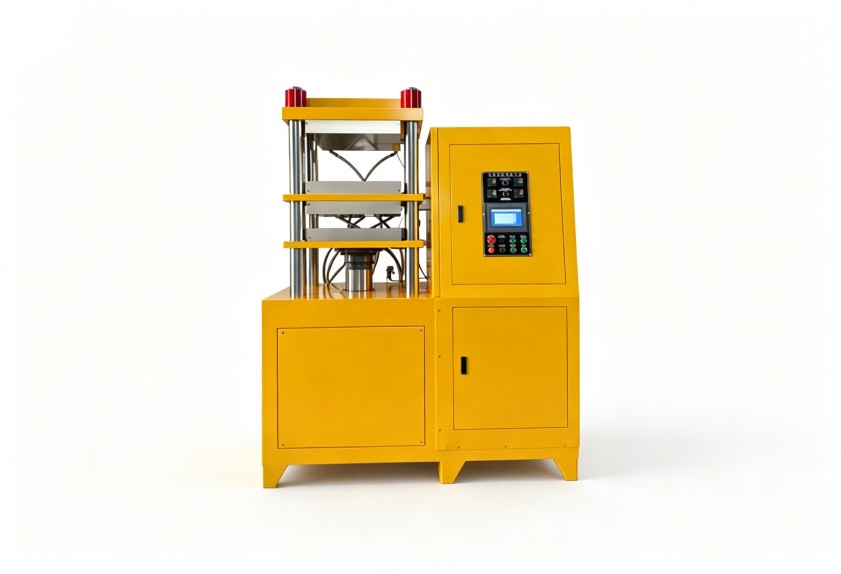
温控的精度,其实比峰值温度更值得多留意
很多工厂都把密煉機的卸料温度当成固定的工艺基准,但升温的路径同样是不能忽略的,升温太快的话,胶料表层先出现交联,内部的物料还没混匀;升温太慢的话,生产效率会往下掉,能耗也跟着往上涨,做的比较专业的混炼设备,会在转子结构、冷却水道设计、温控系统响应速度这几个方面协同优化,不会全靠操作员手动去调节。
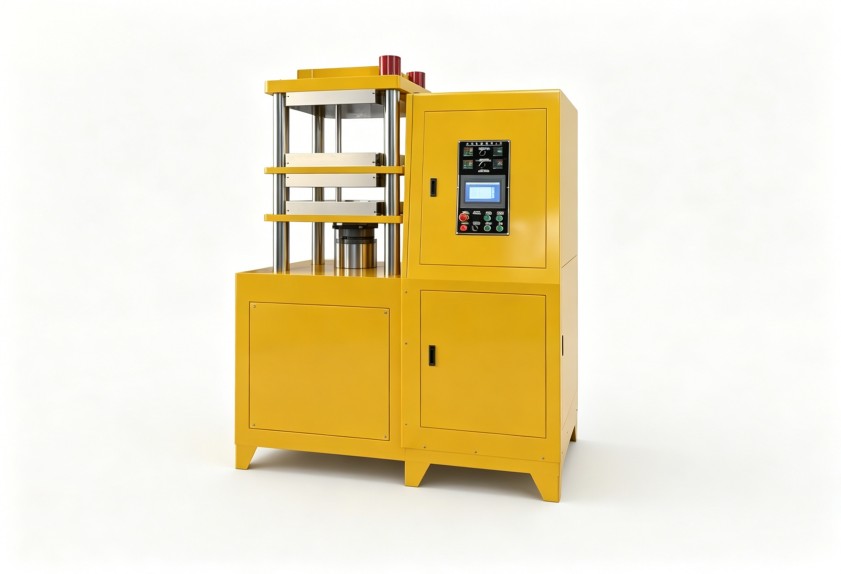
看硫化机设备厂家实力的时候,也得顺带考察他们的混炼前段配套能力
通常情况下大家去考察硫化机设备厂家,都只会盯着压机本身看,其实混炼设备的配置,才决定了胶料质量的起点,密炼机的容积得和你家的产能规划匹配上,容积选小了,就得跑更多车次生产,不同批次之间的一致性很难保证;容积选大了,调试小批量配方的时候,物料浪费会很明显,转子形式这块,剪切型转子适合加工通用橡胶,啮合型转子对高硬度胶料还有低温混炼的场景更友好,选温控系统的时候,要多留意换热面积还有冷却水流量的调节方式,不能只看设备上有没有装测温探头,这些配置没有绝对的好或者坏,只有是不是适配你家的胶种还有工艺路线,负责任的上游设备供应商,在做方案的阶段就会先问清楚你的配方特点、硫化窗口还有产能节拍,之后再给出对应的配置建议。
工艺参数要联动,得把硫化机、密炼机、開煉機当成整条线来管
不少制品厂都习惯把密炼、开炼、硫化拆成三个完全独立的工序,各设各的参数,最后工序之间的传递损失就很大,密炼机排胶温度偏高的话,开炼机补加硫化剂的时候很容易出现早期焦烧,等送到硫化工序的时候,胶料流动性已经降下来了,做出来的产品尺寸就容易不稳定,做工艺参数联动管理,是减少这类问题的关键,排胶温度、开炼机辊温、硫化机模具温度之间,得有清晰的递进关系,设备供应商要是能提供统一的温控逻辑还有操作建议,整个调试周期会明显缩短,这也是大家评估硫化机设备厂家的时候,很容易漏掉的软实力部分。
日常生产管理这块,能耗、维护还有人员培训都直接影响长期成本
设备采购的成本只是一次性的支出,长期运行的成本才最终决定投资回报,密炼机主电机功率、冷却水泵能耗、待机状态下的保温策略,这些都是能耗控制的关键点,维护这块,转子密封形式、混炼室耐磨层的检查周期,直接就决定了设备的停机时长,人员培训也同样不能缺,很多质量波动都是因为操作员对设备特性不够了解,比如切换不同胶种的时候,清洗程序没有执行到位,成熟的设备供应商,都会提供成体系的操作培训还有工艺指引,不会把设备交付之后就完全不管后续的跟进了。
选设备的时候建议先理清楚自己的工况,再聊配置的事
打算更新混炼设备或者要评估新的硫化机设备厂家的时候,建议先做好几样准备工作,梳理清楚典型胶种的配方还有硫化窗口,统计下现有产能的峰谷情况还有批次切换的频率,记录好近半年出现的主要质量缺陷还有对应的工序,带着这些信息再去和设备供应商交流,才能拿到针对性的方案,不会收到一份千篇一律的通用产品样本,利拿实业在橡塑混炼成型领域攒了很多年的经验,可以结合你这边的具体胶种配方、产能要求还有生产工况,提供全流程的非标定制化设备配置和工艺建议,帮你把从混炼到硫化的整条线都理顺,要是需要结合你家的具体胶种配方、产能要求还有生产工况评估方案的话,直接找利拿实业的技术团队进一步沟通就可以。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信