近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
冷餵料擠出機费电,很多时候问题根本不在电机上
一般来说,橡胶密封件生产线上,冷餵料擠出機就是负责连续供料的核心设备,大家平时也会把它叫做整条线的咽喉工段设备。不少工厂把电费超支全怪在电机功率偏大上,上来就计划换电机或者直接把转速降下来,结果产量跟着往下掉,单位产品的耗电量反而没降,还往上涨了。真正的问题常常出在胶料在机筒内“吃不到足够热量”或者“局部过热反复剪切”的情况里,螺杆构型、温控精度、操作习惯共同决定了这台设备的实际能耗,而不只是铭牌上标的装机功率。要是你家的冷喂料挤出机碰到螺杆电流偏高、机头温度波动大、出片尺寸不稳定这些现象,慢慢往下捋就能找到对应的排查方向。
螺杆的构型合不合适,直接影响胶料是不是做无用功
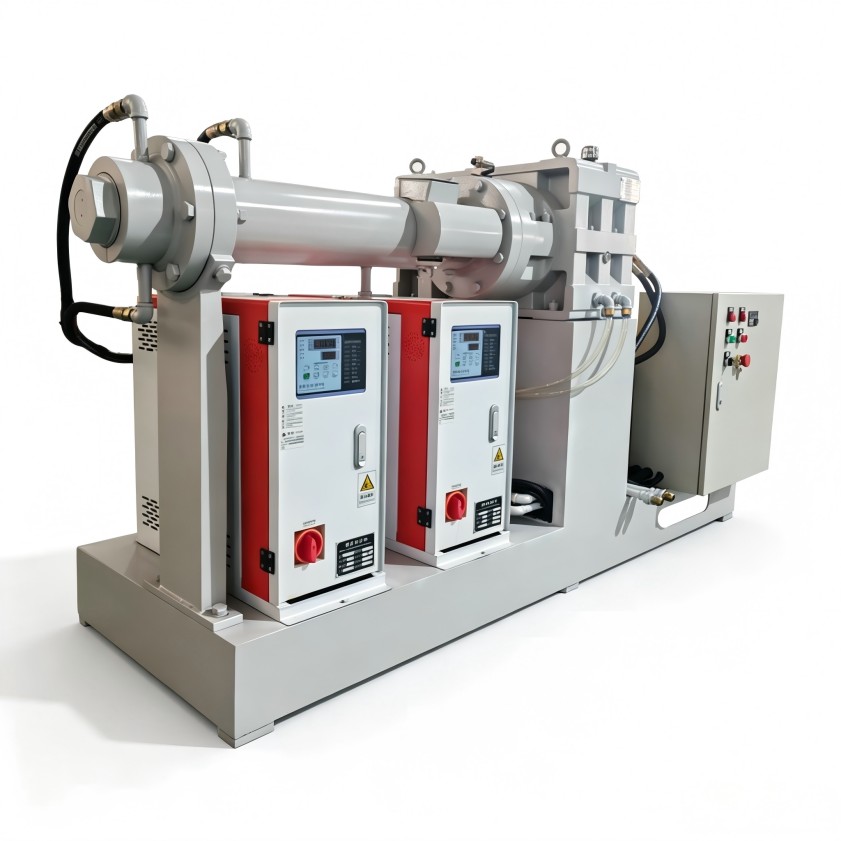
通常情况下,冷喂料挤出机的螺杆要完成固体输送、塑化、均化这三段任务,和热喂料设备不一样,冷胶料进机筒之后,需要更强的剪切做功才能升到合适的温度。要是螺杆的沟槽深度、螺距变化还有混炼段长度搭配得不对,胶料就会在某一段来回折叠、空转,这部分能量根本没转化成有效的塑化效果,全都变成摩擦热散掉了,电流表的读数自然就下不来。压缩比调得太大的话,胶料会提前软化,很容易在均化段打滑,产量直接受限制;压缩比要是太小,胶料温度上不去,工人就只能靠拉高转速来补剪切,电耗自然就跟着往上涨。混炼元件也不能盲目往多加,做橡胶密封件用的胶料一般硬度都偏高,对生热也比较敏感,混炼段太长容易积出局部高温,太短的话混炼又不均匀,这两种情况都会让螺杆扭矩来回乱跳,出现异常波动。判断螺杆构型和自己家生产匹不匹配,不能只看设备出厂的时候标注的适配胶料范围,得结合你实际在用的EPDM、NBR、硅胶这些胶种挨个核对,直接换螺杆或者在原有螺杆的基础上调整构型,往往比直接换电机要更能解决耗电的问题。
温控精度跟不上,加热和冷却就容易互相扯后腿
冷喂料挤出机的机筒是分多段控温的,冷却水路和加热器本来就是交替动作的,要是温控仪表反应慢,或者PID参数设置得太保守,机筒实际温度就会在设定值上下反复飘,加热器刚启动没多久,冷却电磁阀又打开了,电能就在这种一边加热一边冷却的拉锯状态里白白浪费掉了。更不容易发现的是,温度来回波动还会改变胶料的黏度,导致螺杆负荷忽高忽低,平均电流看起来可能没什么明显异常,但每公斤胶料的实际耗电量早就涨上去了。对做橡胶密封件的工厂来说,机头和口模区域的温度稳不稳定,直接关系到挤出来的坯料尺寸是不是一致,坯料尺寸波动太大的话,后面硫化、修边的工序就得反复调参数,整条生产线的无效能耗都会被拉大。排查温控系统的时候,重点看这几个地方就行,温度传感器的安装位置有没有贴近胶料流动的区域,冷却水的流量是不是稳定,有没有水垢堆积导致换热效率变低的情况,加热功率的分段是不是太粗,没法精细补偿机头散掉的热量。把温控模式从单纯靠仪表回差控制,改成更精细的PID调节,一般就能看到电流曲线慢慢变得平缓,这就是节能空间开始释放的信号。
日常生产管理的小细节,藏着不少隐性的电耗
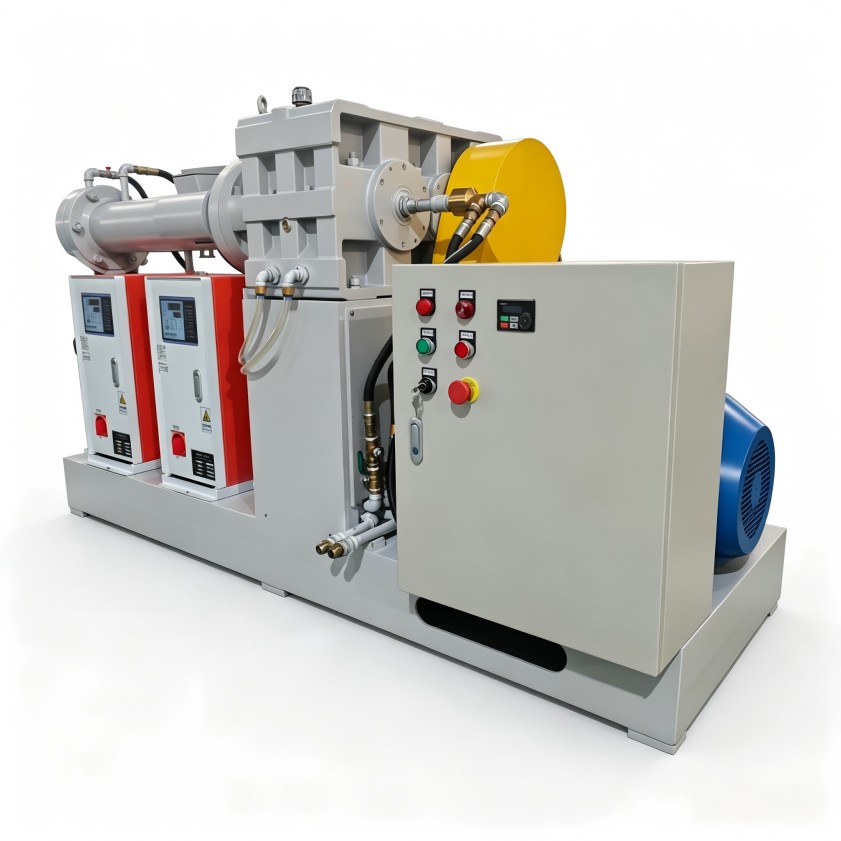
设备本身的硬件条件只是基础,平时的操作习惯也会影响冷喂料挤出机的单位耗电量。喂料温度是最容易被大家忽略的变量,冷喂料工艺虽然允许胶料直接在室温状态下进机,但是冬天车间温度偏低的时候,同一台设备的螺杆电流可能比夏天高出不少,有的工厂为了赶产量,胶料停放时间还没够就强行开机,胶料内外温差太大,螺杆在塑化段的负荷瞬间就被拉得很高。提前规划好胶料的预热存放节奏,看起来是很简单的事,却比盲目调整设备参数要省电。除此之外,过滤网组件和机头流道的清洁频率,也要纳入能耗管理的范围里,过滤网刚出现堵塞的那段时间,产量会小幅往下掉,电流却慢慢往上升,这种变化靠平时的日常巡检很难发现,建议每周在相同螺杆转速的状态下记一次电流值,和之前的基准数据做比对,偏差明显的时候就该停机检查了。比起等设备出了故障再去处理,这种主动管理的方式,能避免能耗出现更大幅度的反弹。
选设备的时候就把能耗因素考虑进去,能省不少后续的麻烦
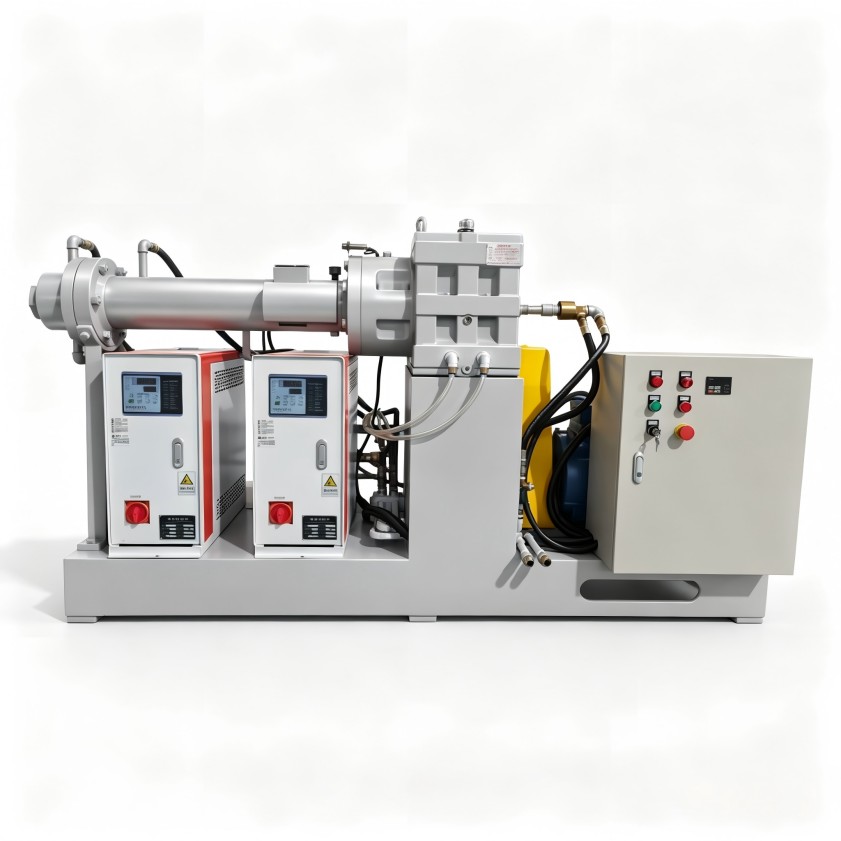
要是现有设备全部排查完还是没法有效把电耗降下来,或者工厂正在规划新的生产线,选型阶段就把能耗因素前置,能省去很多后续的麻烦。确认挤出机规格的时候,除了看螺杆直径,还得要求设备厂家提供针对具体胶料的生产效率和功率配置的对照数据,不要只拿一个模糊的加工范围就对付过去。机筒温控系统的分区数量和冷却方式,直接影响不同胶种的适配性,平时经常要切换胶种的密封件工厂,优先选温控分区更细的配置就对了。驱动系统的调速范围和低速扭矩特性,决定了设备在轻载工况下能不能自动匹配低功率运行,这也是长期使用下来电耗会拉开差距的隐性原因。这些选型的小细节,往往比单纯对比电机功率,更能看出一台设备真实的技术水平。针对橡胶密封件生产里常见的胶料硬度跨度大、口模压力波动这类特点,利拿实业可以提供从螺杆构型到温控系统的整体匹配方案。冷喂料挤出机的能耗问题,从来不是单靠换某一个部件就能解决的,从螺杆做功的效率、温控精度到平时的操作习惯,每一个环节都有可能成为放大电耗的因素,建议大家优先梳理自己实际的生产数据,再决定从哪个环节入手调整。要是需要结合你这边具体的胶种配方、产能要求还有生产工况评估方案的话,可以直接和利拿实业的技术团队进一步沟通。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信