近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
调准啮合机混炼工艺参数,是把密封件品质做稳的头一步
一般来说做橡胶密封件的厂子,平时生产里最闹心的不是偶尔某一批出点小问题,是混炼环节的状态忽上忽下,一会胶料里冒生胶团块,一会硬度飘得厉害,最后硫化完的成品表面还带小颗粒,很多生产管理者碰到这种情况第一反应要么是配方配错了,要么直接搜啮合机厂家联系方式想着干脆换台新设备,其实啊,相当一部分这类异常,根本不是设备本身的问题,就是设备的工艺参数没跟咱们做密封件用的胶料特性对上,匹配度出了偏差而已。
碰到密封件混炼出问题,别上来就全怪设备不行
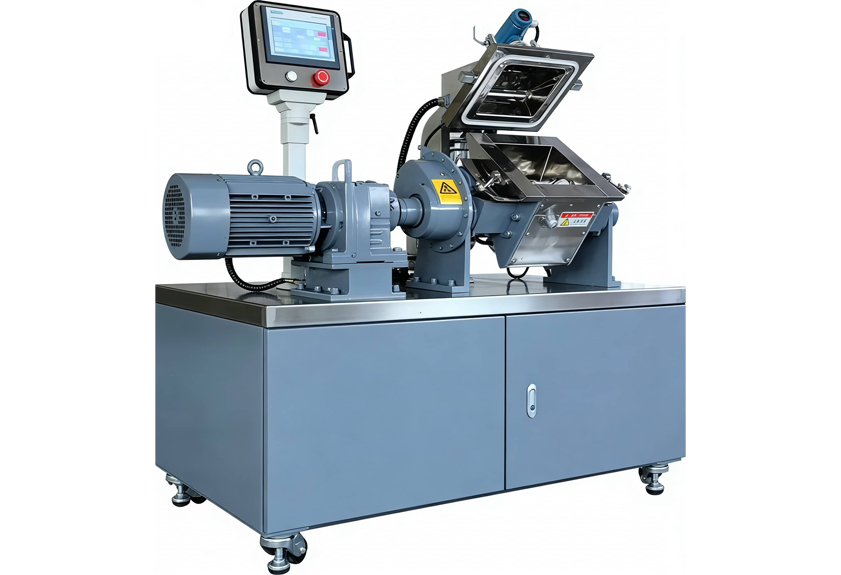
啮合机本身的优势在密封件混炼场景里很突出,它转子啮合深度大,剪切能力本来就强,特别适配橡胶密封件常用的高硬度、高门尼黏度胶料,但设备硬件说到底只是个基础,参数设置才是把控胶料品质的核心逻辑,同一台啮合机,填充系数只要偏一点,混炼出来的均匀度就可能差很多;温控慢个一两分钟没跟上,排胶温度直接就跳出预设的工艺窗口了。不同的密封件胶种,对混炼的要求差得特别多,普通NBR胶料跟氟橡胶、氢化丁腈胶在吃粉速度、生热特性上完全不是一回事,要是拿一套参数所有胶料通用,跑久了迟早要出问题,啮合机的高剪切属性只是给你提供了更好的混炼条件,真要让每批胶料品质都稳,还是得把每个工艺参数都调到跟自家配方完全适配的状态。平时这类问题常见的表现也就三类,胶料里冒“生疙瘩”,切开之后里面还有没散开的干粉;不同批次的胶料硬度波动大,最后硫化出来的成品尺寸飘得没谱;排胶温度偏高,胶料还带点轻微的焦烧气味,这些情况大多算不上设备故障,很多时候就是工艺参数的适应性调整没跟上而已。
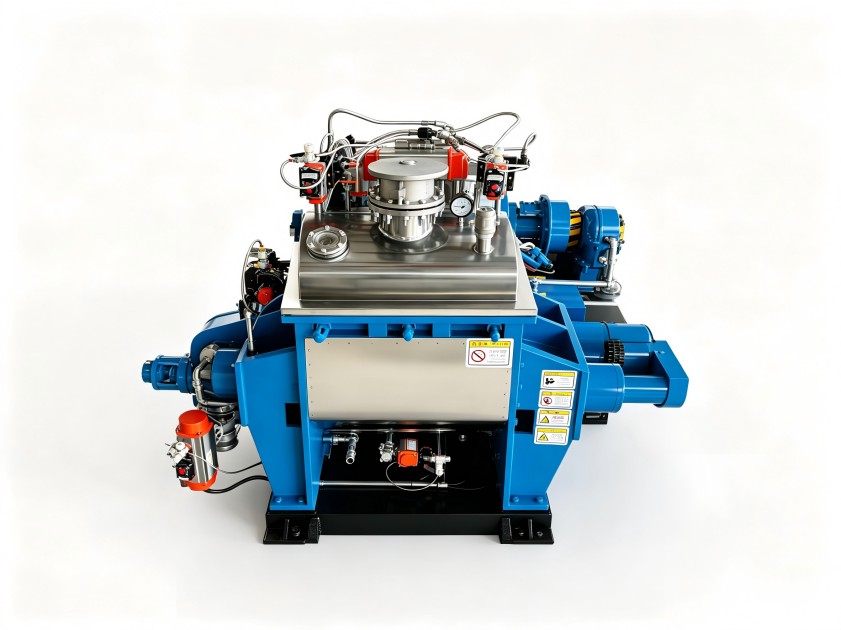
先查填充系数,这是密封件混炼的起始环节
填充系数,就是每次投料的体积跟密炼室有效容积的比值,这个参数同时会影响胶料在混炼室里的翻转动能,剪切生热的速度,还有配合剂的分散效果。有些做密封件的工厂为了冲产量,把填充系数直接拉到设备建议范围的最上限,结果胶料在里面翻不动,局部摩擦热量一下子窜得很高,反而搞出焦烧问题;填充系数太低也不行,胶料在转子之间打滑,剪切作用没发挥够,炭黑或者其他配合剂分散不开,后面硫化出来的外观就不合格。排查的时候,翻一翻最近几批的投料记录,把实际装胶量跟设备给的建议值放在一起比对下偏差,多半就能找到线索,还有个很简单的辅助判断办法,排胶之后看看转子表面有没有明显的挂胶现象,要是挂胶特别严重,大概率是填充系数偏高,也有可能是冷却系统没跟上,这两个点都得挨个调。
混炼时间和温控精度,是稳住批次稳定性的核心配合项
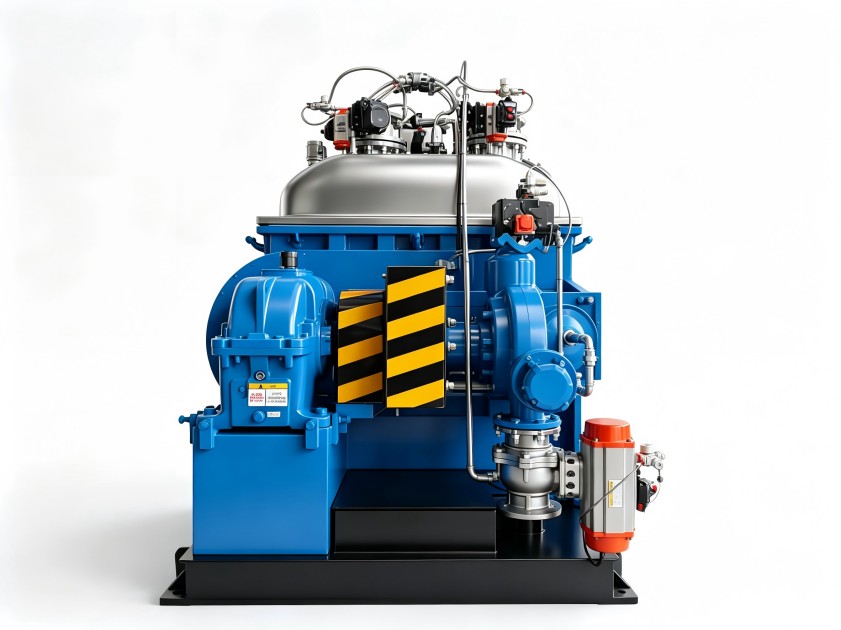
混炼时间的长短,直接决定了各类配合剂的分散程度,时间太短,炭黑的团聚体没被完全打碎散开;时间太长,胶料又会过炼,门尼黏度往下掉,硫化的特性就偏掉了,这两个边界值的把控,全都跟温控精度挂钩。啮合机的转子啮合间隙很小,剪切产生的热量比普通開煉機要高不少,要是温控系统响应慢了,或者冷却水路有局部堵死的情况,排胶温度就会出现明显波动,温度高了,胶料提前硫化的风险直接往上窜;温度低了,分散效果又达不到要求,有些密封件配方里加了细粒径炭黑,需要留更长的分散时间,还有加了过氧化物硫化体系的胶料,对温度的敏感度更高,对温控精度的要求自然也更严。建议大家每次混炼的时候都把实际的温度曲线记下来,别只看面板上的设定数值,把同一个配方不同批次的温度走向放在一起对比,很快就能判断出问题是出在时间设置上,还是温控的硬件部分,很多批次之间的差异,就是这么顺藤摸瓜查出来的。
先自己做完几轮排查,再想着找啮合机厂家对接
没有实际的技术数据支撑就直接找设备厂家,两边沟通的效率往往特别低,也浪费大家时间,平时碰到问题大家先自己做一轮梳理,先把配方和投料记录核对一遍,确认填充系数是不是长期偏离设备的建议范围,再调取出混炼时间和扭矩曲线,看看有没有异常的峰值,或者排胶温度飘移的情况,最后检查下冷却水的流量,还有进出水的温差,先把温控系统的硬件问题排除掉。另外也别忽略不同操作人员之间的操作手法差异,同一台设备,不同班组的人设定的混炼时间可能差个十几秒,攒得多了就变成明显的批次差异,建议先把操作规范统一了,再往设备硬件层面去排查,这些动作都做完了,问题还是没解决,再去找啮合机厂家的技术团队深入沟通,这时候你再去搜啮合机厂家联系方式,手上已经能把实际工况和之前做过的排查过程讲得清清楚楚,对方给出来的建议也会更具体,更贴合你家的实际生产需求。
从单台设备到整套方案,选型的时候要多留意几个点
要是排查完之后,确实是设备本身的能力或者结构配置满足不了密封件胶料的混炼要求,那换型或者升级的事就得提上日程了,选型的时候,除了处理量、电机功率这些基础参数之外,建议多重点看看几个方面,转子的构型是不是跟你平时用的胶种匹配,温控系统能不能实现精准的自动化调节,厂家那边支不支持工艺验证和小批量试料。设备是硬件,参数是配套的软件,厂家能不能把这两块给你结合好,才是降低试错成本和生产风险的关键,很多采购人员搜啮合机厂家联系方式的时候,往往只盯着报价和对接电话,把售后服务的响应能力给忽略了,这一点对要连续生产的密封件企业来说,反而恰恰是最重要的。利拿实业在密封件混炼的应用场景里,能支持从密煉機到开炼机、造粒機的全流程非标定制,还能针对不同胶料的特性给客户提供对应的工艺调整建议,这种配套的协同支持,往往比你光对着参数表挨个比对要实用得多,要是你需要结合自家具体的胶种配方、产能要求还有实际生产工况评估适配方案,直接找利拿实业的技术团队对接沟通就可以。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信