近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
用冷喂料擠出機生产电缆料总出焦烧、尺寸不稳的问题?先别急着直接换设备
一般来说电线电缆料的挤出工序,对温控的精度要求本来就不低,不少生产厂家碰到胶料焦烧、表面不光滑或者外径来回跳的情况,第一反应就怀疑是冷餵料擠出機本身质量不行,甚至直接想着要把设备换掉,实际我们线下排查过那么多案例,大部分时候问题根本不是出在设备本身,反而是喂料段的剪切状态和螺杆构型没匹配上,这里也不用搞什么复杂分析,就说几个大家平时容易漏看的排查方向,帮大家先看看自己手上现有的设备还有没有优化的空间,后续要选新设备的话也能当个参考。
喂料段的问题最容易被忽略,偏偏是多数异常的源头
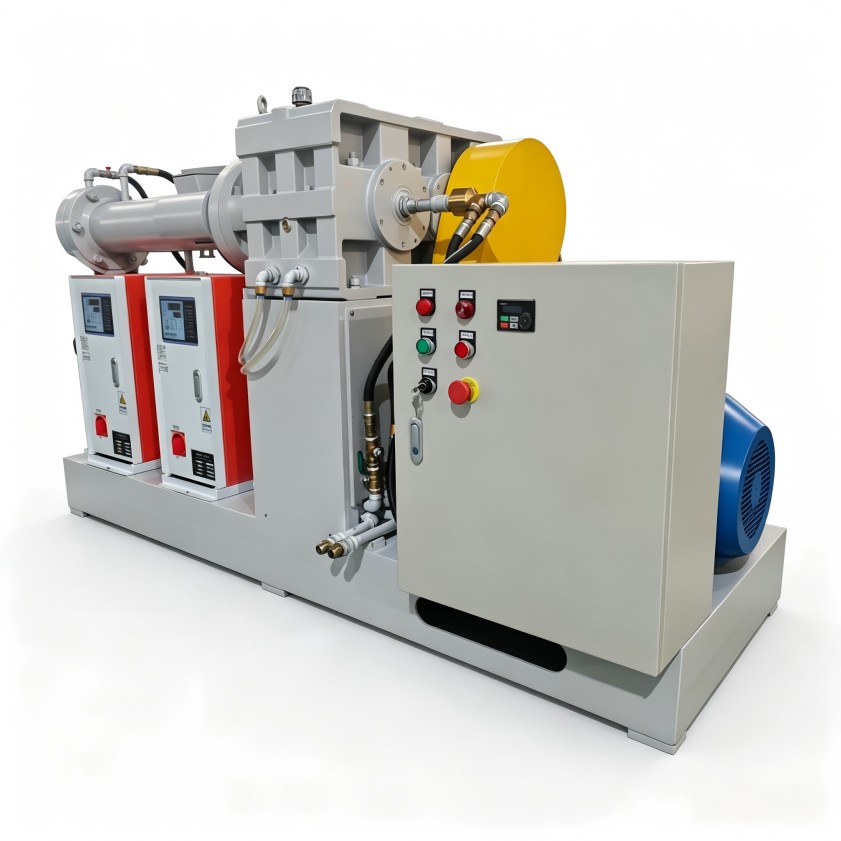
冷喂料挤出机和热喂料机的核心区别,就是它是直接往里面加常温的胶料的,这就意味着喂料段的初始剪切作用特别强,胶料刚进设备没走多远就会被剧烈摩擦升温,要是喂料段的螺槽深度、螺旋升角和你用的胶料硬度不匹配,很容易跑出两种极端情况,一种是剪切不够,胶料在喂料段没法充分塑化,进到螺杆中段之后压力半天建不起来,最后机头出料不饱满,外径忽大忽小,另一种就是剪切太猛,喂料段温度升得太快,机上的温度监控还没来得及做出反应,胶料局部就已经超过安全温度范围了,电缆料里的绝缘料或者护套料本身对温度就特别敏感,轻的话会冒早期硫化的小颗粒,严重的直接就焦烧了。排查的时候,大家可以先看下喂料段机筒温度的实际波动曲线,要是温度曲线是锯齿状的剧烈震荡,说明温控系统一直在反复修正温度过冲,大概率就是喂料段的剪切热输入和设备本身的冷却能力没匹配上,这时候试着调大冷却水流量或者放慢入料速度,效果往往比直接换设备要来得快。
温控好坏别光看表显数值,得留意动态响应的情况
很多厂家判断温控合不合格,只会看温度偏差的范围,比如是±3℃还是±5℃,但电缆料生产对温控的要求本来就更全面些,温度回升速度、超调量、稳定时间这三个指标,比稳态偏差更能反映真实的温控水平,因为冷喂料挤出机连续生产的时候,剪切热是一直在动态变的,加料有波动、不同批次胶料的黏度有差异,都会导致机筒里面的发热量突然变高,温控系统真正要扛住的考验,就是发热量突然增加的时候,冷却回路能不能快速把多余的热量带走,把温度拉回设定值,要是系统响应慢,温度直接过冲个8-10℃,对电缆料来说,这个温度差已经足够改变物料本身的流动性了。还有个大家平时很少注意到的细节,就是测温点的安装位置,测温点离胶料越远,反馈滞后的情况就越明显,有些设备直接把测温元件装在机筒外壁,显示出来的温度和胶料实际温度差得还挺大,判别方法也很简单,你调一下螺杆转速,看温度读数的跟随速度,要是转速提上去之后,温度读数过了20秒都几乎没什么变化,那说明这个测温位置就得重新评估了。
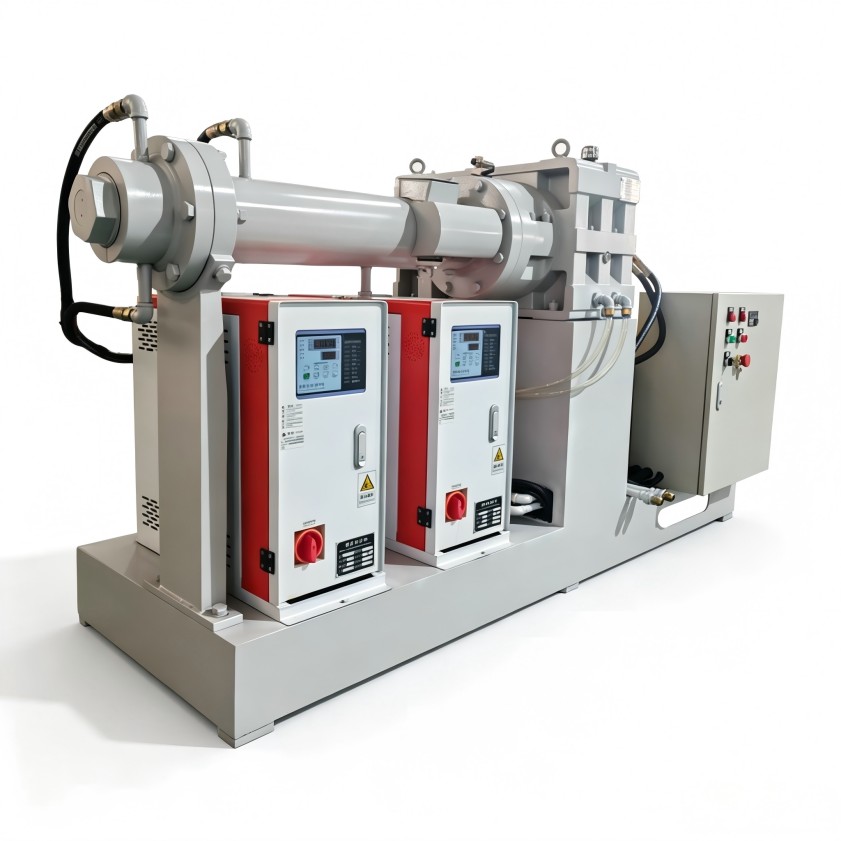
螺杆构型的适配性,直接决定了设备的冗余调整空间
不少用户之前问过我们,一模一样的胶料,别人家的冷喂料挤出机产量高、温度还稳,怎么自己家这台就不行,抛开设备用了多少年、平时有没有正常保养这些因素,螺杆构型和胶料配方的匹配度,是很重要的一个影响变量。电缆料常用的配方体系里,PVC类和交联聚乙烯类对剪切的敏感度差得特别多,PVC基料摩擦产生的热量相对温和,但是交联聚乙烯的温升曲线特别陡,要求螺杆构型在压缩段就能平缓地把剪切能量释放出来,要是螺杆当初是按通用型思路设计的,生产PVC的时候表现还过得去,一切到交联料生产,马上就会暴露出和工艺不匹配的问题。另外,混炼段的销钉结构数量、排列方式,直接关系到胶料的均化效果,销钉太密的话会让胶料在里面滞留的时间变长,局部过热的风险就往上涨,销钉太疏又没法打断胶料螺旋前进的状态,塑化就不充分,这些细节大家选设备的时候很容易漏看,毕竟很多厂家采购的时候只会对比产能参数,很少会去深究螺杆构型的这些小细节。建议大家在找冷喂料挤出机厂家比价的时候,别光要通用设备的报价,最好让对方针对你家具体的胶料配方出对应的螺杆构型方案,能针对电缆料配方做螺杆参数调整的厂家,通常对下游工艺的理解也会更深一些。
生产管理上几个低投入的改进点
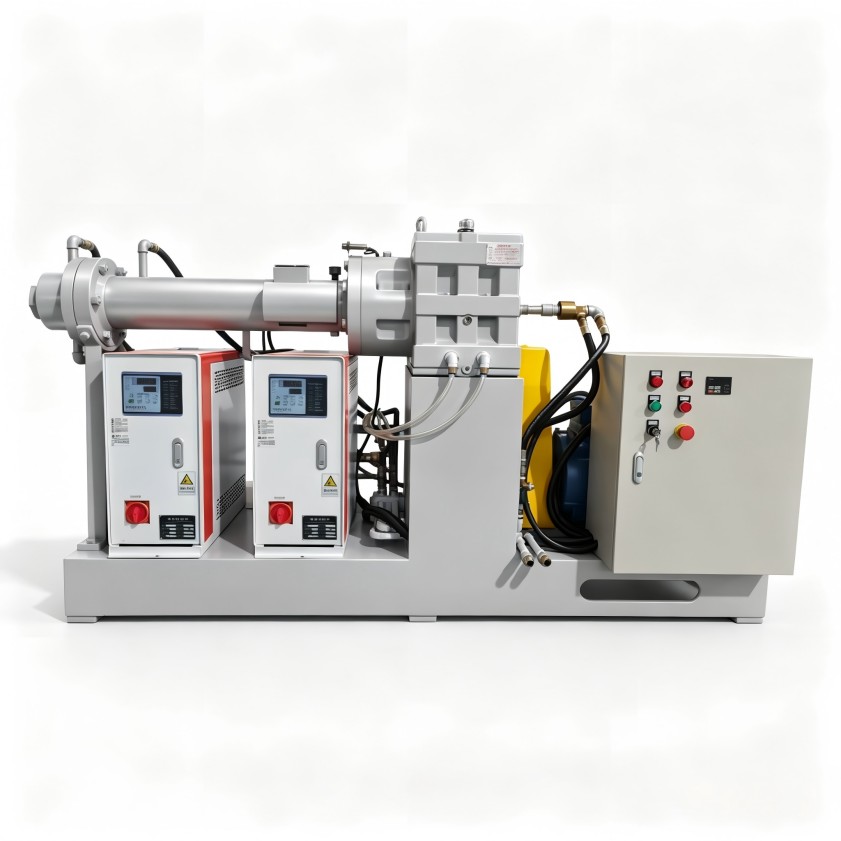
在设备硬件完全不改动的前提下,有些生产管理上的小细节,就能明显改善生产的稳定性,冷喂料用条状料喂料的时候,要是操作工手动往里喂,条料之间间隔不均匀,挤出机的负荷就会周期性上下波动,温控系统就会一直处于追赶调整的状态,换成连续喂料装置之后,温度曲线会平直很多,大家平时生产的时候也可以给每批胶料建个档案,把每批胶料的初始温度和门尼值都记录在配方单上,电缆料的门尼黏度批次差异本来就没法完全避免,有了这些记录,操作工就能提前预判挤出段的温控策略调整方向,减少瞎调试错的时间,还有测温探头表面用久了会积一层炭黑沉积物,这类东西导热性特别差,会造成测温滞后,清理起来成本很低,但很多厂家排产排得满,往往就把这个事给忘了,每隔一个常规保养周期就给探头做一次校准清理,比花大价钱换昂贵的配件要实用得多。
选型时可以重点参考几个判断点
要是前面这些排查都做过了,现有设备还是没法满足工艺要求,那你在对比不同冷喂料挤出机厂家的产品时,可以重点看几个关键的点,先看机筒的冷却结构是螺旋水道还是轴向孔道,螺旋水道和机筒的接触面积更大,温度均匀性更好,尤其适合对温度波动范围很敏感的电缆料,再看螺杆长径比的选择自由度,有些厂家只给你提供固定长径比的螺杆,没法根据你生产的胶料特性做调整,能提供不同长径比组合的,后续工艺适配的空间就大很多,最后看下控制系统支不支持温度分区独立设定,冷喂料挤出机沿着螺杆轴向的温度梯度和剪切热分布是密切相关的,温度分区越多,控制就能做得越精细,这些判断点的核心逻辑,其实就是看设备能不能跟着工艺参数的变化灵活调整,而不是反过来要求工艺去迁就设备的固定状态。
冷喂料挤出机在电缆料生产线上的实际表现,本来就是设备、工艺参数和管理细节共同协同的结果,碰到和温控相关的异常情况,先把整个流程系统性排查一遍,往往用很低的成本就能把问题解决掉,要是需要结合你这边具体的胶种配方、产能要求和实际生产工况评估方案,也可以直接和利拿实业的技术团队对接沟通。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信