近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
电线电缆料的生产线上,开炼机通常承担混炼、补炼和出片任务,一班连续运转八到十几个小时是常态。月底核算电费时,这台设备的用电数字往往让管理者皱眉。不少工厂的第一反应是"电机配大了",或者盘算换一台标称功率更低的设备,但这种思路多半解决不了问题。开炼机能耗的高低,并不由电机铭牌决定,而是取决于剪切效率、热管理和负载匹配。本文从辊筒结构与速比、温控方式、工艺配合三个维度拆解电耗的去向,帮助您找到真正可以优化的环节。
开炼机的能量消耗大致可以分为三部分:
一台状态良好的开炼机,大部分电应该用第一部分。如果后两部分占比明显上升,说明设备配置或使用方式存在问题。另外,电机本身也有高效工作区间,长期在三成以下负载率运行,电机效率会明显滑落,电耗被白白吃掉一截。
评价能耗水平时,吨料电耗比"每小时耗电"更有参考价值——同样的用电量,剪切效率高的设备能处理更多胶料,平摊到每吨料上反而更低。
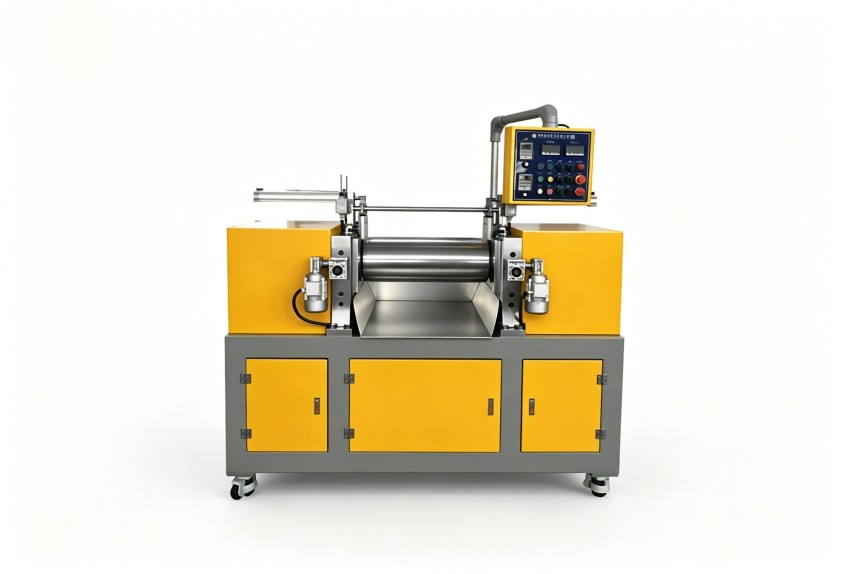
辊筒是开炼机做功的核心部件,其结构参数直接影响单位电耗。
辊径与长径比。 辊径越大,辊面对胶料的包覆带入能力越强,但转动惯量也越大,启动和空载损耗随之上升。选型时"大马拉小车"或"小马拉大车"都会造成浪费:前者长期低负载运行,电机工作在低效区间;后者需要多次返炼才能达标,拉长了单批次的做功时间。
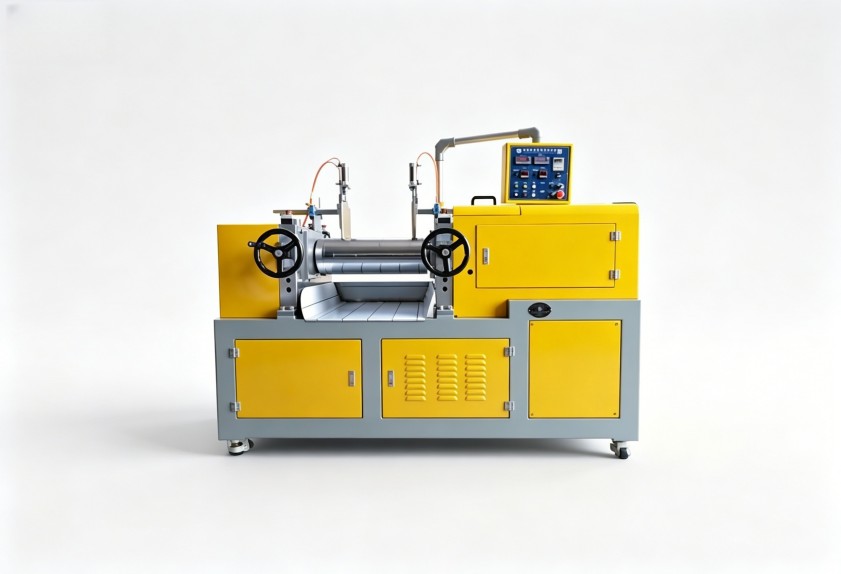
辊面状态。 辊面磨损后,对胶料的抓持力下降,胶料容易在辊间打滑,剪切效率降低,同样的混炼效果只能延长时间。定期检测辊面磨损与粗糙度,往往比反复调参数更能省电。
速比设定。 前后辊速比决定剪切强度。速比过小,剪切不足,要靠延长混炼时间来补;速比过大,摩擦生热加剧,又反过来加重冷却负担。电缆料中常见的PVC护套料、PE类料和橡胶类绝缘料,对剪切的敏感程度各不相同,速比应与主导胶种匹配,而不是一个固定值通吃所有配方。
温度控制不仅影响胶料质量,也直接改变电耗曲线。
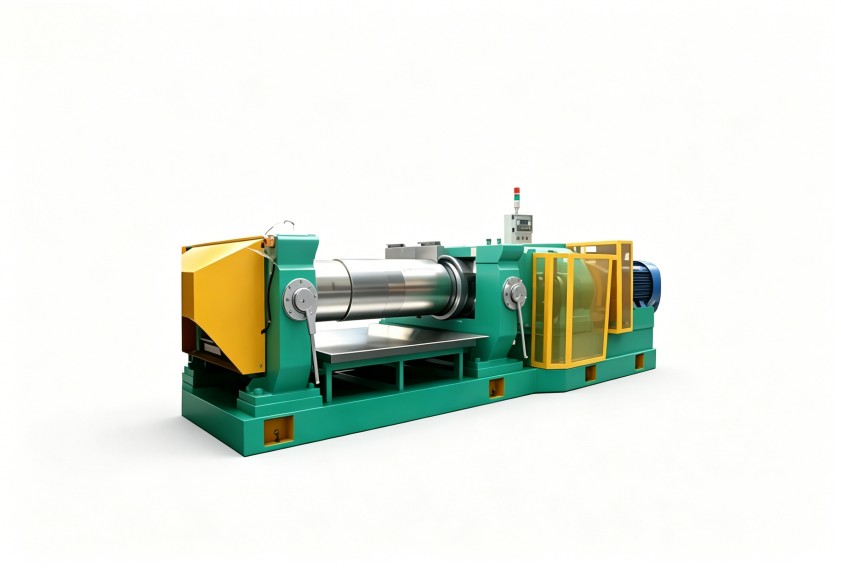
辊筒有钻孔式和夹套式两种常见结构。钻孔辊的换热通道贴近辊面,传热路径短,调温响应快;夹套辊热惯性大,温度升降迟缓,操作工往往通过提前升温、延长等待来补偿,这段"等温"时间全是纯损耗。
温控精度同样关键。精度低的系统温度波动大,胶料粘度随之起伏,剪切阻力忽高忽低,电机负载不稳,整体效率下降。对需要严格控制塑化温度的电缆料而言,温控精度本身就是质量指标,两项收益是叠加的。
辊温设定还有工艺层面的空间:不少车间沿用多年的经验温度,并未针对现行配方重新核算。胶料粘度处在合适区间时,剪切做功更集中,混炼时间缩短,吨料电耗自然下降。
电缆料生产对开炼机有两个特殊要求,处理不好都会变成能耗负担。
一是填充与增塑体系差异大。高填充的PVC护套料阻力大、生热快,橡胶类绝缘料则更依赖剪切时间。同一条产线切换料种时,辊距、速比、辊温若不做相应调整,相当于用一套参数硬扛所有工况,浪费难以避免。
二是出片连续性。开炼机常与压片、冷却、收卷工序联动,前后节拍不匹配时,设备被迫频繁启停或空转等待,这部分电耗不产生任何产出。排产时把同色系、同体系的料集中连续作业,减少清机换料次数,是管理层面看得见的降耗手段。
归纳起来,可以行动的方向有四条:
对于准备采购或更新设备的工厂,建议在选型阶段就把主导胶种、填充比例、目标产能和车间供能条件提供给设备方,让辊筒结构、速比范围、温控方式按实际工况配置,而不是直接接受一套通用标准机。利拿实业支持全流程非标定制化方案,可根据胶料特性与产线节拍匹配辊筒结构、传动方案与温控系统,并提供覆盖安装调试与后续维护的全球本地化售后服务。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信