近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
密封件车间里最头疼的投诉,往往集中在模压工序:飞边厚、缺胶、表面麻点、这批的硬度和下批对不上。多数厂家的第一反应是修模具、调硫化温度和时间,折腾几轮下来,废品率却没有明显变化。问题很可能出在前一道工序——混炼出片用的开炼机。胶料在辊筒上经历的辊温、剪切和出片精度,在模压之前就已经决定了它的流动状态。本文从辊温控制、辊距精度、速比配置三个维度,拆解开炼机如何影响密封件成品质量,并附上一份可直接执行的现场排查清单。
密封件生产的基本链路是:生胶与配合剂混炼,经开炼机薄通、出片,再裁切称量、模压硫化。模具和硫化只负责"定型",胶料本身的均匀性和可塑性,在前面就已经成形了。
开炼机环节埋下的隐患通常有三类:
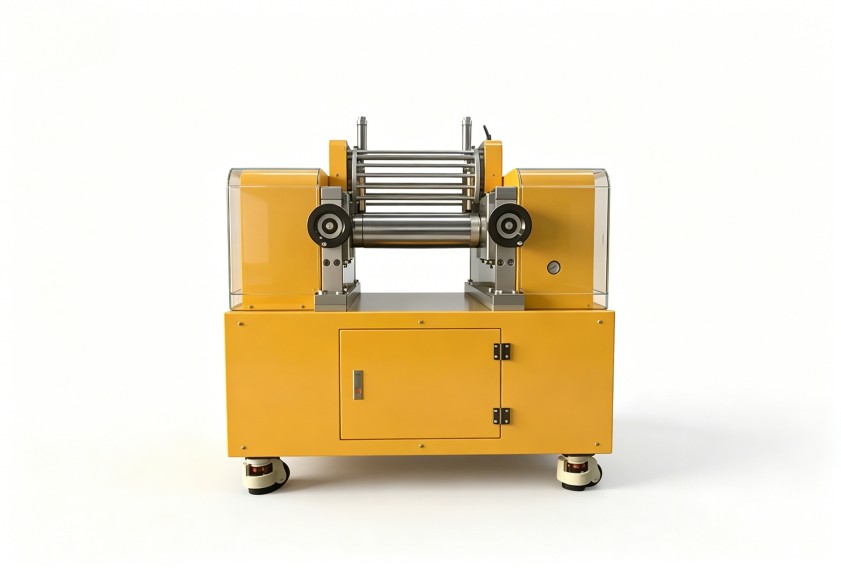
所以当模压不良反复出现时,把开炼机列入排查对象,往往比反复修模更省时间。
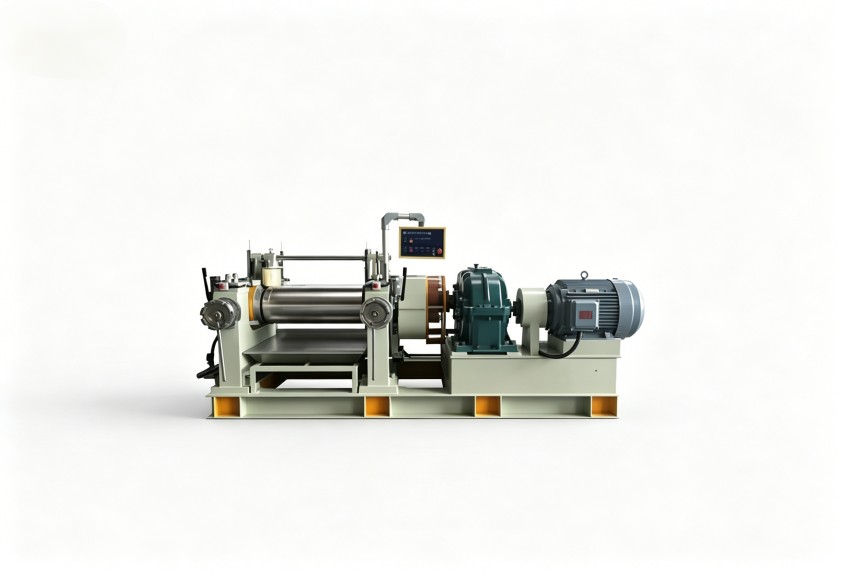
开炼机靠辊筒表面对胶料施加剪切和压延,辊面温度直接改变胶料的黏度。密封件常用的丁腈橡胶、氟橡胶等胶种,对辊温都比较敏感。
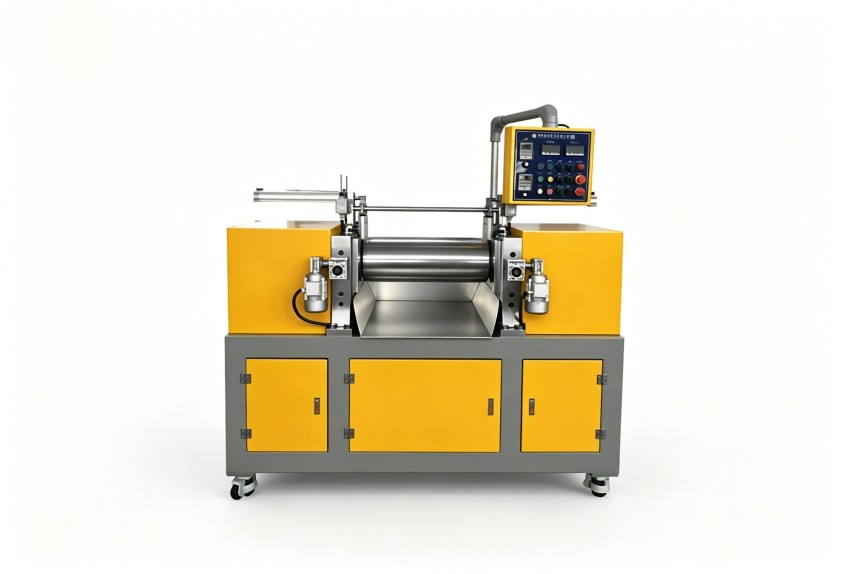
辊温过高的典型后果是胶料发软粘辊,配合剂还没分散均匀就被迫下片;更麻烦的是局部焦烧——胶料在辊面上停留时间一长,提前出现硫化点,模压后表现为表面麻点、弹性不足。辊温过低则相反:胶料脱辊、包不住辊,塑化和混炼效率都下降,胶片表面粗糙、夹生。
更容易被忽略的是辊面温差。辊筒两端或轴向温差偏大时,同一张胶片不同位置受到的剪切程度不同,出片厚度和炼胶程度都不一致。这种"局部不均"传到模压工序,就是同模产品一半合格一半飞边。
选型和使用层面可以关注三点:
辊距偏差直接传导为胶量偏差。 密封件模压对每模胶量敏感,出片厚度差零点几毫米,裁切后单重就漂了。辊距不稳的常见原因有:调距机构磨损或松动,辊距在负载下漂移;辊筒轴承间隙过大,运转中辊筒跳动;长期只在辊筒一侧下胶,造成辊面局部偏磨。
排查方法不复杂:停机状态下用塞尺或铅条,在辊筒左、中、右三个位置实测辊距,与刻度盘读数比对;运行中观察胶片横向厚度是否一致。
速比决定剪切强度。 前后辊的速比大,剪切强、分散快,但生热也多;速比小,胶料受力柔和但分散慢。密封件常用的中高硬度胶料,需要在分散效率和温升之间找平衡。薄通是常用的补救手段,但次数过多会导致过炼,应按胶种设定上限。
挡胶板的贴合度也值得检查:挡板与辊面间隙大,胶料从两端溢出,胶片宽度方向上的混炼程度就不一致。
模压不良率上升时,可以按下面的顺序排查炼胶环节:
前五项靠设备状态和检测,第六项靠工艺纪律。不少"设备问题"查到最后,其实是操作没有标准化,多班次轮换的车间尤其明显。
走到设备更新这一步,挑选密封件生产用开炼机时,建议按自身工艺特点逐项核对:
辊筒部分——密封件胶料通常填充量大,辊面材质和硬度决定耐磨性;辊筒结构决定温控响应速度和辊面温差;辊面加工精度直接影响出片厚度的一致性。
传动与调距——速比要匹配自己的胶种,硬胶和软胶对剪切的需求差别很大;调距方式选手动还是电动,取决于换规格的频率;急停和制动距离等安全配置,直接关系操作工人身安全。
规格与配套——辊筒规格按单批胶量和产能倒推,并非越大越好。小批量、多配方的车间,过大的机型反而清料麻烦、胶料损耗高。是否配自动翻胶、出片裁切等辅助装置,则取决于想减少多少人为操作差异。
利拿实业在橡塑设备领域拥有15年以上研发经验和70多项自主专利技术,开炼机的辊筒结构、温控系统、调距方式均可按胶种配方和产线布局做非标定制,全球本地化售后服务网络可覆盖设备全生命周期的维护需求。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信