近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
一句话先给答案:硫化机工作原理,就是用温度、压力和时间三个条件,让胶料在模具里完成交联反应,从又软又黏的生胶料变成有弹性、有强度的制品。道理不复杂,但密封件车间里欠硫、过硫、气泡反复出现时,很多人才发现自己并没有真正吃透这三个条件是怎么配合的。常见误区是只盯着配方和操作找原因,忽略了设备端对三要素的执行精度。下面把设备拆成加热、加压、控制三个环节讲清楚,再对照密封件的常见毛病做排查,看看每个质量问题对应原理上的哪个环节。
要理解硫化机工作原理,得先知道它服务的那个化学反应。生胶料的分子链彼此独立,所以又软又黏,没有使用价值。硫化的本质,是在硫化剂作用下让分子链之间搭上"桥",连成一张三维网络——胶料因此获得弹性、强度和尺寸稳定性。
这个反应要顺利进行,需要三个外部条件:
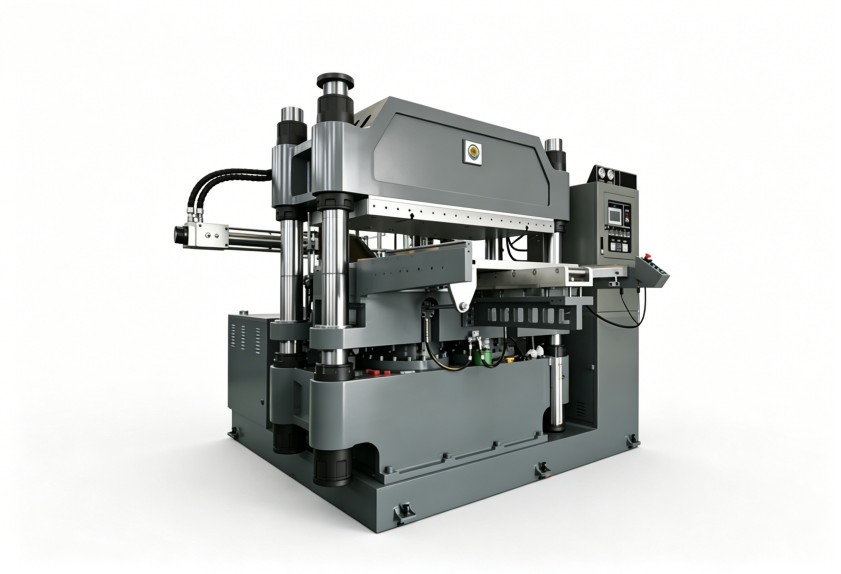
硫化机的全部工作,就是同时管住这三件事。以常见的平板硫化機为例,一个工作循环大致是:装料入模→热板闭合并加压→在设定温度下保温保压→开模取件。流程看着简单,问题恰恰藏在每一步的执行质量里。
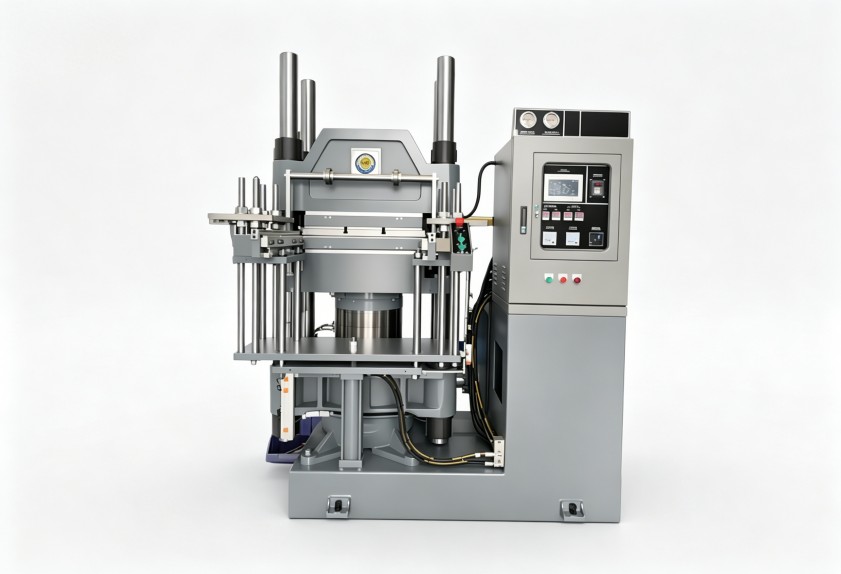
硫化机的热板是热源,常见加热方式有电加热、蒸汽加热和导热油加热。电加热响应快、控温方便;蒸汽和导热油升温相对平缓,更适合台面较大的设备。方式本身没有绝对优劣,真正决定制品质量的是两点。
一是控温精度。每种胶料配方都有自己的硫化温度窗口,热板温度如果在窗口边缘来回漂移,等于工艺参数一直在变,制品性能自然忽好忽坏。
二是热板温度的均匀性。热板各点若存在明显温差,模具里不同位置的胶料就处于不同的硫化状态——同一模出来的密封件,靠边的合格、中间的欠硫,或者反过来。密封件通常尺寸小、一模多腔,对这一点格外敏感。温控仪表再精准,热板本身温度不均,显示数值再漂亮也没有意义。
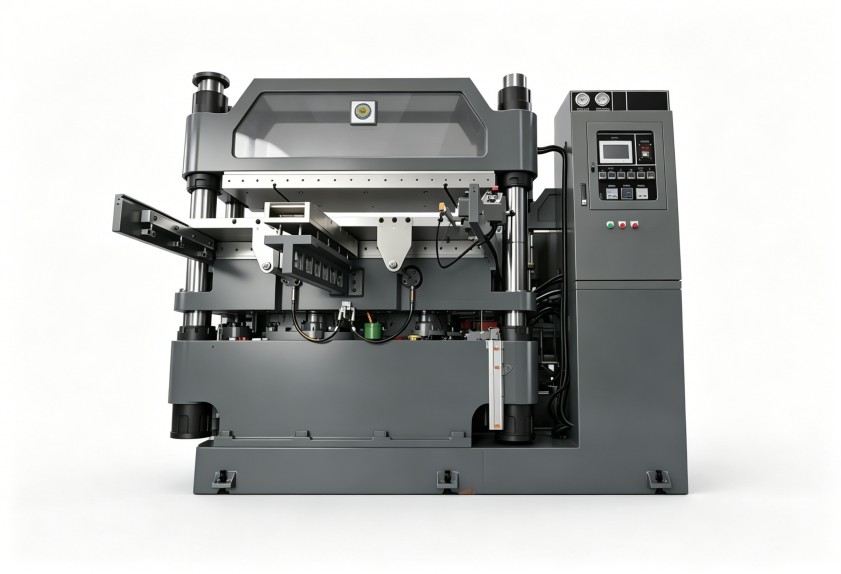
所以评估一台设备的加热能力,不能只把控温仪表的显示精度当依据,还要关注热板实测的温差分布,以及升温速度能否跟上生产节拍。
液压系统提供合模与硫化所需的压力。在硫化过程中,压力承担三项任务:
和温度一样,压力的关键也在"稳"。保温期间压力波动,制品的密度和尺寸就跟着波动。多腔模具生产密封件时,合模力的均匀性直接决定一模产品的一致性:合模力与制品投影面积不匹配,要么压不实,要么模具长期超负荷。
把前面两部分合起来,密封件车间里那些老毛病就有了清晰的排查路径:
| 常见现象 | 优先怀疑的环节 |
|----------|----------------|
| 欠硫:发软、弹性差、脱模变形 | 热板局部温度偏低、保温时间不足、实际温度低于显示温度 |
| 过硫:发脆、变硬、易裂 | 温度超出上限、硫化时间过长、停机后模具滞留在热板间 |
| 气泡、气孔 | 压力不足、排气行程设计不合理、胶料挥发分偏高 |
| 飞边厚、修边费劲 | 合模压力不足、模具分型面磨损 |
| 同模产品尺寸不一致 | 热板温差、合模力不均、保压阶段压力波动 |
排查时建议先验证"工艺参数有没有被忠实执行":用外置测温手段核对热板实际温度与显示温度是否一致,再观察整个保温周期的压力曲线是否平稳。不少看似无解的质量问题,最后都落在显示值与实际值的偏差上。看懂硫化机工作原理的价值就在这里——它让你知道该测哪里、该向设备方索要哪些数据,而不是凭感觉调参数。
原理清楚了,选设备就有了明确的核对清单:
不同胶种的工艺窗口差异不小——丁腈、氟胶、硅胶的硫化温度与时间要求各不相同,设备配置需要覆盖自己的产品线。利拿实业在橡塑成型设备领域积累了十五年以上的研发经验,拥有多项自主专利技术,支持全流程非标定制,可结合具体胶种与产能工况匹配硫化成型方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信