近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
色母粒生产线最怕的不是设备停机,而是颗粒外观正常,下游打样后却出现色点、色差、分散不均,整批料只能回掺或返工。很多工厂第一反应是调整转速或更换颜料,却忽略了挤出啮合段的组合、间隙与温控是否适配当前配方。合理的塑料挤出啮合机配置,不是把高剪切元件堆满,而是在分散、输送、排气和稳定出料之间取得平衡。本文结合色母粒场景,从设备配置、工艺参数和生产管理三个层面,说明排查与选型思路。
色母粒通常由载体树脂、颜料、分散剂及功能助剂组成,颜料团聚体需要在熔融、剪切和压实过程中被逐步打开。若啮合块排布偏输送型,物料通过速度快,剪切停留不足,色点容易残留;若高剪切元件过多,局部温升又可能造成载体降解、助剂失效,甚至出现糊料和气味问题。
一套适配色母粒的挤出啮合系统,应先判断物料在各段的状态:
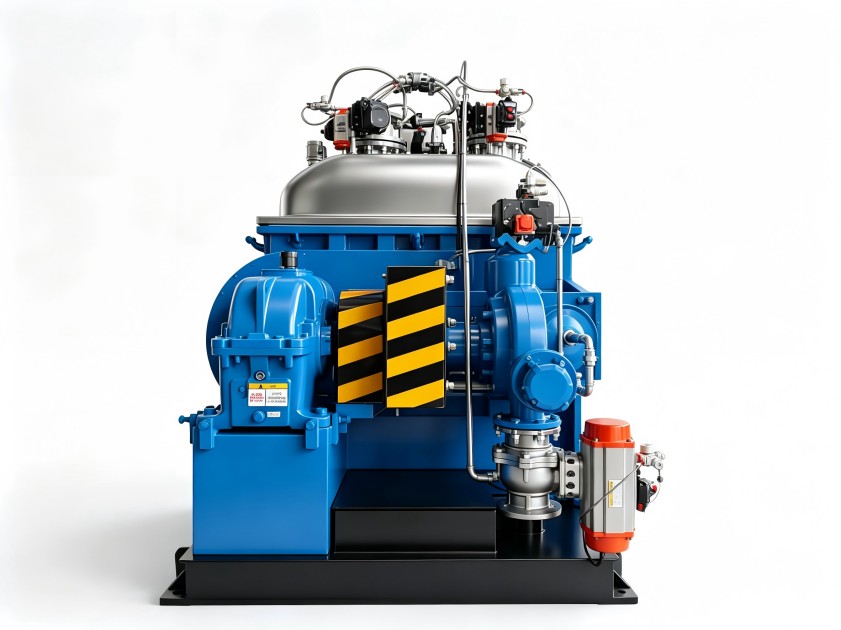
因此,评估塑料挤出啮合机配置时,不能只问“几段螺杆”或“剪切强不强”,而要结合颜料类型、载体熔点、填料比例和目标产能,判断各功能段是否衔接顺畅。
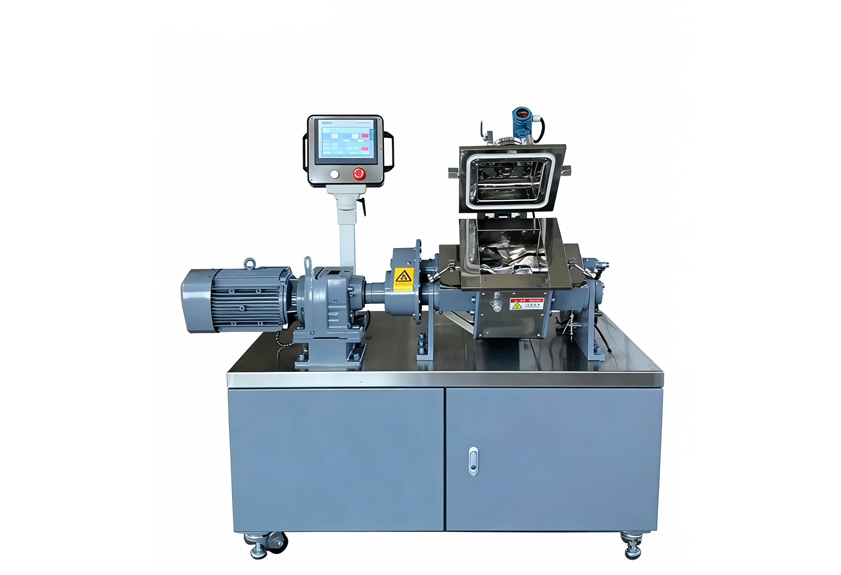
螺杆组合承担输送、熔融、混炼和建压等任务。色母粒配方差异较大,高颜料填充与低添加量配方对剪切强度的要求不同。若设备长期只生产单一配方,可采用相对固定的啮合布局;若配方切换频繁,则应关注元件组合的可调性,以便在分散效果和清洗效率之间调整。
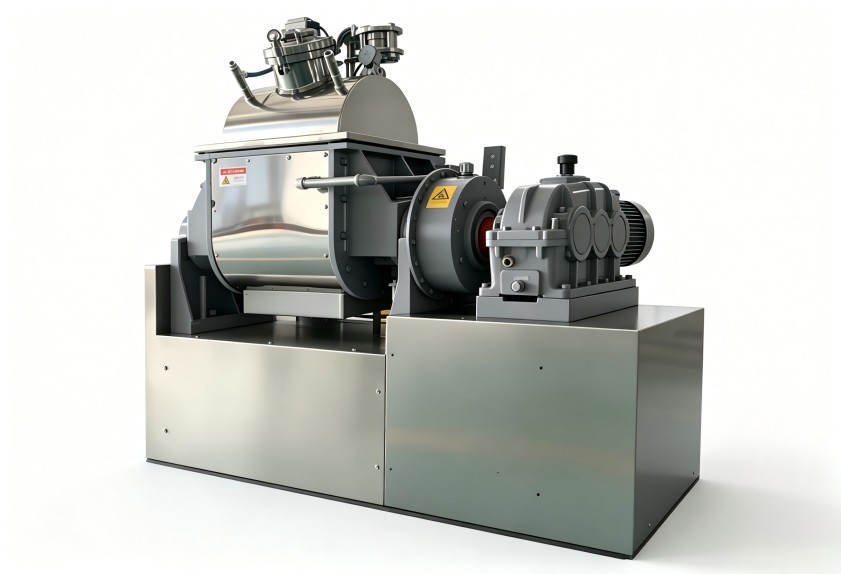
啮合间隙也会影响混炼质量。间隙过小,物料流动阻力增大,温升和磨损风险上升;间隙过大,剪切和交换作用减弱,颜料团聚体不易被充分打开。配置阶段应结合物料粘度、磨蚀性和清洁频率综合判断,而不是追求单一方向的“紧”或“强”。
色母粒对温度波动较敏感。载体树脂若在熔融段受热不足,颜料润湿和分散会受影响;若局部温度过高,又可能引发降解、变色或粘度下降。合理的温控配置应区分机筒区段、啮合段和出料段的控制目标,而不是全线采用同一温度设定。
对于换色频繁的产线,温控还会影响清洗效率。温度控制平稳,物料残留在螺杆和机筒内壁的概率更容易控制;温度波动大,旧料碳化或滞留后,可能在下一批浅色产品中形成黑点或杂色。
挤出啮合段性能再好,也需要前后工序配合。失重或计量喂料不稳定,会造成螺杆填充率波动,进而影响剪切强度和熔体压力。排气设计不足时,粉料夹带的气体和小分子挥发物不能及时排出,可能导致气孔、断条或颗粒外观缺陷。
切粒方式也应纳入整体配置考虑。条料冷却不均、切刀状态不佳或牵引速度不匹配,会产生连粒、碎屑和长短不均。这类问题有时被误判为混炼分散问题,排查时需要把前、中、后段分开验证。
设备配置确定后,工艺参数决定其实际表现。色母粒生产中常见的误区,是把转速当作解决分散问题的唯一手段。提高转速可能增强瞬时剪切,但也会缩短停留时间,并带来更高的机械热;降低转速虽能延长停留,却可能影响产能和熔体建压。
更稳妥的做法是把转速、喂料量、温度和熔体压力放在一起观察:
塑料挤出啮合机配置是否合理,最终要体现在批次稳定性上。单次打样合格并不能说明配置适配,只有在连续生产、换色切换和不同配方切换中仍能保持较低返工,才具备实际价值。
很多色母粒工厂在设备采购时关注产能和剪切能力,投产后却忽视磨损监测与操作规范。啮合块、螺杆和机筒磨损后,间隙会发生变化,原本稳定的剪切和输送作用逐渐减弱,分散不良可能在数月后慢慢显现。若只通过提高转速或温度补偿,往往会进一步增加能耗和降解风险。
日常管理可建立三类记录:
操作人员还应理解不同啮合段的作用,而不是只记住固定参数。配方更换后,若能根据物料形态判断是剪切不足、温度异常还是喂料波动,排查效率会明显提高。对于配方种类多、换产频繁的企业,设备供应方能否提供调试支持和操作培训,也是配置评估中不可缺少的一环。
由于色母粒配方、产能和清洁频率不同,设备方案不存在统一答案。评估或询价前,建议先整理以下信息:
把这些工况信息提供给设备方,比单纯询问价格或型号更有利于获得可落地的方案。利拿实业具备15年以上橡塑设备研发经验,可围绕密炼、挤出、造粒等环节提供全流程非标定制化方案,并依托全球本地化售后服务网络支持安装调试、维护与工艺优化。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信