近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
橡胶密封件生产中,尺寸偏差、飞边增厚、局部缺胶等问题,往往不是单一模具原因造成的。很多工厂先反复修模,却忽略了硫化过程中的温度均匀性、合模压力保持和排气节奏。若设备动作与胶料硫化特性不匹配,即使前道混炼稳定,后段也可能出现批量返工。本文围绕密封件工况,从温控、工艺参数和维护管理三个角度,分析全自动硫化机如何减少波动,并给出选型与排查方向。
密封件对尺寸和表面状态较敏感,尤其是截面较小、结构带薄壁或多型腔的产品。出现异常时,不宜直接把原因归结为“胶料不好”或“模具老化”,可先按三类线索拆分。
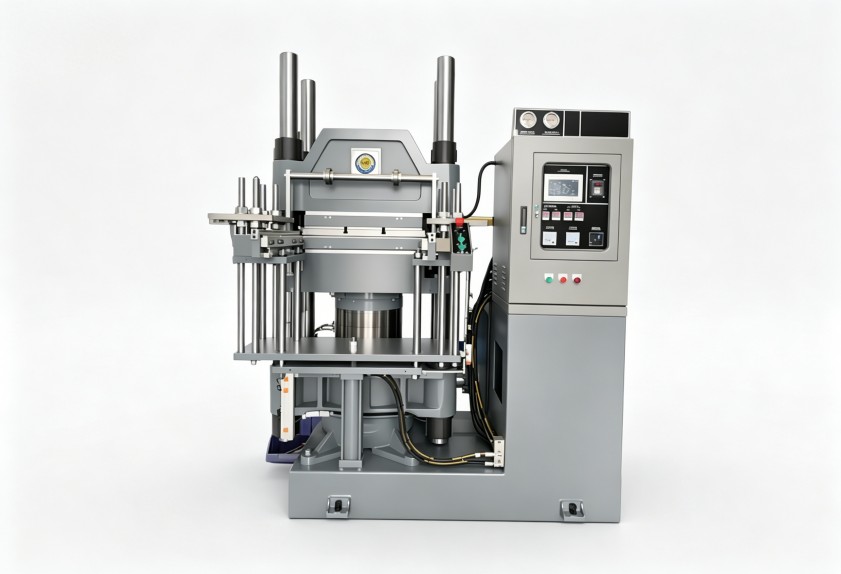
一台稳定的自动硫化设备,核心不是单纯“少用人”,而是让温度、压力、时间和排气动作按设定节奏重复执行。若每个循环的合模速度、保压时间或升温过程存在偏差,密封件尺寸就容易随批次波动。
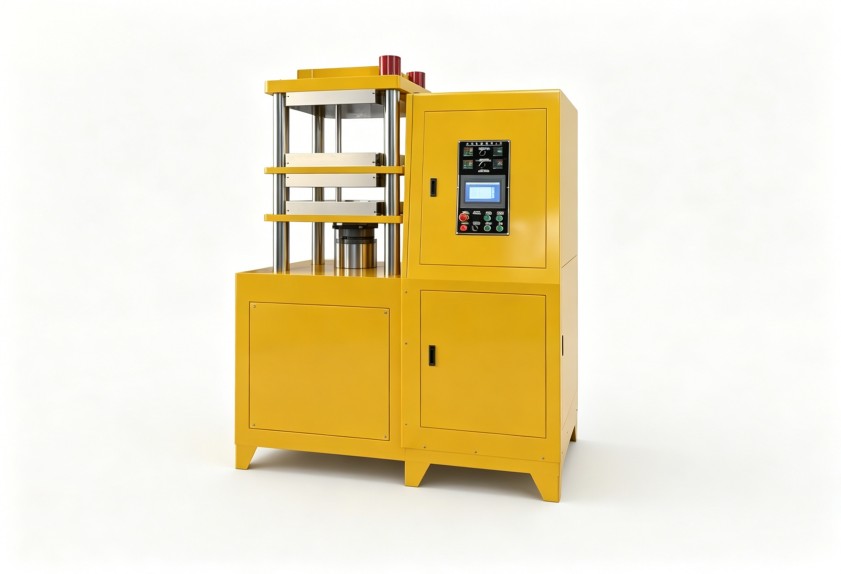
硫化温度决定胶料交联反应进程。温度偏高,可能带来制品收缩变化、表面状态异常;温度偏低,则可能出现硫化不足、回弹不达标等问题。对密封件而言,模腔之间的温差还会放大多型腔生产中的不一致。
设备显示温度正常,并不等于每个模腔的实际温度都稳定。热板传热、模具厚度、隔热状态和传感器安装位置都会影响真实模温。排查时可关注以下环节:
全自动硫化机若具备分段温控和稳定的温度反馈机制,可帮助操作人员把工艺窗口固化下来,减少依赖人工经验调机。对于需要频繁换色、换规格或多模具切换的车间,温控恢复速度和参数存储能力也会影响换产效率。
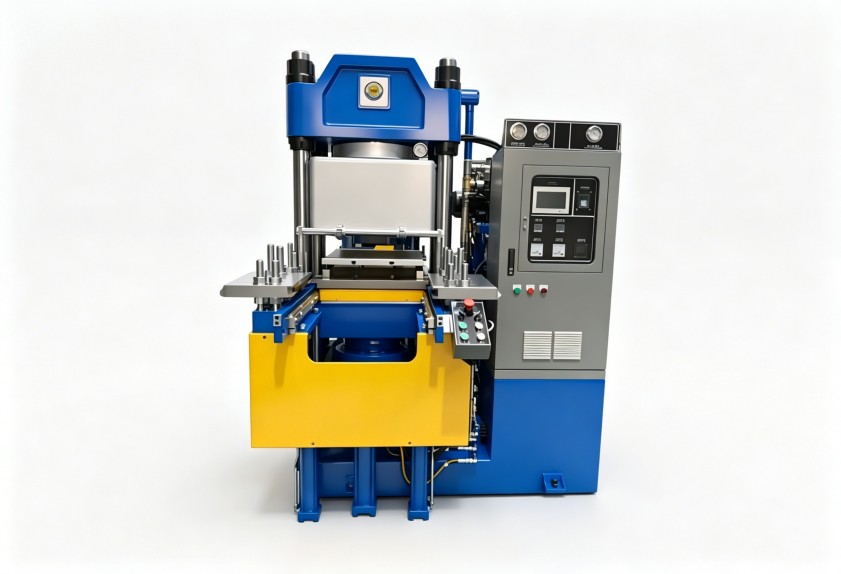
温度和时间不能孤立调整。部分现场遇到制品偏软时,只延长硫化时间;遇到飞边变大时,又只增加锁模压力,结果容易让工艺越调越乱。更合理的方式是先确认实际模温,再结合胶料硫化特性调整保温时间、排气次数和压力保持区间。
例如,薄壁密封件传热路径短,温度变化对交联进程影响更明显;厚壁或复合结构产品则要兼顾内外温差,避免表面已充分反应而内部状态不稳定。不同配方不能套用同一组参数,设备应支持工艺参数的清晰设定、保存和调用,降低换班操作差异。
密封件常见的飞边、缺胶和气泡,很多与模具动作节奏有关。自动化工位的价值在于把装料、合模、排气、保压、硫化和开模取件形成稳定循环,但如果动作顺序不合理,问题也会被重复放大。
胶料受热后会产生挥发物,模腔内残留气体也可能导致气泡或充模不完整。排气动作可让气体在合模过程中排出,但排气次数、开模量和停顿时间需要与胶料流动性匹配。
调试时应结合制品结构和胶料流动状态,先固定温度与装胶重量,再逐项调整排气节奏,避免多个参数同时变动导致原因无法追溯。
密封件的合模线不仅影响外观,也可能影响装配后的密封表现。锁模过程若压力保持不稳,模具在硫化期间出现轻微位移,就可能造成飞边增厚或尺寸波动。
检查保压问题时,可从三个方面入手:
自动化设备应能清晰记录每个循环的动作状态,让管理人员区分是偶发操作问题,还是设备部件需要维护。对于多班次生产车间,这种可追溯性比单纯提高动作速度更重要。
很多企业关注设备采购时的参数,却忽视上线后的维护、培训和工艺管理。密封件产线若频繁换模、换料,设备稳定性与班组使用方式会共同影响成品率。
维护不能只在停机后进行。日常点检若能记录升温时间、合模状态、报警频次和参数变更,就能提前发现劣化趋势。自动硫化设备的控制系统若支持权限管理和工艺参数存储,也有助于减少随意改参数带来的批次差异。
自动化并不意味着操作人员只需按启动键。现场人员至少应理解温度、时间、压力、排气之间的关系,能识别常见报警与制品缺陷的对应方向。培训内容可包括:
当设备、模具和人员操作都按同一套工艺逻辑运行时,自动化工位才能真正发挥稳定产能、减少人工波动的作用。
采购自动硫化设备时,若只比较模板尺寸或循环时间,容易忽略密封件产品的长期生产需求。建议先梳理胶种范围、制品结构、模具数量、换产频次和车间自动化衔接方式,再评估设备配置。
可重点关注以下维度:
| 评估维度 | 需要明确的问题 | 对生产的影响 |
|---|---|---|
| 温控能力 | 是否需要多段温控、分区控温 | 影响多型腔一致性和换产稳定性 |
| 合模与锁模 | 动作是否平稳,保压是否可靠 | 影响飞边、合模线和尺寸偏差 |
| 排气设置 | 次数、行程、停顿是否可调 | 影响气泡、缺胶和循环效率 |
| 控制系统 | 参数能否存储、调用和追溯 | 影响多班次管理与换产效率 |
| 维护空间 | 加热、液压、电气部件是否便于检修 | 影响停机维护时间 |
| 自动化衔接 | 是否适配取件、模具更换等后续需求 | 影响产线扩展与人员配置 |
如果车间以小批量、多规格密封件为主,应更重视参数管理和换模便利性;若产品结构相对固定、批量较大,则可关注循环稳定性、动作重复性和长期维护便利性。不同工况没有统一配置清单,关键是设备能力与产品工艺相匹配。
利拿实业在橡塑设备领域积累了15年以上研发经验,并具备70多项自主专利技术,可围绕橡胶制品的混炼与成型需求,提供兼顾降本增效与环保合规的整体方案。对于密封件企业而言,前期把胶料特性、模具条件和自动化目标沟通清楚,比后期反复改造更能减少试错成本。
当产线已经出现尺寸或外观波动,可按以下顺序处理,避免盲目拆修模具:
通过这种方式,可以把“经验调机”转变为“按线索排查”。全自动硫化机的长期价值,也正体现在稳定重复工艺、减少人为差异,并让问题有记录、有追溯、有改善方向。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信