近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
电线电缆料挤出过程中,表面忽粗忽细、断面尺寸波动、局部光泽不一致,往往不只是牵引速度的问题。冷餵料擠出機温度控制如果分区不合理,物料从加料段到均化段的受热节奏被打乱,后续即使频繁调整转速,也很难稳定挤出质量。
不少现场处理这类异常时,习惯把整体温度上调或下调,却忽略了不同区段承担的功能差异。电缆料配方中树脂、阻燃体系、润滑体系对热历史较敏感,单一温度设定很难兼顾输送、塑化、均化和稳定出胶。本文从螺杆分区、模头温差和工艺联动三方面展开,帮助设备和工艺人员建立更清晰的排查路径。
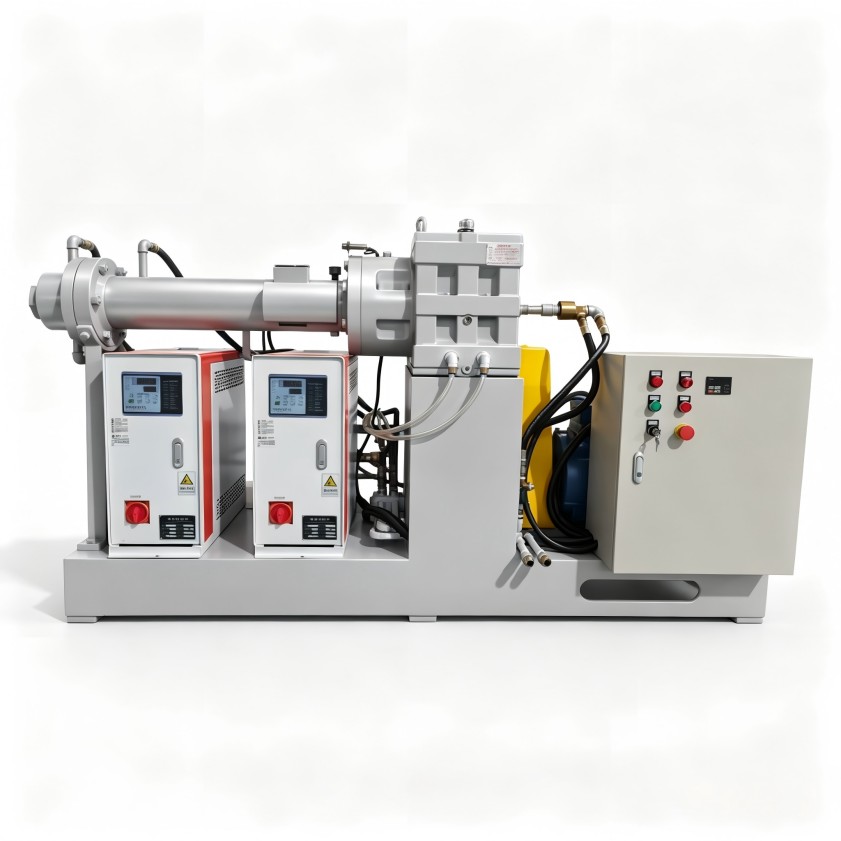
冷喂料挤出机不像热喂料方式那样提前完成较多热炼,物料进入机筒后需要同时承受剪切、压缩和外部加热。温度偏低时,物料塑化不充分,熔体流动阻力增大,可能造成出胶不连续、表面发暗或出现细微颗粒感;温度偏高时,材料黏度下降过快,又可能引起熔体强度不足、尺寸波动,敏感配方还可能出现早期焦烧风险。
电缆料对护套表面和外径稳定性要求较高,温控问题通常不会只表现为仪表数值偏差,而是通过以下现象暴露出来:
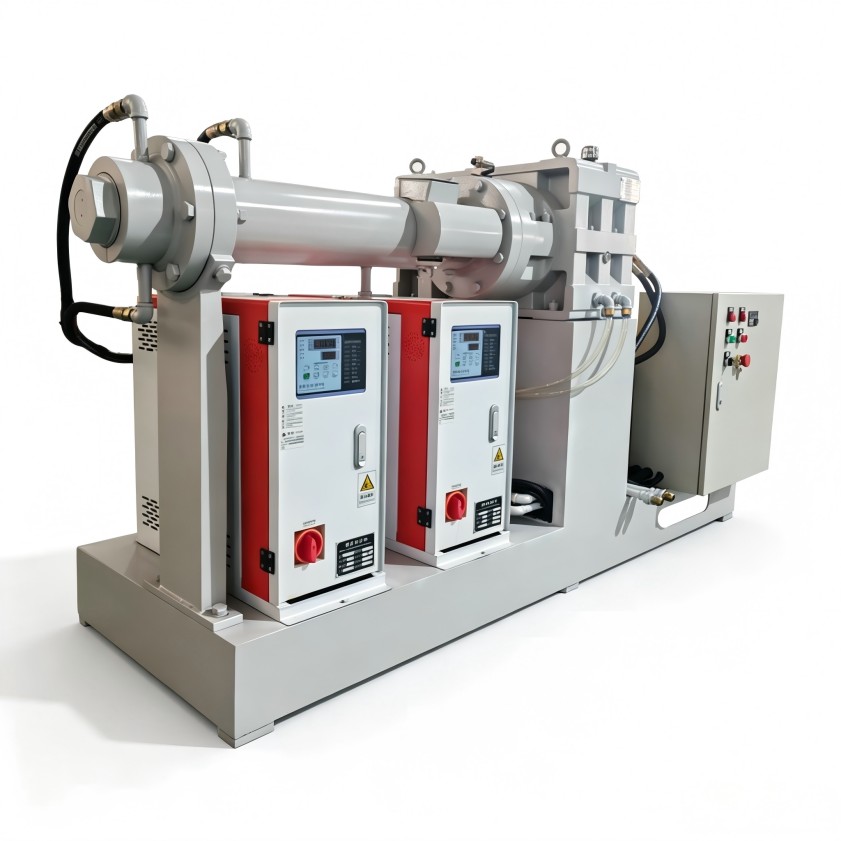
这些现象提示我们,不能只看某一个温区是否达到设定值,而要判断整条热历程是否与物料状态匹配。
冷喂料挤出机温度控制的基础,是理解不同机筒区段的任务。加料段更关注物料顺利进入和稳定输送,过早升温可能使颗粒表面发黏,影响进料连续性;压缩段需要通过温度与剪切共同作用,让物料逐步软化、压实;均化段则强调熔体温度均匀,减少黏度波动;到了机头和模头段,重点转为稳定流动和成型。
加料段温度设置过高,颗粒在进料口附近软化搭桥,会造成供料脉动;温度过低,则可能增加驱动负荷,并把塑化压力向后段转移。排查时可结合进料声音、主机电流波动和出料节奏判断,而不是仅凭触摸机筒外壳判断冷热。
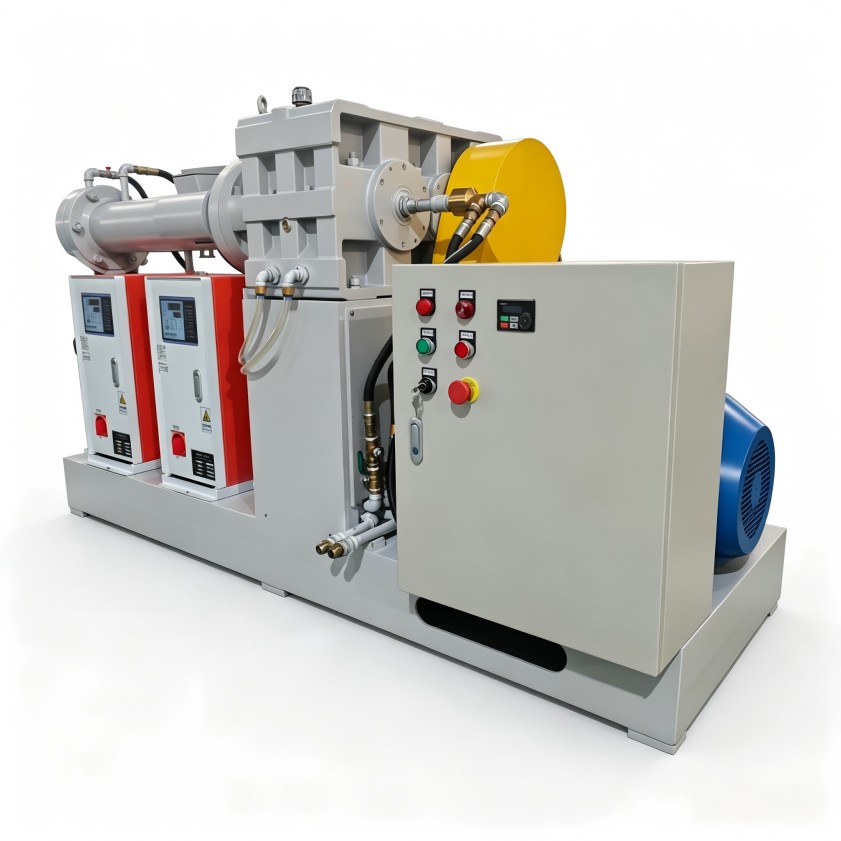
物料在压缩段受到较强剪切,机械剪切会转化为一部分热量。若外部加热设定没有考虑剪切热,实际熔体温度可能高于仪表显示温度。均化段应尽量减少剧烈温差,让前一段形成的熔体继续均匀混合,为机头提供黏度稳定的料流。
机头流道转角、过滤区域和模头附近容易形成温度差异。局部过热会改变材料流动速度,冷点则可能造成流动迟滞。对于电线电缆料,模头温度波动还会影响包覆层的光洁度和外径一致性,因此应把模头温差作为日常点检项,而不是等产品异常后再复查。
温控系统并非独立运行。主机转速、螺杆结构、过滤网状态、物料预热条件和环境温度都会改变实际受热效果。同一套温度参数,在低速生产与高速生产下,物料承受的剪切热不同;新换过滤网后阻力变化,也会影响停留时间和熔体压力。
提高转速后,物料在机筒内停留时间缩短,但剪切作用增强。若仍沿用低速参数,可能出现外部加热不足与剪切热升高并存的情况,导致不同区段温差拉大。工艺调整时,不建议一次性大幅改动多个温区,可按区段逐步修正,并同步记录电流、熔体压力和产品外观变化。
熔体压力持续升高,可能与过滤网堵塞、流道阻力增大或低温塑化不足有关;压力波动明显,则要结合供料稳定性和温控均匀性一起判断。若只通过提高温度降低阻力,短期可能缓解压力问题,却可能牺牲材料稳定性,尤其对热敏感电缆料并不稳妥。
不同批次原料、润滑剂比例或回用料添加方式,都会改变物料的熔融行为。配方调整后,如果仍完全套用原温控曲线,容易出现塑化节奏不匹配。工艺文件中应把温度设定、转速范围、滤网配置和换料记录关联管理,减少人员经验差异带来的波动。
评估冷喂料挤出机时,不能只问加热功率和温区数量,更要看温控系统是否能匹配电缆料的连续生产要求。合理的设备应支持分区独立控温,机筒、机头和模头的加热冷却协同顺畅,并能与主机转速、压力监测等信息配合,便于工艺人员追踪异常。
可重点关注以下几个方面:
利拿实业在橡塑设备研发与非标方案设计中,会结合物料特性、产能要求和现场工况考虑设备配置,避免客户只按单一参数选型。对于电缆料这类对表面质量和连续稳定性要求较高的场景,温控系统、螺杆结构和自动化监测需要整体匹配。
当产品出现外观或尺寸异常时,可先不要急于全面修改工艺,建议按“由表及里、先易后难”的顺序检查:
冷喂料挤出机温度控制的难点,不在于把仪表调到某个固定数字,而在于让外部加热、剪切热、物料黏度和成型压力保持动态平衡。对电线电缆料生产而言,稳定的温区曲线和可追溯的工艺记录,往往比临时凭经验调机更能降低返工风险。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信