近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
选冷餵料擠出機,不能只看螺杆直径和电机功率。真正影响连续挤出稳定性的,往往是冷喂料挤出机冷喂料系统的进料、温控、密封与耐磨设计;若这几处配置不足,后续容易出现胶料打滑、温度波动、端面漏胶和维护频繁等问题。
冷喂料是指胶料不经热炼,直接以室温状态进入螺杆机筒,由设备完成输送、塑化和挤出。普通设备若喂料口结构、螺杆进料段与压料方式匹配不好,胶料可能在入口处打滑或架桥,表现为出料忽快忽慢、制品尺寸波动。
这类问题不能简单归因为配方。冷喂料挤出机冷喂料系统需要兼顾“吃料能力”和“逐步塑化”,进料段螺槽深度、机筒进料口形状、压辊或强制喂料结构若只按通用塑料思路设计,遇到高门尼、高填充或带状胶料时,适应性会明显下降。
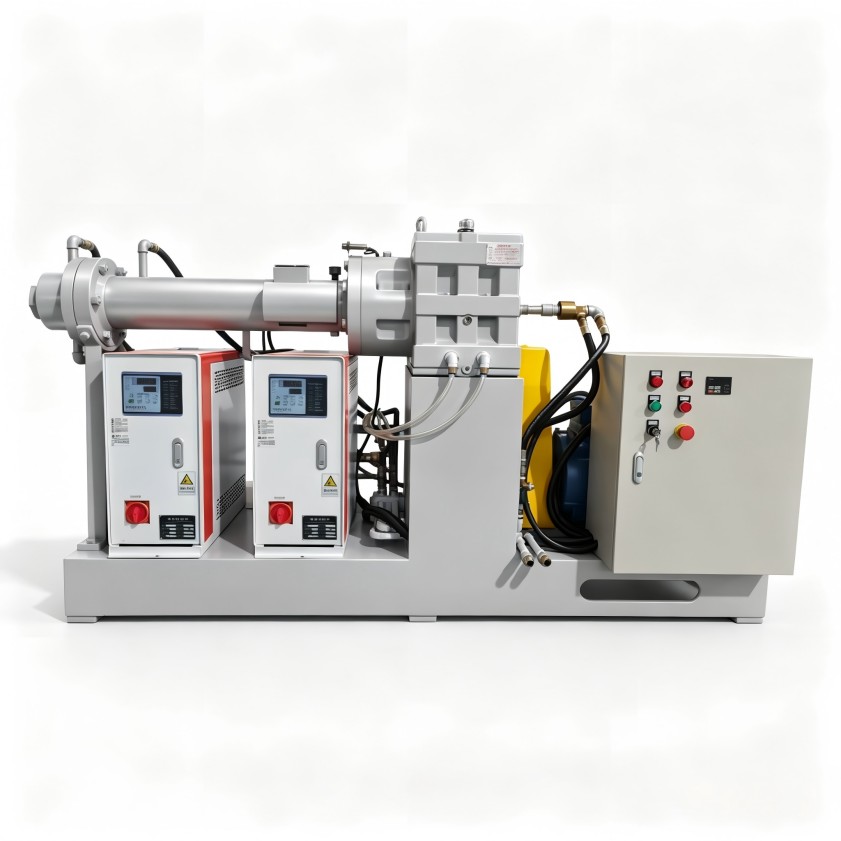
橡胶挤出不是单纯把胶料加热变软,而是要在输送过程中控制剪切与温升。普通设备若仅采用简单水套或单一温控回路,机筒不同区段的温差响应慢,螺杆剪切产生的热量难以及时带走,可能造成早期硫化、焦烧或表面粗糙。
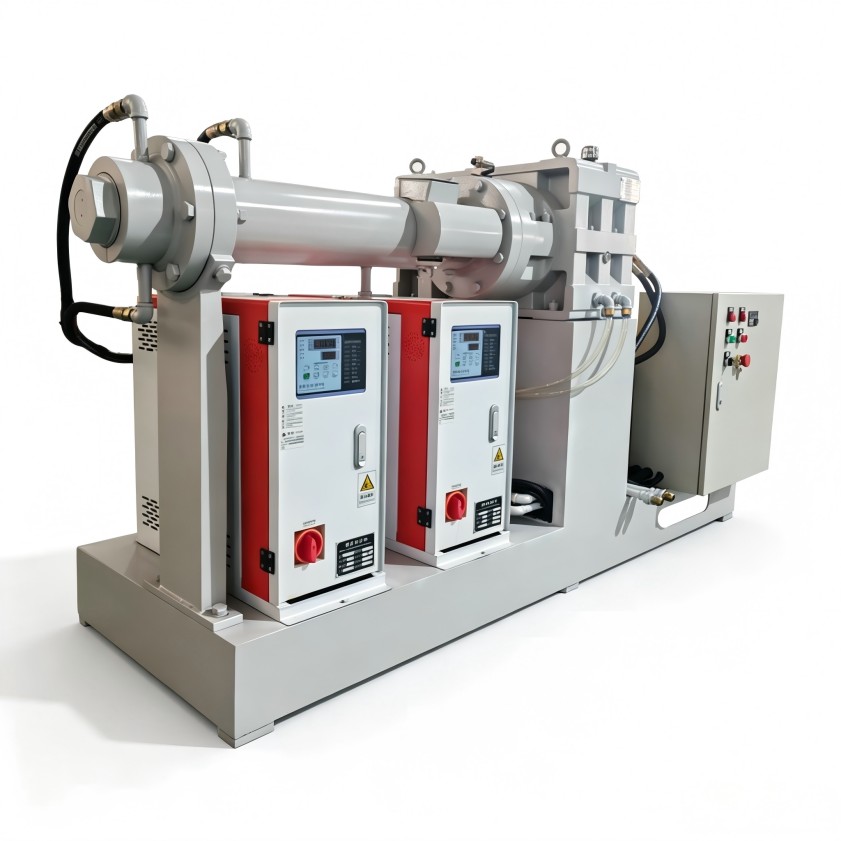
温控配置应重点看分段控制能力、测温点位置、冷却回路响应以及电器元件稳定性。利拿在橡塑设备控制上采用自动控温与控时结合的思路,电器元件选用欧姆龙、施耐德等品牌,逻辑同样适用于挤出工艺中对稳定温升的控制要求。
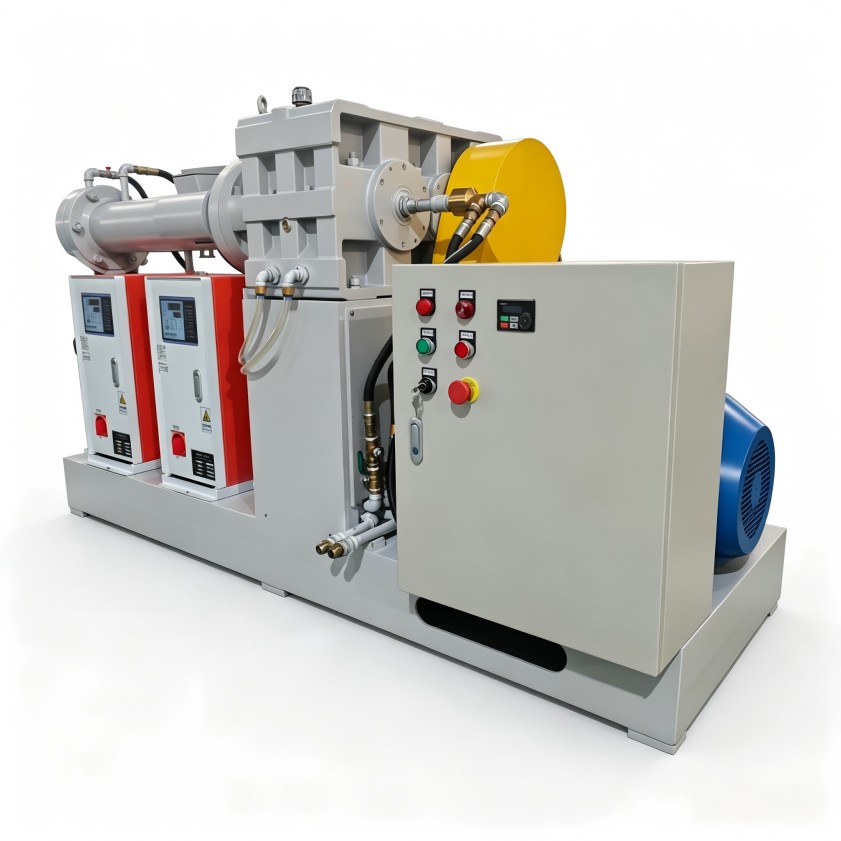
漏胶、渗粉多发生在机筒端面、喂料口和传动轴附近。普通密封若只靠单层压盖,长期受热、受压和磨损后容易出现间隙;一旦胶料进入传动部位,清理时间和备件损耗都会增加。
耐磨寿命则要看机筒、螺杆及关键接触面的材质与热处理。仅凭外观很难判断内部质量,采购时应要求供方说明材质、加工方式、热处理工艺和出厂测试流程,而不是只比较外形尺寸。
基础型更适合物料流动性较好、工艺窗口较宽、连续生产时间较短的场景,例如部分通用橡塑条、简单型材或试制生产。它的采购门槛相对低,但对高粘度胶料、高填充体系、精密线缆包覆等工况,喂料稳定性和温控余量可能不足。
避坑点在于:不要把“能开机出料”等同于“能稳定批量生产”。若设备长期在接近负荷上限的状态运行,电机、密封、温控和螺杆磨损都会加速,后期维护成本可能高于初期节省的预算。
加强型通常会在强制喂料、分段温控、密封结构和关键件耐磨处理上做升级。判断时不要只听配置名称,应追问三个细节:喂料结构如何防止打滑,温控回路如何分区调节,密封磨损后是否便于快速维护。
对于电线电缆、汽车制品等对尺寸稳定性和连续生产要求较高的场景,建议把温控响应、螺杆机筒耐磨等级、安全联锁和故障提示列为必查项。运行噪音也可作为装配质量的辅助判断依据,减速机、轴承和支撑结构加工精度不足,往往会伴随异常振动与噪声。
粉末冶金、先进陶瓷、新能源材料等粉体或高填充物料,更关注粉尘控制、喂料均匀性和耐磨寿命;鞋材橡塑、汽车制品则更关注胶料塑化稳定、表面质量和换料清理便利性。不同工况的专用机型设计重点不同,配置并非越高越好。
例如含粉量高的物料,若沿用普通开放式喂料结构,容易出现粉尘外溢和计量波动;而弹性较强的胶料,若强制喂料力度与螺杆输送能力不匹配,又可能造成入口堆积。选型时应把物料形态、粘度、填充比例、制品公差和产能要求一起提供给设备方,而不是单独按机型吨位决策。
第一,看冷喂料挤出机冷喂料系统是否与物料形态匹配。粒料、带料、片料、高填充粉料对应的喂料结构不同,不能用同一套方案套用。
第二,看温控是否支持分段管理,并能说明每段温度对塑化、挤出压力和表面质量的影响。只有单一温度显示、缺少稳定控制逻辑的配置,难以胜任精密挤出。
第三,看密封和耐磨设计是否可维护。密封件应便于检查更换,螺杆、机筒等核心件应有明确材质与热处理说明;利拿拥有大型镗床、铣床、磨床、CNC等加工设备,核心部件精密加工能力可作为质量稳定性的支撑。
第四,看安全防护与出厂验证。急停、过载保护、传动部位防护、运行联锁应完整,设备出厂前应经过多轮测试。只承诺交付速度、无法提供测试记录的方案,需要谨慎评估。
如需结合您的物料特性、产能要求与痛点问题评估适配机型与配置,可与利拿技术团队进一步沟通。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信