近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
橡胶密封件混炼出了生胶疙瘩?開煉機混炼时间可别急着随便加长
平时做橡胶密封件的厂子,开炼机出片的时候,很多时候看着胶料软乎乎弹性也够,等后面硫化完反倒出麻点、缺胶或者局部发脆的问题,不少人第一反应就是去调配方,反倒没注意开炼机的混炼时间根本没落在合理区间里,时间太短的话,生胶和各种配合剂根本没法完全分散开,时间太长的话,辊筒来回反复剪切还会把胶料温度带上去,搞不好就引发早期硫化,一般来说咱们可以先从填充系数、辊距、温度控制这几个工艺参数入手,慢慢把混炼的时间调准,不用上来就瞎加时长。
先搞懂这点:混炼时间根本不是个能单独定的参数
同样一车做密封件的胶料,放到不同车间,用不同规格的开炼机来炼,要是大家都按一样的时长来计时,最后出来的混炼质量大概率不稳定,这也是很多厂子胶料批次一致性差的常见原因,通常情况下开炼机混炼的时长,是跟着装胶量、辊距、辊速、冷却水温度还有加料顺序走的,这里面只要有一个条件变了,就算你掐的分钟数一模一样,胶料受到的剪切次数和攒起来的热量也完全不一样,咱们做密封件的胶料门尼黏度普遍偏高,填充系数太低的话,胶料很难形成连续翻转的状态,填充系数太高的话,胶料又只会堆在辊筒上面原地打转,这两种情况,你之前定的时间标准就完全没参考意义了。
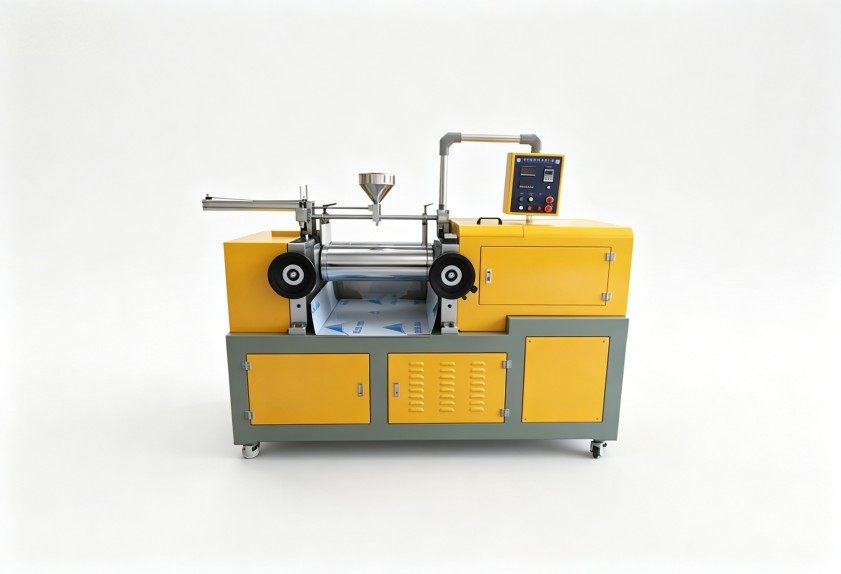
很多人不知道,密煉機排完料之后,开炼机要干的活可不只是压片而已,还要负责把胶料里的配合剂进一步分散开,同时降温排气,把硫化体系搅得更均匀,这段后续的混炼时间,和密炼机的排胶温度、排胶状态是直接挂钩的,前面密炼机排胶温度高,留给后面开炼机的冷却空间自然就小,要是密炼机排出来的胶结团特别严重,开炼机前面就要多花不少时间先把胶块给破开,要是只死卡固定的分钟数操作,完全不管前后工序的实际状态,密封件胶料的一致性真的很难保证。
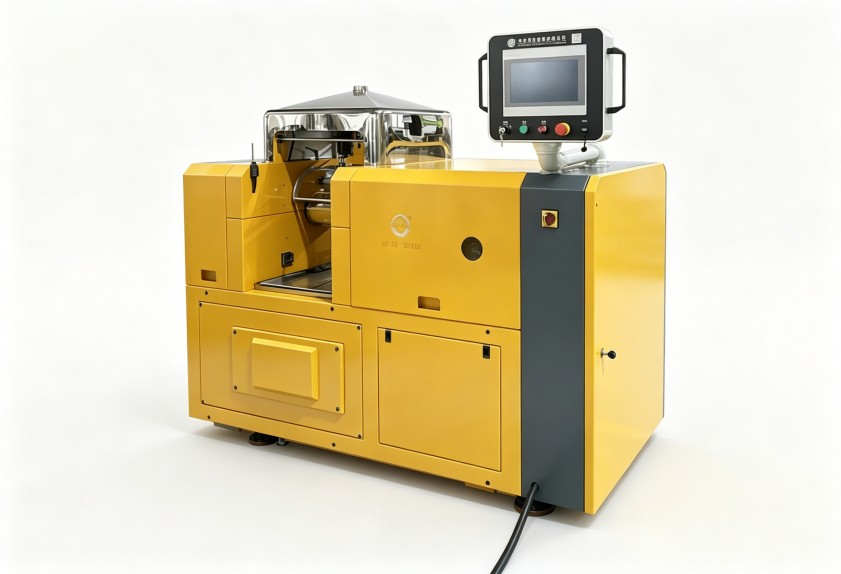
混炼时间太短的问题,往往硫化完才露出来
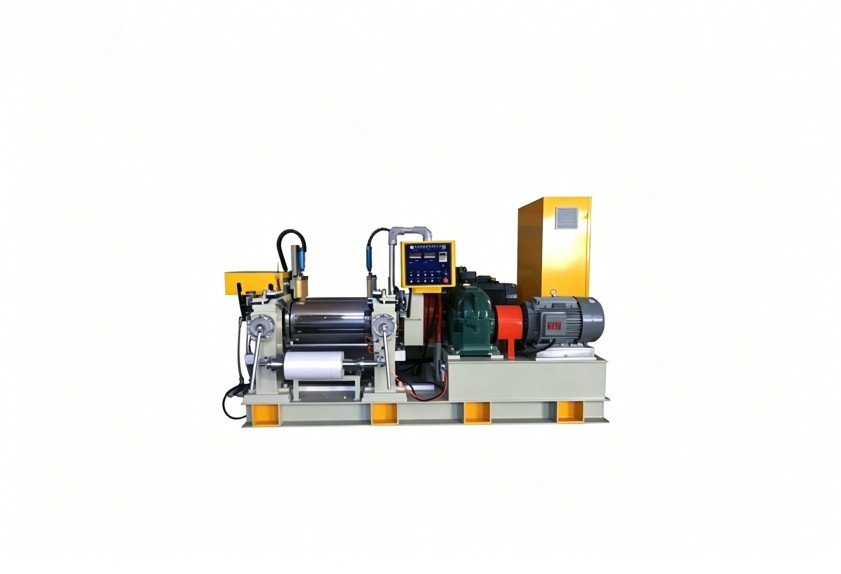
混炼时间不够的时候,刚出的胶片外观一般看不出啥明显毛病,真正藏着的问题是分散度不够,硫磺、促进剂、氧化锌这些组分没均匀混进生胶里,等后面硫化完,做出来的密封件硬度波动大,压缩永久变形也会变大,表面说不定还能看到细小的颗粒或者亮斑,要是你把混炼时间机械卡死在某个固定数值,全程也不观察胶料是不是连续包辊、割刀的位置有没有堆积胶,那这些小问题就会一路留到后面的下游工序。
平时咱们判断混炼时间够不够的小线索也不少,比如胶料拉薄之后能看到细小的颗粒,胶片表面光泽不均匀,局部有暗纹,硫化之后测硬度或者回弹的波动明显,想要确认的话,直接从辊筒上割一小块胶料趁热拉薄,看断面有没有生胶颗粒就行,要是断面平整,看不到明显的颗粒,就说明分散基本到位了,想要更稳妥的话,也可以取少量胶料先硫化完测下硬度波动,波动越小,就说明当前的混炼时间和胶料状态匹配度越高。
混炼时间拉太长,均匀度未必涨,焦烧风险先上来了
不少操作师傅觉得多炼一会儿胶料肯定更匀,结果往往适得其反,胶温一路往上涨,密封件胶料里的硫化体系说不定就提前反应了,生成细小的凝胶颗粒,后面压制成型的时候,这些颗粒就会变成流痕,甚至让局部直接脆断,单纯靠延长开炼机混炼时间,根本补不了之前配方分散不好的问题,反倒平白多耗电能,还会加快辊面的磨损,更稳妥的做法是炼的过程中分段取样,用割刀划开胶料断面,确认没有生胶团和结块之后就可以停了。
真要是发现胶里有凝胶颗粒,这批胶就不建议再回炼了,也别直接混到下一批料里,先单独隔离开处理,同时检查冷却水回路和辊面的实际温度,确认设备能在低温状态下稳定运行之后,再开新批次的生产。
把混炼时间调准,核心就是盯紧三个变量
调混炼时间根本不是找什么万能的标准分钟数,而是先把设备的运行状态给稳定下来,针对密封件的生产来说,下面这三个变量是最值得先检查的。
填充系数:先看辊筒上方的堆胶情况
填充系数说白了就是装胶量占辊筒工作容积的比例,做密封件的胶料在开炼机上,要保持有少量连续翻转的堆积胶,但不能让胶料堆在那里完全不动,要是堆积胶太多,就适当减点装胶量,要是根本攒不出堆积胶,就说明装胶量偏少,之前存的混炼时间记录就得重新标定,比起秒表上的读数,胶料实际的翻滚状态反而更值得参考。
装胶量也不是电机电流越高越好,电流大只能说明负载高,根本证明不了分散效果好,判断装胶量合不合适,要看胶料能不能在辊筒表面形成均匀的薄膜,同时上方的堆积胶保持缓慢翻动的状态就行。
辊距与速比:直接决定剪切效率
辊距调得越小,胶料通过辊缝的时候受到的剪切作用就越强,相同时间里的分散效果自然越好,但辊距太小的话,辊温会快速往上升,操作的负荷也会明显变大,前后辊的速比则会影响胶料的翻搅方向,把混炼时间固定下来之前,得先把辊距调到既能稳定包辊,又不会让设备超载的状态,再开始计时,不然你记下来的时间数据根本就没有可复制性。
速比也不是越大越好,速比调太大,会产生更多的剪切热,密封件胶料反而容易出现早期硫化的问题,操作的时候多观察胶料是不是稳定包辊、翻搅顺不顺畅,比单纯去追求设备的极限参数要实用得多。
温控精度:比多炼两分钟要关键得多
开炼机冷却系统的能力,直接决定了混炼的可操作窗口,辊温不稳定的话,就算你设一样的时间,不同班次或者不同季节的混炼效果都会差很多,建议大家按辊面的实际温度来管控操作,别只盯着环境温度看,同时每批料都把下片温度和辊温的读数记下来,冷却水的温度也不是越低越好,水温太冰的话胶料会变硬,包辊状态反而不好,得结合当前胶种的特性和辊筒内部的结构来调节,攒个几批的数据之后,你就能摸出自己车间设备条件下,比较合理的混炼时间区间了。
让混炼时间的记录真的能用得上
密封件用的胶料种类本来就多,丁腈胶里面极性配合剂加的多,炼的时候要多观察断面够不够细腻,三元乙丙胶的填充量大,堆胶状态对混炼的影响比分钟数要敏感得多,氟橡胶的门尼黏度高,辊温控制对质量的作用,比单纯延长混炼时间要直接不少,所以时间记录表上面,除了填开机、下片的时间点,还得把填充量、辊距、冷却水阀开度和下片温度这些内容也写上,攒够若干批次的数据之后,再调整开炼机的混炼时间就有依据了,不用全凭手感或者老经验来拍板。
这些记录不用做的多复杂,一张简单的表格,就能让下一班的操作师傅快速了解当前材料的特性,减少反复试错调整的功夫。
要是你需要结合自己这边具体的胶种配方、产能要求还有实际生产工况来评估方案,直接找利拿实业的技术团队沟通对接就可以。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信