近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
密封件胶料批次老是不稳定,问题大概率出在密煉機选型的三个环节里
做橡胶密封件的同行都清楚,生产环节里胶料的一致性、热历史管控是很要紧的,对最终成品影响很大的,哪怕是完全一样的配方,换不同的密炼机来混炼,等硫化完你去测,硬度、回弹率还有压缩永久变形这些指标,很容易出现肉眼可见的明显差异。很多厂家碰到这种情况,第一反应都是找配方的问题,或是怪硫化工艺没调好,却很容易漏掉一个关键点,密炼机本身的容积、转子构型还有温控方式,直接决定了胶料在混炼室内部的受力状态和温度履历,这三个点要是没和你家的胶料特性对上的话,哪怕你买的设备再高端,投产之后反而越难把生产状态稳住。
行业里很多人选密炼机都有个误区,觉得容积越大越好,转速越高越好,但密封件用的胶料大多是高填充、高门尼的,对剪切热还有局部过热点特别敏感,你要是直接照搬轮胎行业或是塑料改性行业常用的大容积高转速配置,最后往往是得不偿失的。我们做了这么多年橡塑设备,专门给密封件厂家整理了一套落地性很强的密炼机选型参考思路。
混炼室容积:先把填充系数算明白,再来谈产能的事
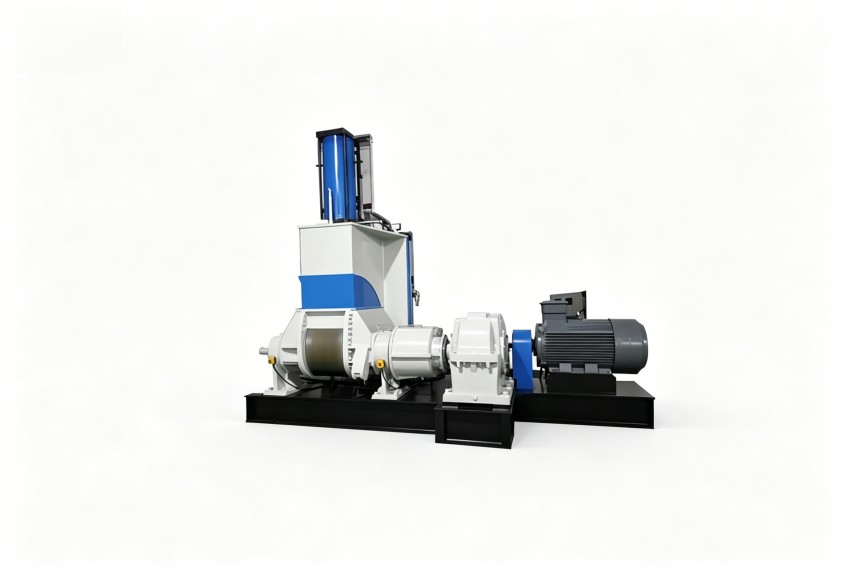
很多采购选密炼机,开口第一句就问一次能出多少料,然后直接对着参数表挑设备,其实这个顺序完全搞反了,对于橡胶密封件这类必须保证分散均匀性的胶料来说,混炼室的容积首先得适配合理的填充系数,而不是先凑产能。填充系数就是胶料实际体积占混炼室有效容积的比例,一般来说,密封件胶料的填充系数建议控制在 0.65-0.75 之间,要是容积太大但你实际投料量不够,胶料在转子的啮合区域根本形成不了有效挤压,剪切效果直接就往下掉,反过来容积太小的话,又很容易出现吃料慢、温度飙升快的问题。更实际的情况是,密封件配方里通常都加了高比例的炭黑或是短纤维,你留出来的投料体积,得给这些填料留出足够的翻转空间才行。
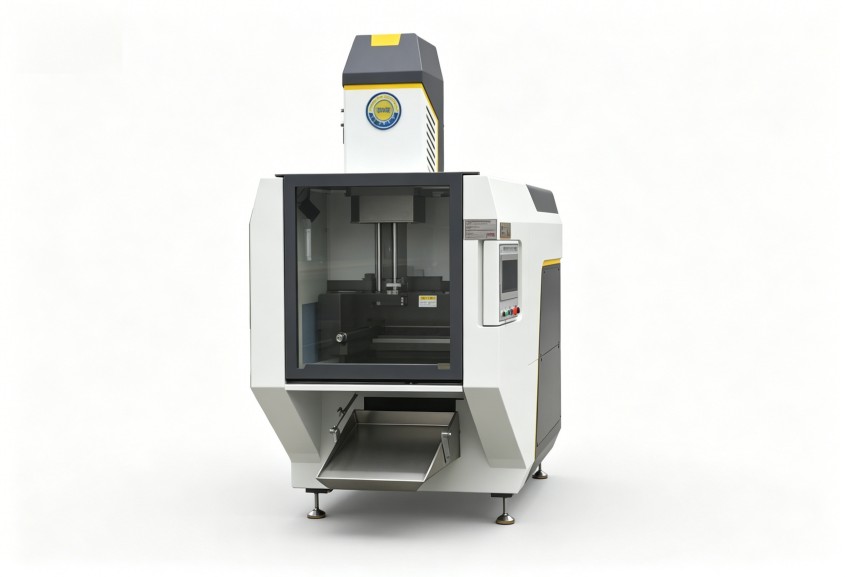
还有个大家常碰到的情况,就是工厂同时要生产不同硬度、不同门尼的密封件胶料,得频繁切换配方,大容积的设备每次清机、过过渡料的损耗都要高不少,小批次生产的时候,吨均能耗还有废料率反而会往上涨,选型的时候完全可以按“最大批次重量 + 实际填充系数上限”倒推你需要的设备容积,没必要直接按日产能来估算。
转子构型:啮合型转子更适合高填充密封件胶料

转子的结构形式,直接决定了胶料在混炼室里的受力方式,剪切型转子也就是大家常说的非啮合转子,主要靠拖动来产生剪切力,混炼速度快,生热也高,比较适合以天然橡胶为主的通用胶混炼场景;啮合型转子的话,会让胶料在啮合间隙里反复折叠、挤压,剪切的均匀度更好,温度控制起来也更平稳,对高填充、高硬度胶料的分散效果,通常情况下都会更好一些。
密封件胶料本身有两个比较特殊的地方,一个是填料占比很高,更需要强分散性而不是过高的剪切峰值,另一个是胶料对过炼很敏感,局部温度太高的话,会直接导致焦烧时间缩短,影响后面硫化环节的安全性,啮合型转子的低速大扭矩特性,刚好就很容易满足这类工艺要求。要是你家现在用的是剪切型转子的设备,也可以通过调整转速曲线、分阶段投料的方式来缓解混炼不均的问题,但效果提升的空间其实不大的。从后期维护的角度来看,转子构型还会影响密封件的磨损形式,高填充胶料对转子棱顶还有混炼室壁的磨损速度很快,啮合型转子的间隙补偿调整范围更大,更有利于长期维持稳定的混炼效果。
温控精度:密封件批次稳定的关键分界点
很多做密封件的厂家,之前都低估了对温控精度的要求,混炼过程里温度波动 ±5°C,对硫化速度还有交联密度的影响,会被后续工序成倍放大,普通设备配的温控系统,能做到温度不超上限,但未必能保证胶料跟着设定的曲线均匀升温,这两者的差距,到了夏天冷却水温偏高的时候,体现得就特别明显。
选型的时候建议大家重点看看混炼室夹套、转子内部还有卸料门这三个位置的冷却通道设计,有些设备虽然标出来的温控范围看起来一样,但实际的换热面积还有冷却水流道布局差得很多,这些细节直接决定了胶料在混炼过程里会不会出现局部过热的情况。对密封件生产厂家来说,配带温度记录功能的控制系统,比只带温度表盘的设备实用多了,后面要追溯每一批次胶料的热历史也很方便。这里也顺便提一句,温控精度不是越高就越好,得和你家的胶料配方还有混炼工艺配合好,冷却能力太强的话,反而可能导致低温段混炼不足,最后拉长整体的混炼时间,比较合理的选型方式,是让设备厂家根据你具体的胶料门尼值和密度,模拟计算需要的换热面积,不要单纯对着说明书上的温度数字做对比。
密封件场景下的选型评估顺序
橡胶密封件厂家评估密炼机的时候,可以顺着实际需求捋,先把你家常做的典型胶料的门尼黏度、填充系数区间先理清楚,确定好混炼室的容积范围,再根据胶料对剪切和温度的敏感程度,选啮合型或是剪切型的转子,接着再核对温控系统的换热面积还有温度控制方式,确认设备有没有批次记录的相关功能,最后把这些技术要求都纳入非标定制的范围里,和设备厂家一起把配套方案确认好。
这个评估顺序的核心逻辑,就是胶料特性决定工艺要求,工艺要求再决定设备配置,要是绕开这个逻辑,单纯去比容积大小、电机功率或是报价高低,等设备投产后,往往要花大把时间调整工艺来适配设备,这也是利拿实业在给密封件行业做设备方案的时候,反复跟客户强调的评估思路。现在密封件行业普遍是胶料批次多,配方切换也频繁,像快开式混炼室、分段温控还有自动化清扫这类细节设计,对实际生产的影响其实很大的,选型的时候完全可以把这些当成加分项来考量,不要只盯着主参数看。要是你现在正打算评估密炼机改造项目,或是新上产能,不妨先从你手头最难混炼的那款胶料入手,把全流程的需求先梳理一遍。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信