近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
橡胶密封件尺寸小、批量大,一旦硫化温度不稳或合模受力不均,容易出现厚薄差、飞边异常、表面欠熟或回弹不稳定等问题,直接影响后段修边、检验和交付。很多工厂把这类异常简单归因于操作或胶料,却忽略了硫化设备与配方、模具、工艺参数之间的匹配。寻找硫化机生产厂家推荐名单时,建议先从温控能力、模具适配和生产管理支持三个方面判断,而不是只比较外观和报价。
密封件的硫化过程看似只是“加热定型”,但胶料在模腔内同时经历传热、流动、交联和保压。温度决定交联速度,压力影响充模和致密性,时间则关系到熟化程度。三者只要有一项波动,产品一致性就可能受影响。
油封、O形圈、垫片等密封件通常壁厚较薄,局部温差容易造成同一模腔内产品状态不一致。靠近热源的位置可能先熟,远离热源的位置仍偏软;如果模具热平衡设计不足,还会出现批次间尺寸漂移。
筛选设备时,不能只问“最高温度能到多少”,更应关注热板或模温系统的温度均匀性、传感器布置、升温稳定性以及温度补偿逻辑。对于多批次、换模频繁的车间,温控恢复速度也会影响节拍稳定性。
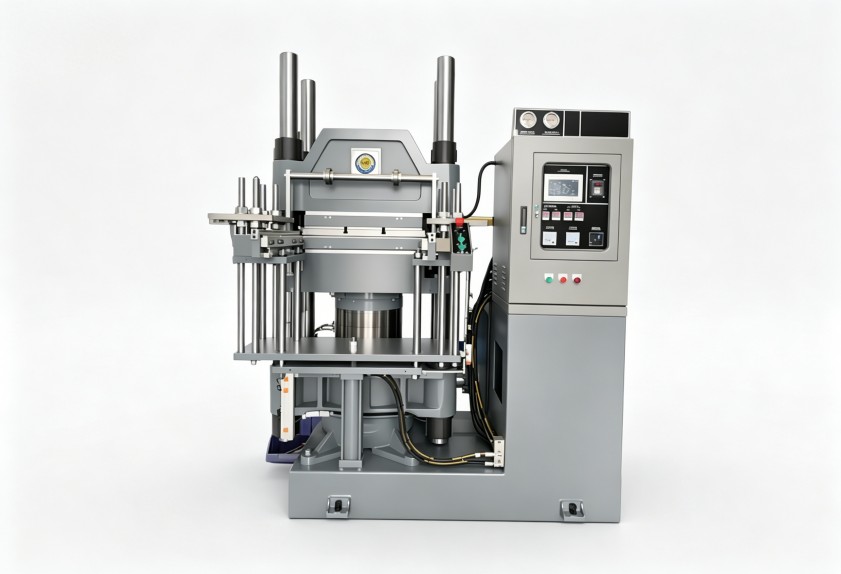
密封件对合模面平行度、锁模稳定性和保压过程较敏感。压力不足时,胶料充模不充分,可能产生缺胶或气孔;压力分布不均,则可能造成飞边增厚、分型面错位或制品厚度偏差。
评估设备时,应结合制品投影面积、胶料流动性、模具结构和流胶槽形式判断,而不是用单一吨位概念覆盖所有产品。小件多腔模与大尺寸密封垫的受力重点不同,厂家是否愿意围绕模具和工况做前期核算,比单纯给出标准机型更有参考价值。
硫化时间不是固定值,它与胶种、硫化体系、制品厚度、模温以及前道混炼胶的均匀程度有关。若密炼或开炼环节分散不均,胶料流动性和硫化行为存在波动,后段硫化再精细,也可能出现质量不稳定。
因此,较稳妥的做法是把混炼胶温度、停放时间、硫化温度、保压时间和排气动作串联记录。这样既能快速定位异常,也能为新员工换班、换配方、换模具时保留可复制的参数依据。
不少采购人员在查阅硫化机生产厂家推荐信息时,习惯按工作台面、开模方式或自动化程度做初步筛选。这些指标有必要,但不能脱离橡胶密封件的具体工况。
设备规格应与常用模具尺寸、腔数、产品投影面积和换模频率相匹配。若盲目追求大台面,可能造成能耗、占地和操作动线浪费;若台面余量不足,又会限制多腔模具布置和后续产品扩展。
对于密封件工厂,建议把现有主力产品和未来一两年可能开发的产品放在一起评估,包括最大外形尺寸、常用胶种、批量层级、换模次数和自动化衔接需求。厂家若只按单机销售,很难兼顾产线节拍;若能从模具摆放、取件方式、排气节奏和后处理流程综合考虑,方案通常更贴近实际。
不同胶料的焦烧安全性、流动性和硫化速度不同,温控策略也应有所区别。某些制品需要快速升温并保持窄幅波动,有些则更关注升降温过程是否平稳,以减少局部过热带来的早期交联风险。
询价前可整理以下信息:
这些信息越完整,厂家越容易判断温控形式、模具热平衡和控制逻辑是否适合,而不是用统一配置应对不同产品。
自动送料、自动取件、模具保护和参数记录可以降低人工波动,但自动化并非越多越好。多品种、小批量、频繁换模的车间,如果缺少相应的模具管理和人员培训,复杂配置可能增加调试时间;反之,长期稳定批量的标准密封件,自动化衔接对节拍和一致性更有帮助。
合理的方案应平衡三件事:操作人员能否快速掌握,换模转产是否方便,设备数据能否服务质量追溯。只强调“省人”,却不讨论工艺切换和维护责任,后期容易形成闲置功能。
硫化设备投入使用后,热板、密封元件、液压系统、导轨、传感器和控制程序都会影响运行状态。等到制品批量异常后再抢修,往往已经产生废品和停线损失。
厂家若能提供清晰的点检表、易损件建议和操作培训,车间更容易把设备状态管理前置。对于多班次生产企业,参数权限、报警记录和换模确认步骤也有助于减少人为调整带来的波动。
设备故障时,企业最关心的是问题能否被快速分级:哪些可通过电话或远程指导处理,哪些需要现场检查,备件周期多长,工艺异常与机械故障如何协同判断。全球本地化售后服务网络的价值,在于沟通路径明确、服务资源靠近现场,并能在安装、调试、转产和维护阶段持续支持。
如果您正在比较硫化机生产厂家推荐信息,建议不要只发送产品图片和目标产量,而是准备一份完整工况清单。内容可包括胶种、制品尺寸、模具结构、腔数、现有硫化参数、缺陷类型、车间能源条件、自动化需求、验收关注点和后续扩产计划。
判断厂家专业度时,可以重点观察三点:是否追问胶料与模具细节,是否把硫化设备放回整段混炼成型流程分析,是否能说明配置选择对质量、能耗、维护和转产的影响。只强调单一参数或快速给出标准答案,往往难以覆盖密封件生产中的细微差异。
对于同时存在混炼胶分散波动、硫化温度不稳和现场参数管理混乱的工厂,单台设备更换未必能彻底解决问题。利拿实业具备密煉機、開煉機、造粒機、挤出机等全套橡塑成型设备配套能力,并可结合全流程非标定制经验,帮助客户梳理从前段混炼到后段成型的衔接需求。
橡胶密封件硫化质量的改善,不能只依赖某一个高温、高压或自动化配置。温控均匀性、合模稳定性、模具匹配、参数记录和维护培训共同决定长期表现。寻找合适的设备供应方时,应把具体胶料、产品结构、生产批量和现场管理条件讲清楚,再评估设备方案与服务能力。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信