近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153
諮詢:18046916153
問:18046916153
微信:18046916153
電子郵件: lnmlj@linajx.com
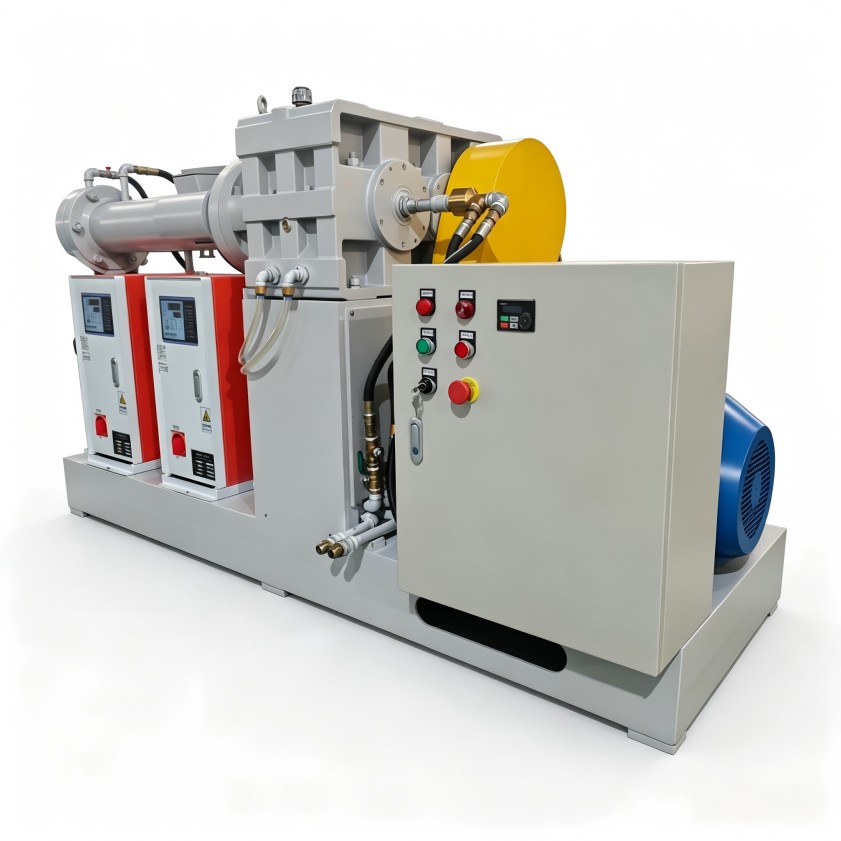
橡胶密封件对截面尺寸、表面状态和连续供料稳定性要求较高。一旦挤出件出现厚薄波动、边缘缺胶、表面粗糙或局部早期硫化,后段硫化、修边和装配都会受到影响。很多工厂把这类异常简单归因于胶料门尼波动或操作员经验不足,却忽略了冷喂料设备在送料、塑化、建压和温控上的匹配问题。下面围绕螺杆构型、温控回路和参数协同三个方面,说明冷餵料擠出機技术改进的判断思路,帮助设备、工艺和采购人员找到更有针对性的改造方向。
冷喂料设备不需要额外热炼供胶,胶条在螺杆与机筒作用下完成输送、压缩、塑化和均化。这个流程看似连续,但不同区段承担的任务不同。若进料段输送能力不足,胶料会在喂料口处打滑、架桥,造成机头压力起伏;若压缩和塑化段剪切过强,又可能带来温升过快、胶料早期硫化风险。
橡胶密封件常使用不同硬度的胶种,部分配方还包含补强、软化和硫化体系。胶料弹性大、导热慢,若设备只按单一工况设计,换胶种、换截面或换颜色时,就容易暴露适应性不足的问题。因此,改进不能只盯着提高螺杆转速,而应先区分异常发生在哪一段:
先做这种分段判断,能避免把所有问题都交给工艺人员“调温度、调转速”,也能减少不必要的部件更换。
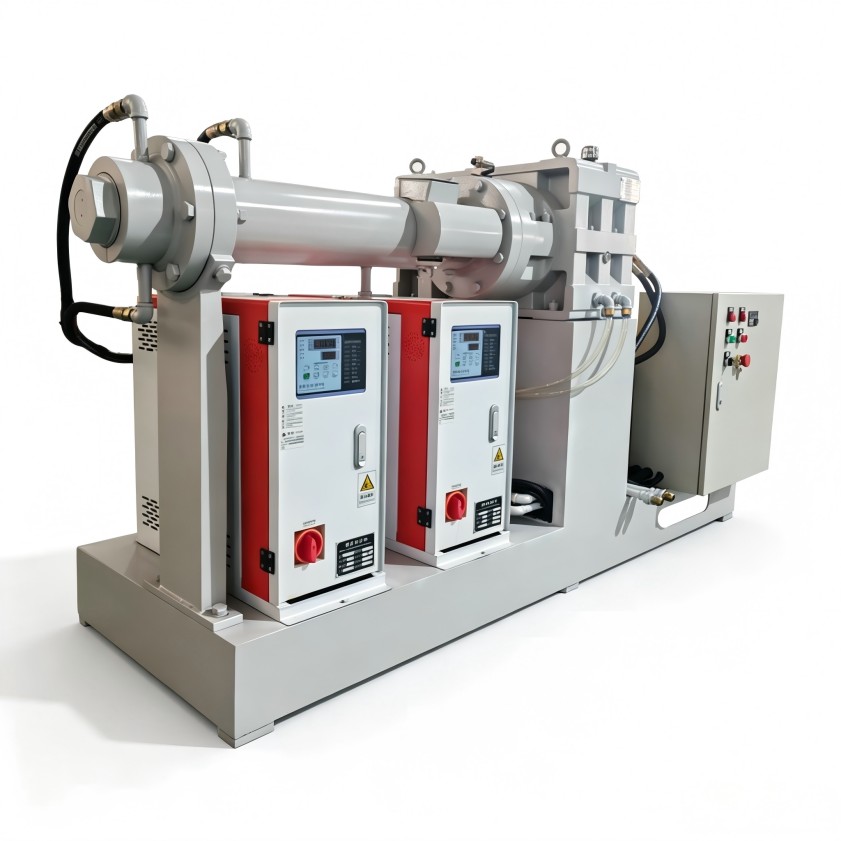
进料段需要足够的输送效率,塑化段需要适度压缩和剪切,均化段则强调温度、黏度和出料压力稳定。若螺槽设计与胶料摩擦特性不匹配,可能出现两种相反情况:输送能力不足导致供料断续,剪切过强又让胶温超过工艺允许范围。
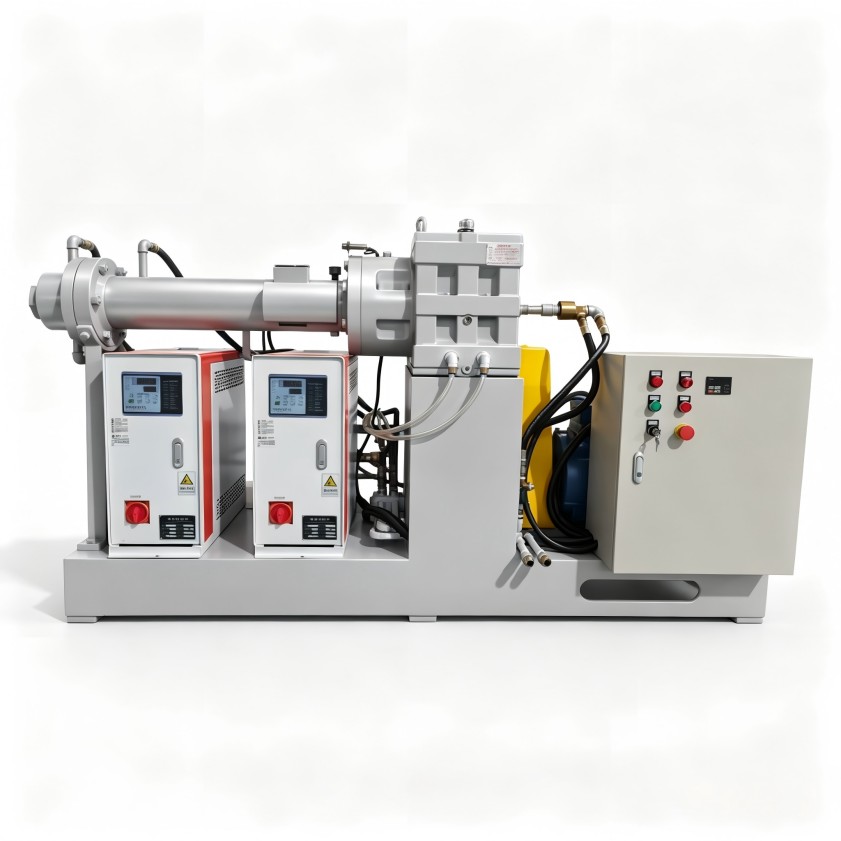
对密封件生产而言,改进螺杆结构时应关注胶种适应性,而不是单纯追求某一段的输送量。软硬胶并用、换色频繁或截面种类较多的产线,更需要评估不同区段的输送、压缩和均化能力,使胶料在进入机头前形成稳定的流动状态。
机筒温度影响胶料沿程受热和黏度变化,机头和口模温度则直接影响出料表面与尺寸稳定性。若只设置一个笼统的“挤出温度”,往往会出现机身温度合适但口模温度偏高,或口模稳定但供料段打滑的情况。
较合理的改进方向是分区控制,并关注各区之间的联动。比如进料区温度过高,可能降低胶料握持和输送效果;均化区或机头温度波动过大,则会使胶料黏度变化,最终反映为截面尺寸偏差。对于尺寸要求严格的密封件,温控系统的稳定性、传感器位置和冷却响应速度,都应纳入评估。
提高螺杆转速可以增加单位时间出料量,但也会缩短胶料在机筒内的停留与热交换时间,并可能增强剪切升温。若胶条宽度、厚度或进料姿态不稳定,即使温度设定不变,出料状态也会变化。
工艺改进可以从三个联动关系入手:
密封件企业常遇到小批量、多规格订单。换胶种、换颜色或更换口模时,若设备流道存在滞留、清理不便或温控回调慢,过渡料和调试时间会明显增加。
这部分改进不只属于操作管理,也与设备结构有关。流道是否便于清理、温区是否能快速稳定、螺杆构型是否减少死角,都会影响换批效率。把“换料慢”只当作班组熟练度问题,容易漏掉设备层面的原因。
设备改造前,建议先建立异常与可能原因之间的对应关系,再决定改螺杆、改温控还是调整工艺:
| 生产异常 | 可能关联环节 | 优先排查方向 |
|---|---|---|
| 截面周期性忽大忽小 | 喂料、螺杆输送、压力波动 | 胶条供给、进料状态、螺杆输送段匹配 |
| 表面粗糙或有熟粒 | 剪切升温、温控滞后、流道滞留 | 机筒与机头温区、冷却响应、流道死角 |
| 边缘缺胶、密实度不一 | 建压不足、出料不均 | 过滤与口模压力、均化段状态 |
| 换色或换胶后废料偏多 | 清理结构、温控回调、工艺切换 | 流道可达性、温区分区、换料步骤 |
| 车速提高后质量下降 | 塑化与温控能力不足 | 螺杆构型、换热能力、工艺窗口 |
这种排查方式的价值,在于把“设备不好用”的笼统感受转化为可讨论的技术问题。采购新设备时,也可把这些工况提前提供给设备方,而不是只询问整机功率或理论产能。
要判断一套冷喂料挤出方案是否适合密封件生产,仅给出产品名称和大概产量并不充分。更有效的信息应包括:
利拿实业长期围绕橡塑混炼成型设备提供方案,可结合密封件胶料特点和产线工况,评估螺杆、温控、机筒及整线配置的适配性。对于已有设备反复出现同类异常的企业,也可以从工艺与配置两端共同分析,避免只做局部更换却没有解决根源问题。
冷喂料挤出机技术改进不是简单增加配置或调高参数,而是让送料、塑化、均化、建压和温控形成稳定配合。橡胶密封件产线面对尺寸、表面和换批效率压力时,更应从异常表现出发,识别螺杆结构、温控分区与工艺参数之间的匹配关系,再决定改造或选型路径。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版權所有:廣東利拿實業有限公司厚街分公司【穀歌地圖】
備案號:粵ICP備08110834號
掃碼添加微信